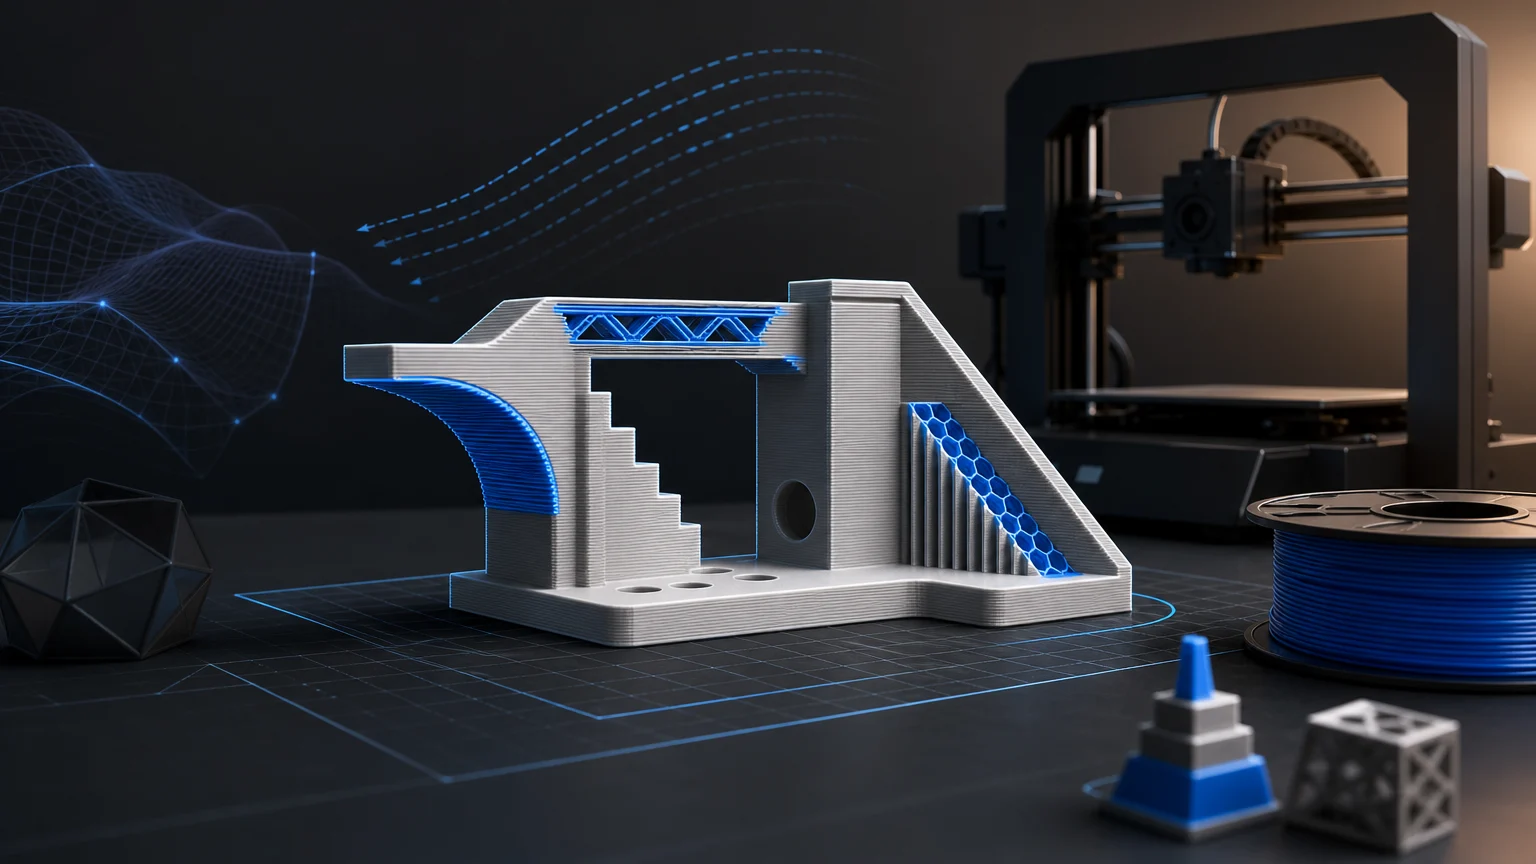
Projektowanie pod FDM zaczyna się nie od eksportu STL, lecz od uwzględnienia sposobu budowania części warstwa po warstwie. Już na etapie CAD warto ocenić zwisy, mosty, grubość ścian, dostępność powierzchni dla podpór oraz orientację gotowego modelu na stole. Dzięki temu można ograniczyć liczbę podpór i poprawek, a także świadomie przygotować geometrię do konkretnej drukarki, materiału i profilu druku.
projektowanie pod FDM – najważniejsze informacje
- Traktuj kąt około 45° jako punkt wyjścia do oceny zwisów, a nie uniwersalną granicę dla każdej drukarki i każdego materiału.
- Krótkie mosty mogą powstawać bez podpór, lecz ich praktyczny limit trzeba sprawdzić na własnej drukarce, materiale i profilu.
- Grubość ścian projektuj pod liczbę obrysów oraz szerokość ekstruzji; bardzo cienkie elementy mogą nie zostać wygenerowane w ścieżkach druku.
- Orientacja modelu wpływa jednocześnie na potrzebę użycia podpór, jakość powierzchni oraz kierunek warstw względem przewidywanych obciążeń.
- Dla części wymagających dokładności warto wykonywać małe wydruki próbne i mierzyć rezultat przed zatwierdzeniem finalnej geometrii.
Najpierw określ funkcję części i kryteria powodzenia
Zanim powstanie pierwszy szkic, określ, czy model ma być prototypem wizualnym, elementem użytkowym czy częścią większego zespołu. W praktyce warto zapisać wymagania dotyczące wyglądu, obciążenia, dokładności, sposobu montażu i ewentualnej obróbki po druku. Inne priorytety będzie miał prosty uchwyt, inne obudowa widoczna na zewnątrz, a jeszcze inne element współpracujący z otworami, śrubami lub ruchomymi częściami.
To etap, na którym należy zdecydować, które powierzchnie są najważniejsze. Powierzchnie stykające się z podporami wymagają później ich usunięcia i mogą potrzebować dodatkowej obróbki. Jeżeli dana płaszczyzna ma być widoczna albo współpracować z innym elementem, często warto tak zmienić bryłę lub jej ustawienie, aby nie opierała się na podporach.
Projektowanie części mechanicznych warto prowadzić parametrycznie. Wymiary krytyczne, średnice otworów, odstępy i grubości ścian powinny być łatwe do edycji. Ułatwia to przygotowanie kolejnego wariantu po wydruku próbnym, bez przebudowy całego modelu.
Zwisy: dlaczego reguła 45° jest tylko punktem startowym
Zwis to fragment geometrii, który w kolejnych warstwach wychodzi poza materiał położony niżej. Im bardziej powierzchnia zbliża się do położenia poziomego, tym większe jest ryzyko, że będzie wymagała podpór. W dokumentacji projektowej dla wytwarzania addytywnego wartość 45° jest wskazywana jako domyślny punkt odniesienia dobrze sprawdzający się dla wielu procesów addytywnych.
Nie należy jednak zamieniać tej wartości w sztywną zasadę projektową. Dopuszczalny kąt zależy od materiału, maszyny i ustawień procesu. W FDM znaczenie mają również zastosowana dysza, chłodzenie oraz profil druku. Dwa pozornie identyczne modele mogą więc wymagać innego przygotowania na różnych drukarkach lub przy zmianie filamentu.
Dobrym podejściem jest rozdzielenie decyzji na dwa kroki. Najpierw w CAD oznacz powierzchnie o potencjalnie trudnym kącie. Następnie po ustawieniu modelu w slicerze sprawdź podgląd warstw i sposób generowania podpór. Jeżeli podpory pojawiają się na istotnej powierzchni, rozważ zmianę orientacji, podział modelu na części albo korektę geometrii.
W wielu przypadkach pomocne jest zastąpienie poziomego przejścia formą samonośną. Zamiast projektować szerokie, płaskie podcięcie lub łagodne zaokrąglenie skierowane poziomo, można rozważyć fazę. Nie jest to automatyczna recepta dla każdej bryły, lecz świadomy sposób dopasowania kształtu do budowania warstw.
Mosty bez podpór: oceniaj odległość w swoim profilu druku
Most powstaje wtedy, gdy drukarka prowadzi ścieżkę pomiędzy dwoma punktami podparcia, pozostawiając pustą przestrzeń pod odcinkiem materiału. Krótkie mosty mogą być drukowane bez podpór. To odróżnia je od rozległych poziomych powierzchni, dla których brak materiału pod kolejnymi ścieżkami jest zwykle większym wyzwaniem.
Nie ma jednej długości mostu, którą można bezpiecznie wpisać do każdego projektu. Rezultat zależy od drukarki, filamentu oraz ustawień. Z tego względu projektant nie powinien zakładać, że model działający w jednym profilu będzie tak samo zachowywał się po zmianie materiału, dyszy lub konfiguracji chłodzenia.
Najbardziej użyteczny jest własny test mostów. Przygotuj prosty model z kilkoma odległościami i drukuj go materiałem oraz profilem przewidzianym dla docelowej części. Oceniaj nie tylko to, czy most powstał, ale też czy jego dolna powierzchnia odpowiada wymaganiom projektu. Wynik testu może stać się praktycznym ograniczeniem stosowanym później w kolejnych modelach.
Jeżeli most ma znaczenie funkcjonalne lub estetyczne, nie zostawiaj decyzji wyłącznie automatyce slicera. Sprawdź kierunek ścieżek w podglądzie, ponieważ obrót modelu może zmienić warunki, w których dana szczelina będzie drukowana. Szerszy temat ustawień omawiają podpory w slicerze oraz mosty w druku 3D.
Ścianki i obrysy: projektuj geometrię, którą slicer może zamienić w ścieżki
Ściana modelu FDM nie jest abstrakcyjną powierzchnią z programu CAD. W gotowym wydruku powstaje z obrysów, czyli sąsiadujących ścieżek materiału. Dlatego jej grubość należy planować z uwzględnieniem liczby obrysów i szerokości ekstruzji przewidzianej w profilu.
Zbyt cienka ścianka może nie zostać odwzorowana jako pełnoprawna ścieżka. Dotyczy to zwłaszcza drobnych żeber, napisów, wypustów, ostrych końcówek i ozdobnych detali. Sam widok poprawnej bryły w CAD nie potwierdza jeszcze, że element będzie obecny w G-code. Należy otworzyć podgląd warstw i obejrzeć przekroje w miejscach o najmniejszej grubości.
Warto wprowadzić do modelu wymiarowe zasady dla rodziny części. Jeżeli dany projekt ma mieć na przykład jedną, dwie lub więcej ścieżek w konkretnych miejscach, ta decyzja powinna być ujęta w parametrach CAD i potwierdzona w slicerze. Zapobiega to sytuacji, w której niewielka późniejsza zmiana wymiaru zamienia pełną ściankę w fragment pomijany przez generator ścieżek.
Wybór liczby obrysów nie zastępuje oceny całej konstrukcji. Ścianki, wypełnienie, kierunek warstw i sposób przenoszenia obciążeń są różnymi elementami projektu. Dla części współpracujących z innymi komponentami trzeba dodatkowo uwzględnić tolerancje i pasowania, zamiast zakładać nominalne dopasowanie bez próbnego wydruku.
Orientacja części: kompromis między podporami, powierzchnią i warstwami
Orientacja określa kierunek budowania modelu. Ta sama część może zostać ułożona płasko, pionowo lub pod kątem, a każde ustawienie zmienia rozmieszczenie zwisów, potrzebę zastosowania podpór oraz wygląd wybranych powierzchni.
W dokumentacji dla FFF podkreśla się, że obiekty drukowane warstwowo często są słabsze w kierunku osi Z. Przy projektowaniu części użytkowych trzeba więc uwzględnić orientację już podczas modelowania, a nie dopiero po eksporcie pliku. Nie oznacza to, że istnieje jedna prawidłowa pozycja dla każdego elementu. Należy zestawić przewidywany kierunek obciążenia z układem warstw oraz z wymaganiami dotyczącymi podpór i powierzchni.
Przy wyborze orientacji zacznij od powierzchni krytycznych. Umieść je tak, aby w miarę możliwości nie wymagały podpór i aby ich jakość po wydruku odpowiadała funkcji części. Dopiero potem sprawdź pozostałe konsekwencje: wysokość modelu, liczbę zwisów, stabilność ustawienia na stole oraz układ warstw względem obciążenia.
Jeżeli nie da się spełnić wszystkich wymagań jedną orientacją, rozwiązaniem może być podział modelu na kilka części. Pozwala to przygotować poszczególne fragmenty w korzystniejszym ustawieniu, lecz wymaga zaprojektowania sposobu połączenia. Tę decyzję warto podjąć przed końcem prac CAD, gdy zmiana geometrii jest jeszcze prosta.
Wydruk próbny jest częścią procesu projektowego
Dokładność wymiarowa FDM zależy od konkretnej kombinacji materiału i procesu. Tworzywa kurczą się podczas chłodzenia, a skala tego zjawiska nie jest jednakowa dla wszystkich materiałów. Dlatego dla części wymagających dopasowania zalecane jest wykonanie testowego wydruku i pomiar wyniku suwmiarką.
Test nie musi od razu obejmować całego modelu. Często wystarczy fragment z otworem, zaczepem, mostem, cienką ścianką albo złączem dwóch części. Taki próbnik skraca czas iteracji i pozwala ustalić, czy projekt odpowiada możliwościom aktualnego profilu.
Zapisuj wynik wraz z nazwą materiału, profilem oraz istotnymi wymiarami. Nie chodzi o tworzenie pozornej uniwersalnej tabeli dla wszystkich drukarek, lecz o budowanie własnego punktu odniesienia dla powtarzalnych projektów. Ta praktyka jest szczególnie ważna wtedy, gdy część ma współpracować z elementem kupnym albo z drugim wydrukiem.
Przed wysłaniem pliku do drukarki przejdź od CAD do slicera świadomie: sprawdź skalę, orientację, obecność ścieżek w cienkich miejscach, mosty, podpory i podgląd warstw. Przygotowanie modelu do druku jest osobnym etapem pracy, a nie tylko eksportem pliku.
Jak podjąć decyzję?
| Potrzeba | Na co zwrócić uwagę | Czego unikać |
|---|---|---|
| Ograniczenie podpór | Zwisy, które można przeprojektować lub ustawić w korzystniejszej orientacji; powierzchnie ważne wizualnie albo funkcjonalnie poza obszarem podpór. | Automatycznego akceptowania podpór bez sprawdzenia ich kontaktu z powierzchniami krytycznymi. |
| Drukowanie szczeliny bez podpór | Geometrię mostu oraz wynik testu wykonanego na docelowej drukarce, materiale i profilu. | Zakładania stałej maksymalnej długości mostu dla wszystkich konfiguracji. |
| Pewne odwzorowanie cienkich detali | Grubości powiązane z planowaną liczbą obrysów i szerokością ekstruzji; podgląd ścieżek po pocięciu modelu. | Projektowania ścianek wyłącznie na podstawie wyglądu bryły w CAD. |
| Część przenosząca obciążenie | Orientację uwzględniającą kierunek warstw i przewidywane obciążenie, a także powierzchnie wymagające dobrej jakości. | Wybierania orientacji wyłącznie ze względu na najkrótszy czas druku. |
| Wymiary krytyczne lub pasowanie | Mały wydruk próbny z właściwymi otworami, szczelinami i detalami oraz pomiar przed finalizacją projektu. | Przyjmowania nominalnych wymiarów CAD jako gwarantowanego wymiaru wydruku. |
Dobór do zastosowania
Prosty uchwyt lub wspornik użytkowy
Najpierw określ kierunek obciążenia i powierzchnie kontaktowe. Następnie porównaj orientacje, aby ograniczyć podpory na istotnych powierzchniach oraz uwzględnić układ warstw.
Obudowa z otworami i cienkimi żebrami
Zaprojektuj grubości ścian oraz żeber pod planowane obrysy. Po pocięciu modelu sprawdź, czy każde żebro jest obecne w podglądzie ścieżek.
Element z poziomą szczeliną
Oceń, czy szczelina tworzy krótki most. Jeżeli tak, wykonaj test mostu na docelowym materiale i profilu, zamiast zakładać wynik na podstawie ogólnej reguły.
Część składająca się z dwóch drukowanych elementów
Wykonaj mały test z docelowymi szczelinami, otworami i zaczepami. Wynik pomiaru wykorzystaj do korekty parametrów modelu przed drukiem pełnego kompletu.
Checklista
- Określ funkcję części, powierzchnie krytyczne, wymagania montażowe i przewidywane obciążenie.
- Zaznacz w CAD powierzchnie ze zwisami oraz poziome fragmenty, które mogą wymagać podpór.
- Sprawdź, czy geometrię zwisów można zastąpić formą bardziej przyjazną dla druku, na przykład fazą.
- Zidentyfikuj mosty i zweryfikuj je na próbniku dla używanego materiału oraz profilu.
- Ustal grubości ścian z uwzględnieniem liczby obrysów i szerokości ekstruzji.
- Porównaj co najmniej kilka orientacji modelu pod kątem podpór, jakości powierzchni i układu warstw.
- Otwórz podgląd warstw i sprawdź cienkie detale, otwory, mosty oraz obszary kontaktu z podporami.
- Dla wymiarów krytycznych wydrukuj próbkę, zmierz ją i dopiero potem zatwierdź geometrię finalnej części.
Przeczytaj także
Najczęściej zadawane pytania
Czy każdy zwis większy niż 45° wymaga podpór?
Nie. Około 45° to użyteczny punkt wyjścia, ale granica zależy od materiału, drukarki i ustawień procesu. Zwisy należy oceniać w docelowym profilu oraz sprawdzać w podglądzie slicera.
Czy mosty zawsze drukuje się bez podpór?
Nie. Krótkie mosty mogą być drukowane bez podpór, lecz ich praktyczny limit zależy od konkretnej konfiguracji. Warto wykonać własny test mostów przed zastosowaniem takiej geometrii w części docelowej.
Dlaczego cienka ścianka znika w slicerze?
Jeżeli jej grubość nie pozwala wygenerować odpowiedniej ścieżki ekstruzji, slicer może jej nie odwzorować. Projektuj ścianki pod liczbę obrysów i szerokość ekstruzji, a następnie kontroluj je w podglądzie warstw.
Jak ustawić część mechaniczną na stole?
Najpierw określ powierzchnie krytyczne i kierunek przewidywanego obciążenia. Następnie porównaj orientacje pod kątem podpór, jakości powierzchni oraz układu warstw. Gdy wymagania są sprzeczne, rozważ podział modelu na kilka elementów.
Źródła i metodologia
Materiał opracowano na podstawie wybranych źródeł pierwotnych i branżowych. Linki służą weryfikacji danych; redakcja porządkuje informacje według własnej struktury i kryteriów.