Pierwsza warstwa decyduje o tym, czy model rozpocznie druk stabilnie. Gdy filament nie trzyma się stołu, najczęściej warto zacząć od sprawdzenia odstępu dyszy, stanu powierzchni roboczej i kalibracji poziomowania. Zamiast zmieniać wiele parametrów naraz, lepiej ocenić wzór pierwszej warstwy, wprowadzić jedną poprawkę i ponowić krótki test.
pierwsza warstwa 3D – najważniejsze informacje
- Najważniejszym ustawieniem pierwszej warstwy jest rzeczywisty odstęp między dyszą a powierzchnią roboczą, oceniany po wyglądzie drukowanych linii.
- Nie ma jednej prawidłowej wartości Z-offsetu dla wszystkich drukarek, dysz i powierzchni stołu.
- Luźne, rozdzielone linie zwykle wskazują na zbyt duży odstęp dyszy od stołu, a zbyt mały odstęp może utrudniać ekstruzję.
- Czysta powierzchnia, poprawne poziomowanie, właściwy profil materiału oraz spokojniejszy start wydruku pomagają metodycznie ograniczyć problemy z pierwszą warstwą.
- Poziomowanie siatkowe kompensuje niedokładności powierzchni, ale nie zastępuje poprawnego ustawienia stołu i mechaniki drukarki.
Od czego naprawdę zależy pierwsza warstwa
W druku FDM pierwsza warstwa jest punktem styku modelu z powierzchnią roboczą. Jej rezultat zależy przede wszystkim od ustawienia wysokości dyszy względem stołu, geometrii i poziomowania platformy, czystości powierzchni, temperatur przypisanych do używanego materiału, prędkości początkowych warstw oraz stabilnego podawania filamentu.
W praktyce warto rozdzielić dwa zadania. Pierwsze to ustawienie odpowiedniego odstępu dyszy od stołu, określanego między innymi przez Z-offset. Drugie to zapewnienie, że stół i układ ruchu są poprawnie ustawione. Automatyczne lub siatkowe poziomowanie może uwzględnić lokalne odchyłki powierzchni, lecz nie powinno być traktowane jako zamiennik podstawowej regulacji mechanicznej.
Dobry punkt wyjścia dają profile producenta drukarki lub filamentu. Nie zwalniają one jednak z obserwacji pierwszej warstwy, ponieważ jej wygląd należy oceniać na konkretnej drukarce, z konkretną dyszą i płytą roboczą.
Z-offset: jak rozpoznać prawidłowy odstęp dyszy
Z-offset nie ma uniwersalnej wartości. Liczba zapisana w menu drukarki jest użyteczna tylko w odniesieniu do danego urządzenia, zastosowanej powierzchni oraz sposobu pomiaru. Dlatego właściwym kryterium kalibracji jest wygląd drukowanej warstwy testowej, a nie porównywanie wartości z ustawieniami innej drukarki.
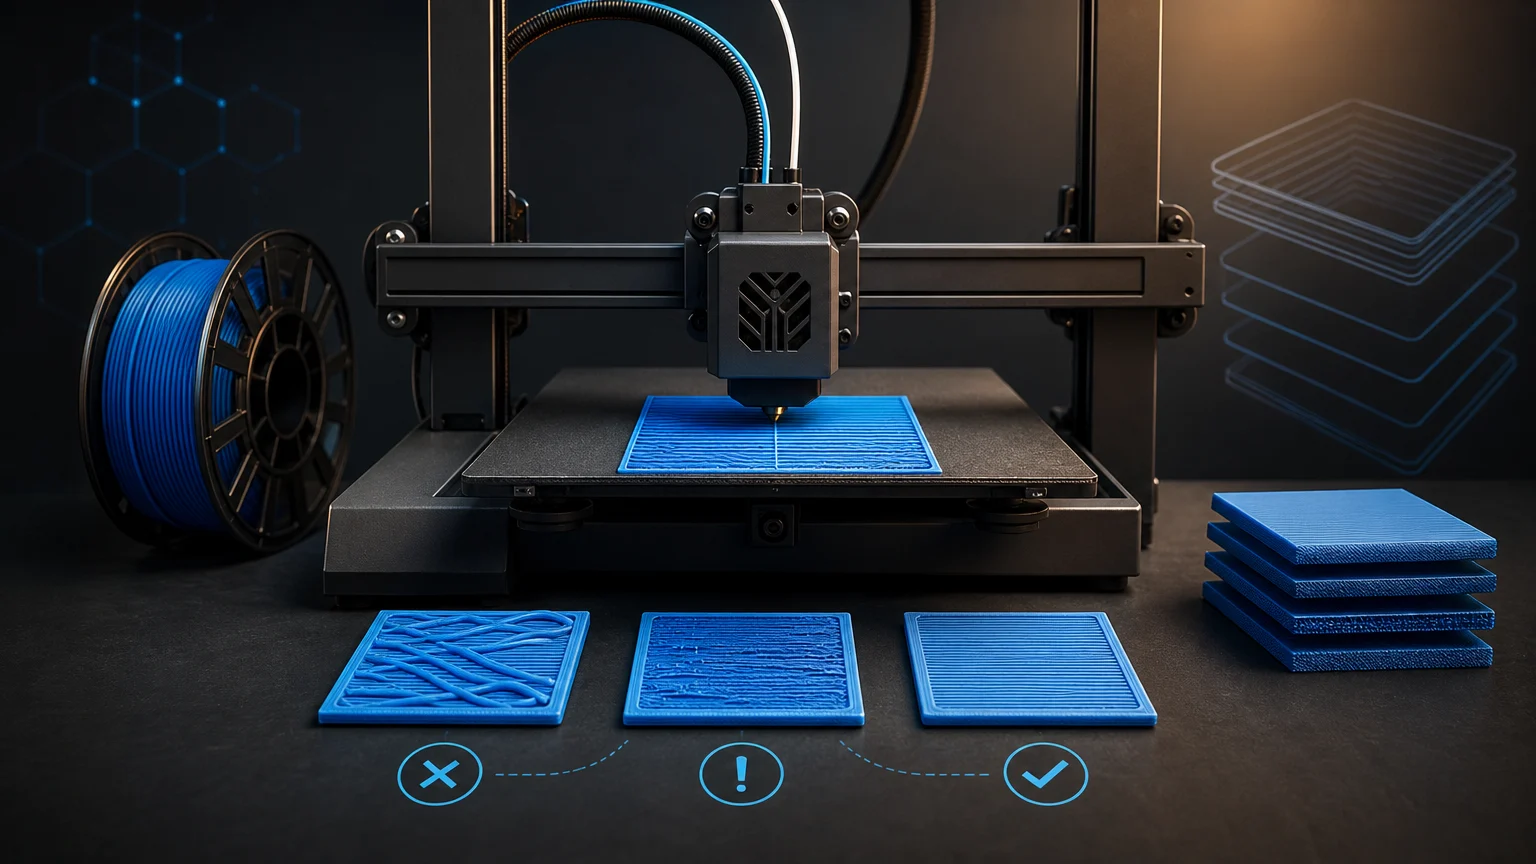
Gdy dysza znajduje się zbyt wysoko, nitki pierwszej warstwy są luźne, mogą leżeć obok siebie bez wyraźnego połączenia i łatwo odchodzą od powierzchni. Taki obraz oznacza, że materiał nie jest dostatecznie dociskany do stołu.
Gdy dysza jest za nisko, wypływ filamentu może zostać ograniczony. Warstwa może mieć nadmiar materiału, nierówną strukturę albo ślady przejazdów dyszy. Zbyt mały odstęp może ograniczać ekstruzję, dlatego korekty wysokości należy wykonywać ostrożnie.
Najbezpieczniejsza procedura to uruchomienie testu pierwszej warstwy, obserwacja kilku linii lub jednolitego pola i wprowadzanie małych korekt wyłącznie w jednym kierunku. Po każdej zmianie oceniaj nowy fragment testu, zamiast wyciągać wnioski z poprzedniego wydruku.
Poziomowanie stołu i poziomowanie siatkowe
Poziomowanie stołu ma zapewnić właściwe warunki dla całej powierzchni pierwszej warstwy, nie tylko dla jej środka. Jeśli test wygląda poprawnie w jednym obszarze, a nieprawidłowo w innym, trzeba sprawdzić procedurę poziomowania przewidzianą dla drukarki oraz podstawowe ustawienie platformy.
Funkcja mesh bed leveling tworzy mapę punktów powierzchni roboczej i może kompensować wykryte odchyłki podczas drukowania. W oprogramowaniu Marlin rozwiązanie to może być realizowane także przez ręczne sondowanie punktów siatki. Jest to funkcja kompensacyjna, a nie dowód, że stół nie wymaga regulacji.
Jeżeli drukarka korzysta z aktywnego poziomowania, nadal warto sprawdzić, czy procedura została uruchomiona zgodnie z instrukcją urządzenia i czy zapisane ustawienia są aktualne. W drukarkach z ręczną regulacją należy wykonać ją zgodnie z procedurą producenta, a następnie ponownie skalibrować pierwszą warstwę.
Czystość powierzchni roboczej i dobór materiału
Nawet poprawnie ustawiona dysza nie rozwiąże problemu, jeśli powierzchnia robocza jest zabrudzona. Tłuszcz, ślady palców, oleje, resztki kleju lub uszkodzona warstwa adhezyjna mogą pogorszyć kontakt pierwszej warstwy ze stołem. Przed drukiem warto obejrzeć płytę i usunąć zabrudzenia metodą zgodną z zaleceniami producenta drukarki lub powierzchni.
Nie każda powierzchnia wymaga takiego samego przygotowania. Część materiałów może wymagać dodatkowego środka adhezyjnego albo określonego rodzaju powierzchni. Nie należy przenosić metody stosowanej dla jednego filamentu automatycznie na inny materiał. Punktem odniesienia powinny być zalecenia producenta filamentu oraz ustawiony profil materiałowy.
W przypadku stołu grzanego wybierz temperaturę zgodną z profilem materiału lub zaleceniem producenta filamentu. Gdy problem z adhezją utrzymuje się mimo właściwej kalibracji i czystej powierzchni, Prusa wskazuje możliwość ostrożnego zwiększenia temperatury stołu o 5–10°C. Tę zmianę warto traktować jako pojedynczy test, a nie stałą korektę dla każdego materiału.
Prędkość, przepływ i stan dyszy
Pierwsze warstwy powinny być drukowane spokojniej niż pozostała część modelu, jeśli profil drukowania przewiduje osobną prędkość początkową. Zmniejszenie prędkości pierwszych warstw jest rozsądną korektą diagnostyczną, gdy geometria stołu, odstęp dyszy i czystość powierzchni zostały już sprawdzone.
Jeżeli wzór pierwszej warstwy wygląda niejednolicie mimo poprawnej wysokości dyszy, warto uwzględnić możliwość pod-ekstruzji, niestabilnego przepływu lub częściowo zatkanej dyszy. Nie zmieniaj jednak od razu jednocześnie Z-offsetu, przepływu i temperatury. Utrudnia to wskazanie ustawienia, które faktycznie wymaga korekty.
W dalszej diagnostyce pomocne są testy kalibracyjne przepływu i sprawdzenie układu podawania filamentu. Jeżeli problem jest widoczny także na kolejnych warstwach, nie należy ograniczać diagnozy wyłącznie do ustawień pierwszej warstwy.
Kolejność działań: poprawiaj jeden element naraz
Jednoczesna zmiana temperatury, wysokości dyszy, prędkości, przepływu i poziomowania utrudnia ustalenie, która korekta wpłynęła na rezultat. Taki sposób może przypadkowo poprawić rezultat, ale nie daje powtarzalnej konfiguracji. W następnym wydruku trudno wtedy ustalić, co wymagało korekty.
Praktyczna kolejność jest prosta: najpierw sprawdź powierzchnię roboczą, następnie poziomowanie i Z-offset, potem profil materiału oraz temperatury, a dopiero później prędkość i przepływ. Po każdej zmianie uruchom krótki test pierwszej warstwy. Pozwala to szybciej oddzielić problem kalibracji od problemu materiału albo ekstruzji.
To podejście sprawdza się zarówno podczas pierwszego uruchomienia drukarki, jak i wtedy, gdy wcześniejsze ustawienia przestają dawać powtarzalny efekt. Po zmianie dyszy, powierzchni roboczej, filamentu lub czynnościach serwisowych warto ponownie ocenić pierwszą warstwę.
Jak podjąć decyzję?
| Potrzeba | Na co zwrócić uwagę | Czego unikać |
|---|---|---|
| Linie pierwszej warstwy są luźne i rozdzielone | Zbyt duży odstęp między dyszą a stołem oraz aktualność kalibracji pierwszej warstwy | Zmiany wielu parametrów jednocześnie |
| Materiał słabo trzyma się płyty | Czystą, nieuszkodzoną powierzchnię oraz temperaturę zgodną z profilem materiału | Dotykania przygotowanej powierzchni palcami przed drukiem |
| Warstwa jest nierówna w różnych obszarach stołu | Prawidłową procedurę poziomowania i działanie poziomowania siatkowego | Traktowania kompensacji siatkowej jako zastępstwa regulacji mechanicznej |
| Materiał wypływa nierówno mimo poprawnego odstępu | Objawy pod-ekstruzji, stan dyszy i układ podawania filamentu | Dalszego obniżania dyszy bez sprawdzenia ekstruzji |
| Problem pojawił się po zmianie materiału lub powierzchni | Właściwy profil materiałowy, temperatury i ponowną ocenę Z-offsetu | Zakładania, że poprzednie ustawienia będą identycznie działać w nowej konfiguracji |
Dobór do zastosowania
Początkujący, który dopiero przygotowuje pierwszy wydruk
Zacznij od fabrycznego profilu materiału, czystej płyty i testu pierwszej warstwy. Skup się najpierw na wyglądzie linii oraz Z-offsecie, bez równoczesnej zmiany zaawansowanych ustawień.
Użytkownik, u którego model odkleja się w trakcie początku drukowania
Najpierw sprawdź czystość powierzchni, odstęp dyszy i poziomowanie. Następnie zweryfikuj temperatury w profilu materiału; dopiero później testuj zmianę prędkości pierwszej warstwy lub niewielką korektę temperatury stołu.
Użytkownik z drukarką wyposażoną w automatyczne poziomowanie
Uruchom właściwą procedurę kalibracji i traktuj wynik jako punkt wyjścia. Nadal oceniaj pierwszy wydruk wizualnie oraz wykonaj korektę Z-offsetu, jeśli warstwa jest zbyt luźna albo nadmiernie dociśnięta.
Użytkownik po wymianie dyszy, płyty lub filamentu
Ponownie wykonaj kontrolę pierwszej warstwy. Nie zakładaj, że wcześniejsza wartość Z-offsetu i ustawienia materiałowe pozostaną właściwe po zmianie elementu lub konfiguracji.
Checklista
- Oczyść powierzchnię roboczą metodą odpowiednią dla danej płyty.
- Sprawdź, czy na płycie nie ma resztek, uszkodzeń ani nierównej warstwy środka adhezyjnego.
- Uruchom procedurę poziomowania zalecaną dla drukarki.
- Wykonaj test pierwszej warstwy i oceń połączenie sąsiednich linii.
- Skoryguj Z-offset małymi krokami, obserwując efekt po każdej zmianie.
- Wybierz profil odpowiadający używanemu filamentowi i powierzchni.
- Sprawdź temperaturę stołu oraz dyszy zgodnie z zaleceniami dla materiału.
- Jeśli problem trwa, zmniejsz prędkość pierwszych warstw w ramach testu.
- Przy nierównym wypływie sprawdź podawanie filamentu i stan dyszy.
- Zapisz działającą konfigurację po uzyskaniu powtarzalnej pierwszej warstwy.
Przeczytaj także
- pierwszy wydruk 3D
- kalibracja drukarki 3D
- under-extrusion i over-extrusion
- warping i odklejanie wydruku
- profil druku w slicerze
- PrusaSlicer
Najczęściej zadawane pytania
Czy istnieje idealna wartość Z-offsetu?
Nie. Wartość Z-offsetu zależy od konkretnej drukarki, dyszy, czujnika i powierzchni roboczej. O poprawnym ustawieniu decyduje wygląd pierwszej warstwy testowej.
Co oznaczają rozdzielone linie pierwszej warstwy?
Najczęściej oznaczają, że dysza jest zbyt wysoko nad stołem. Należy ponownie ocenić kalibrację pierwszej warstwy i ostrożnie skorygować jej wysokość.
Czy automatyczne poziomowanie zastępuje regulację stołu?
Nie. Poziomowanie automatyczne lub siatkowe może kompensować odchyłki powierzchni, ale nie zastępuje poprawnego ustawienia mechaniki i procedury poziomowania wymaganej przez daną drukarkę.
Czy podniesienie temperatury stołu zawsze poprawi adhezję?
Nie należy traktować tego jako uniwersalnej poprawki. Najpierw sprawdź czystość powierzchni, kalibrację oraz zalecenia dla filamentu. Przy utrzymujących się problemach Prusa wskazuje ostrożne zwiększenie temperatury stołu o 5–10°C jako możliwy test.
Źródła i metodologia
Materiał opracowano na podstawie wybranych źródeł pierwotnych i branżowych. Linki służą weryfikacji danych; redakcja porządkuje informacje według własnej struktury i kryteriów.