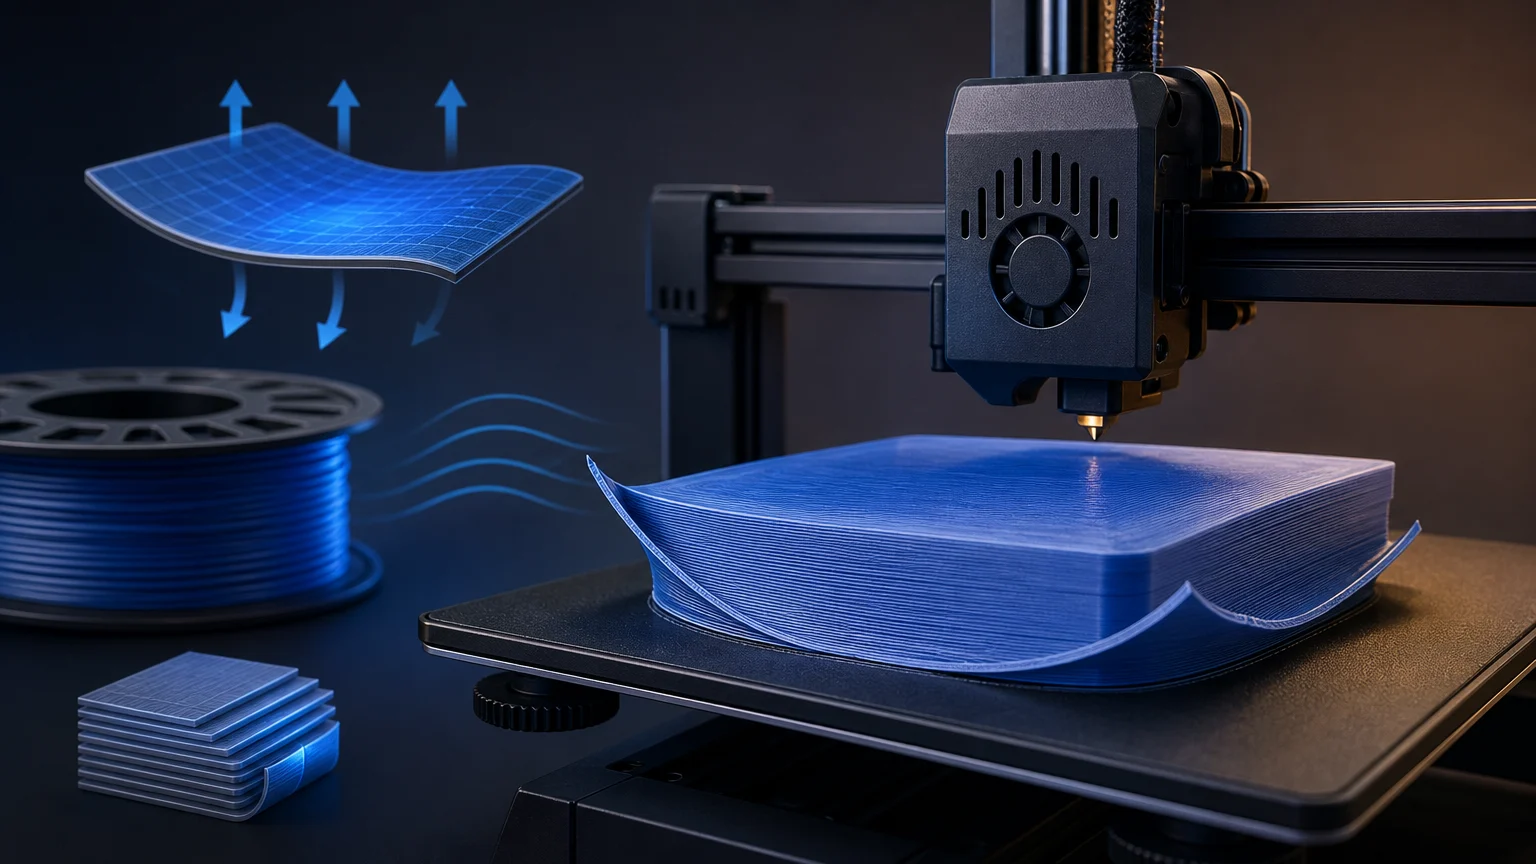
Warping to podwijanie lub unoszenie narożników wydruku 3D od stołu. Może zacząć się od niewielkiego odchylenia krawędzi, a skończyć częściowym albo całkowitym odklejeniem modelu. W druku FDM problem wiąże się przede wszystkim ze zmianami temperatury i kurczeniem materiału podczas stygnięcia, ale jego źródłem bywa też przygotowanie powierzchni, ustawienie pierwszej warstwy, chłodzenie lub warunki wokół drukarki. Najskuteczniejsza diagnostyka polega na sprawdzeniu tych obszarów w logicznej kolejności.
warping wydruku 3D – najważniejsze informacje
- Warping najczęściej objawia się unoszeniem narożników i krawędzi modelu, szczególnie przy większych wydrukach oraz materiałach drukowanych w wyższej temperaturze.
- Punktem wyjścia powinny być czysta powierzchnia stołu, poprawnie ustawiona pierwsza warstwa oraz właściwy profil materiałowy w slicerze.
- Chłodzenie trzeba dobierać do filamentu i geometrii. Zarówno jego brak, jak i zbyt intensywne ustawienie mogą być niekorzystne w określonych sytuacjach.
- Stabilne otoczenie, brak przeciągów oraz rozwiązania zwiększające powierzchnię styku, takie jak brim, pomagają ograniczyć ryzyko odklejania.
- Zmiany warto wprowadzać pojedynczo i oceniać po kolejnym wydruku, zamiast równocześnie korygować wszystkie parametry.
Czym różni się warping od zwykłego problemu z przyczepnością?
Warping jest konkretnym typem deformacji: krawędzie albo narożniki modelu unoszą się ponad powierzchnię roboczą. Zjawisko może pojawić się w trakcie drukowania, nawet jeżeli pierwsza warstwa początkowo wyglądała poprawnie. Najczęściej widać je na dużych, płaskich elementach oraz w obszarach oddalonych od środka stołu.
Odklejanie wydruku to pojęcie szersze. Model może stracić kontakt ze stołem wskutek podwijania, ale również wtedy, gdy pierwsza warstwa od początku nie uzyskała wystarczającej przyczepności. Dlatego warto najpierw ustalić moment wystąpienia problemu. Jeśli narożniki zaczynają unosić się po pewnym czasie, należy uwzględnić warunki cieplne i chłodzenie. Jeśli filament nie trzyma się już przy pierwszych liniach, priorytetem jest powierzchnia, kalibracja i ustawienia pierwszej warstwy.
Rozróżnienie objawu pozwala uniknąć przypadkowego korygowania parametrów. Samo podniesienie temperatury, zwiększenie chłodzenia czy użycie środka adhezyjnego nie jest uniwersalną odpowiedzią. Działanie należy dopasować do materiału, użytej płyty, geometrii modelu oraz etapu, na którym pojawia się odklejanie.
Dlaczego wydruk podwija się podczas drukowania?
Materiały używane w druku FDM zmieniają wymiary podczas stygnięcia. Gdy różnica między temperaturą wytłaczanego tworzywa a otoczeniem jest duża, w wydruku mogą powstawać warunki sprzyjające unoszeniu narożników. Szczególnie dotyczy to większych modeli i materiałów wysokotemperaturowych, takich jak ABS, ASA, PC oraz mieszanki PC.
Nie oznacza to, że każdy wydruk z tych filamentów będzie się podwijał ani że PLA i PETG są całkowicie wolne od podobnych problemów. Liczą się także wymiary podstawy, kształt narożników, miejsce modelu na stole oraz sposób chłodzenia. Ten sam profil materiałowy może wymagać innego podejścia dla małego detalu, szerokiej płytki i elementu z długimi, cienkimi fragmentami.
W praktyce celem jest ograniczenie nagłych zmian warunków, które działają na drukowany model. Nie należy jednak przenosić jednego rozwiązania między materiałami bez sprawdzenia jego sensu. PLA i PETG wymagają dobrego chłodzenia wydruku, natomiast materiały wysokotemperaturowe zwykle wymagają wyższej temperatury otoczenia, aby ograniczyć podwijanie.
Najpierw sprawdź stół i pierwszą warstwę
Przed zmianą ustawień materiału przygotuj powierzchnię stołu. Na płycie pozostają ślady palców, kurz i resztki materiałów pomocniczych, które mogą pogorszyć kontakt pierwszej warstwy z podłożem. Producent Prusa zaleca przecieranie płyty alkoholem izopropylowym o stężeniu co najmniej 90%. Konkretna metoda czyszczenia powinna być zgodna z zaleceniami dla używanej płyty drukarskiej.
Następnie sprawdź poziomowanie oraz odległość dyszy od stołu. Gdy dysza znajduje się zbyt wysoko, pierwsza warstwa może nie uzyskać odpowiedniego kontaktu z powierzchnią. Korekta ustawienia Z powinna być niewielka. Zbyt mocne dociśnięcie pierwszej warstwy również nie jest właściwym celem, a w przypadku PETG i PC nadmierna adhezja może wiązać się z ryzykiem uszkodzenia powierzchni PEI.
Pomocne jest rozpoczęcie od gotowego profilu przypisanego do drukarki i materiału. Taki profil stanowi punkt odniesienia dla dalszych zmian. Dopiero gdy podstawowe przygotowanie stołu oraz pierwsza warstwa są prawidłowe, warto przechodzić do korekty temperatur, chłodzenia lub geometrii pomocniczej w slicerze.
Temperatury, chłodzenie i otoczenie: dobieraj je jako zestaw
Ustawienia temperatury dyszy i stołu należy dobierać zgodnie z profilem konkretnego filamentu. Nie warto traktować temperatury jako pojedynczego przełącznika dla każdego przypadku warping. Wydruk jest jednocześnie zależny od materiału, przepływu powietrza, wielkości modelu i pracy wentylatora.
Chłodzenie wymaga szczególnej uwagi. PLA i PETG mogą wymagać znacznej dawki chłodzenia, dlatego przy podwijaniu ich narożników warto sprawdzić, czy wentylator działa, czy kanał nawiewu jest drożny i czy ustawiona prędkość odpowiada profilowi. Z kolei zbyt silne chłodzenie może powodować wyginanie i podnoszenie wydruku ze stołu, a także obniżać przyczepność między warstwami.
W przypadku znaczących zwisów lub drobnych elementów można rozważyć niski nawiew także dla materiałów, które zwykle nie potrzebują mocnego chłodzenia, takich jak ABS czy PC Blend. Dotyczy to zwłaszcza sytuacji, w których drukarka pracuje w obudowie albo element znajduje się wśród podpór zatrzymujących ciepło. Jeżeli po zwiększeniu nawiewu pojawi się słabsze łączenie warstw lub pękanie wydruku, zalecane jest sprawdzenie wyższej temperatury dyszy.
Na warunki druku wpływa też otoczenie urządzenia. Otwarte okno, klimatyzator lub przeciąg w pobliżu drukarki mogą zwiększać prawdopodobieństwo podwijania materiałów wysokotemperaturowych. Dla ABS, ASA i podobnych filamentów istotna jest stabilna temperatura powietrza. Obudowa może być rozważana przy drukowaniu ABS, natomiast dla PLA i PETG nie jest automatycznym rozwiązaniem, ponieważ materiały te wymagają skutecznego chłodzenia.
Jak zwiększyć kontakt modelu ze stołem bez zmiany projektu?
Jeżeli podstawowa konfiguracja jest poprawna, a narożniki nadal się unoszą, użyj funkcji pomocniczych slicera. Najprostszą z nich jest brim, czyli dodatkowa obwódka połączona z podstawą modelu. Zwiększa on powierzchnię kontaktu z podłożem i po wydruku wymaga usunięcia.
Przy materiałach wysokotemperaturowych można również zastosować draft shield, czyli skirt drukowany na wysokość modelu. Jego zadaniem jest utrzymywanie wyższej temperatury w bezpośrednim otoczeniu wydruku. W materiałach podatnych na warping warto też umieścić problematyczny model bliżej środka stołu oraz rozważyć druk większej liczby elementów naraz, jeśli pasuje to do projektu i organizacji pracy.
Gdy brim nie wystarcza, można dodać przy problematycznym obszarze niewielki, niski element pomocniczy, który będzie łatwy do usunięcia po zakończeniu druku. To rozwiązanie należy traktować jako wsparcie dla konkretnej geometrii, a nie zastępstwo czyszczenia stołu, poprawnej pierwszej warstwy i ustawień materiału.
Diagnostyka krok po kroku
Najpierw obejrzyj spód modelu i ustal, czy problem dotyczy całej pierwszej warstwy, jednego narożnika czy krawędzi unoszących się dopiero w trakcie wydruku. Następnie wyczyść stół zgodnie z jego zaleceniami, wykonaj kontrolę pierwszej warstwy i uruchom druk z właściwym profilem materiałowym.
Jeżeli pierwsza warstwa jest stabilna, ale model zaczyna się podwijać później, sprawdź kolejno: temperaturę otoczenia, przeciągi, ustawienie chłodzenia, położenie modelu oraz zastosowanie brimu. Przy wysokotemperaturowych filamentach zwróć uwagę na stabilność warunków wokół drukarki. Przy PLA i PETG sprawdź również działanie nawiewu.
Zmieniając parametry, wprowadzaj jedną korektę naraz. Dzięki temu łatwiej ustalić, które działanie poprawiło rezultat, a które nie przyniosło zmiany. Jest to redakcyjna zasada organizacji diagnostyki, a nie deklaracja dotycząca działania konkretnego ustawienia.
Jak podjąć decyzję?
| Potrzeba | Na co zwrócić uwagę | Czego unikać |
|---|---|---|
| Model nie przywiera już od pierwszych linii | Czysta powierzchnia stołu, poziomowanie, odległość dyszy i kontakt pierwszej warstwy | Równoczesne zmienianie temperatur, nawiewu i geometrii pomocniczej bez kontroli pierwszej warstwy |
| Narożniki unoszą się po rozpoczęciu poprawnego druku | Stabilność temperatury otoczenia, przeciągi, materiał i wielkość modelu | Zakładanie, że problem wynika wyłącznie z zabrudzonego stołu |
| PLA lub PETG podwija się na małych detalach albo zwisach | Działanie wentylatora, drożność kanału nawiewu i ustawienie chłodzenia w profilu | Automatyczne ograniczanie chłodzenia bez sprawdzenia jego pracy |
| ABS, ASA lub PC podwija się na dużym modelu | Stabilne otoczenie, położenie modelu, brim i ustawienia dla materiału wysokotemperaturowego | Przeciągów oraz nagłych zmian warunków w pobliżu drukarki |
| Po zwiększeniu nawiewu słabną połączenia między warstwami | Temperaturę dyszy i zgodność ustawień z materiałem | Dalszego zwiększania nawiewu bez oceny wydruku |
Dobór do zastosowania
Mały model z PLA, którego narożniki unoszą się w trakcie druku
Najpierw sprawdź pierwszą warstwę oraz działanie chłodzenia. Następnie upewnij się, że drukarka nie stoi w przeciągu, i w razie potrzeby użyj brimu.
Szeroka, płaska część z ABS lub ASA
Zacznij od profilu materiałowego, czystego stołu i stabilnego otoczenia. Rozważ użycie brimu, umieszczenie modelu bliżej środka stołu oraz ograniczenie wpływu przeciągów.
PETG odkleja się od stołu przy pierwszych warstwach
Skoncentruj się na przygotowaniu powierzchni, kontroli odległości dyszy i ustawieniach pierwszej warstwy. Nie dociskaj warstwy nadmiernie, ponieważ adhezja PETG do PEI może być zbyt silna.
PC Blend podwija się mimo prawidłowej pierwszej warstwy
Sprawdź stabilność temperatury otoczenia, rozważ draft shield i brim oraz oceń ustawienia chłodzenia. Zmiany wprowadzaj pojedynczo, porównując kolejne wydruki.
Checklista
- Oceń, czy odklejanie pojawia się na pierwszej warstwie, czy dopiero w trakcie druku.
- Oczyść powierzchnię roboczą metodą odpowiednią dla używanej płyty.
- Sprawdź poziomowanie i niewielką korektę odległości dyszy od stołu.
- Rozpocznij od profilu slicera przeznaczonego dla drukarki i filamentu.
- Sprawdź temperatury dyszy i stołu przewidziane dla materiału.
- Skontroluj pracę wentylatora oraz drożność kanału nawiewu.
- Usuń przeciągi i ustabilizuj warunki wokół drukarki.
- Dla trudnej geometrii zastosuj brim.
- Przy materiałach wysokotemperaturowych rozważ draft shield i położenie modelu bliżej środka stołu.
- Po każdej zmianie wykonaj ocenę rezultatu, zanim zmienisz kolejny parametr.
Przeczytaj także
- słaba adhezja i odklejanie wydruku od stołu
- ustawienia slicera
- filamenty do druku 3D
- stół grzany
- problemy z drukiem 3D
Najczęściej zadawane pytania
Czy warping dotyczy wyłącznie ABS i ASA?
Nie. Problem może wystąpić przy różnych materiałach, ale częściej kojarzy się z dużymi wydrukami oraz filamentami wysokotemperaturowymi, takimi jak ABS, ASA, PC i mieszanki PC. Dla każdego materiału należy stosować ustawienia odpowiednie dla jego profilu.
Czy zwiększenie chłodzenia zawsze pomaga na podwijanie narożników?
Nie. PLA i PETG mogą wymagać znacznego chłodzenia, ale zbyt silny nawiew może również sprzyjać wyginaniu i unoszeniu wydruku oraz obniżać przyczepność między warstwami. Chłodzenie należy dobierać do materiału i modelu.
Czy brim rozwiązuje każdy problem z odklejaniem?
Brim zwiększa powierzchnię kontaktu modelu ze stołem i może pomóc przy podwijaniu. Nie zastępuje jednak czystej powierzchni, prawidłowej pierwszej warstwy ani właściwego profilu materiałowego.
Czy obudowa drukarki jest dobrym rozwiązaniem dla każdego filamentu?
Nie. Przy ABS i innych materiałach wysokotemperaturowych można rozważyć obudowę, aby utrzymać wyższą temperaturę otoczenia. PLA i PETG wymagają dobrego chłodzenia, które w obudowie może być trudniejsze do osiągnięcia.
Źródła i metodologia
Materiał opracowano na podstawie wybranych źródeł pierwotnych i branżowych. Linki służą weryfikacji danych; redakcja porządkuje informacje według własnej struktury i kryteriów.