Pierwsza warstwa decyduje o tym, czy wydruk pozostanie stabilnie na stole i czy kolejne warstwy powstaną na równej podstawie. W druku FDM prawidłowy efekt to jednolita, lekko spłaszczona powierzchnia bez prześwitów między liniami, bez ich nadmiernego rozlewania i bez odklejających się narożników. Najszybszą drogą do rozwiązania problemu jest diagnostyka od podstaw: powierzchni stołu, kalibracji i ustawienia wysokości dyszy, a dopiero później parametrów materiału oraz ekstruzji.
pierwsza warstwa – najważniejsze informacje
- Pierwszą warstwę diagnozuje się przede wszystkim po kształcie i łączeniu się linii, a nie wyłącznie po tym, czy model chwilowo pozostaje na stole.
- Szczeliny i zaokrąglone ścieżki zwykle wskazują na zbyt dużą odległość dyszy od powierzchni, natomiast nadmierne rozlewanie materiału może oznaczać zbyt małą odległość.
- Zanim zmienisz ustawienia w slicerze, oczyść powierzchnię, sprawdź jej poprawne osadzenie oraz wykonaj kalibrację stołu i wysokości pierwszej warstwy.
- Słabej przyczepności nie należy naprawiać wyłącznie przez coraz większe obniżanie dyszy; może to ograniczać ekstruzję i uszkodzić powierzchnię roboczą.
- Po wykluczeniu problemu z wysokością dyszy warto kolejno sprawdzić materiał, temperatury, prędkość pierwszej warstwy, przepływ oraz stan dyszy.
Jak wygląda prawidłowa pierwsza warstwa?
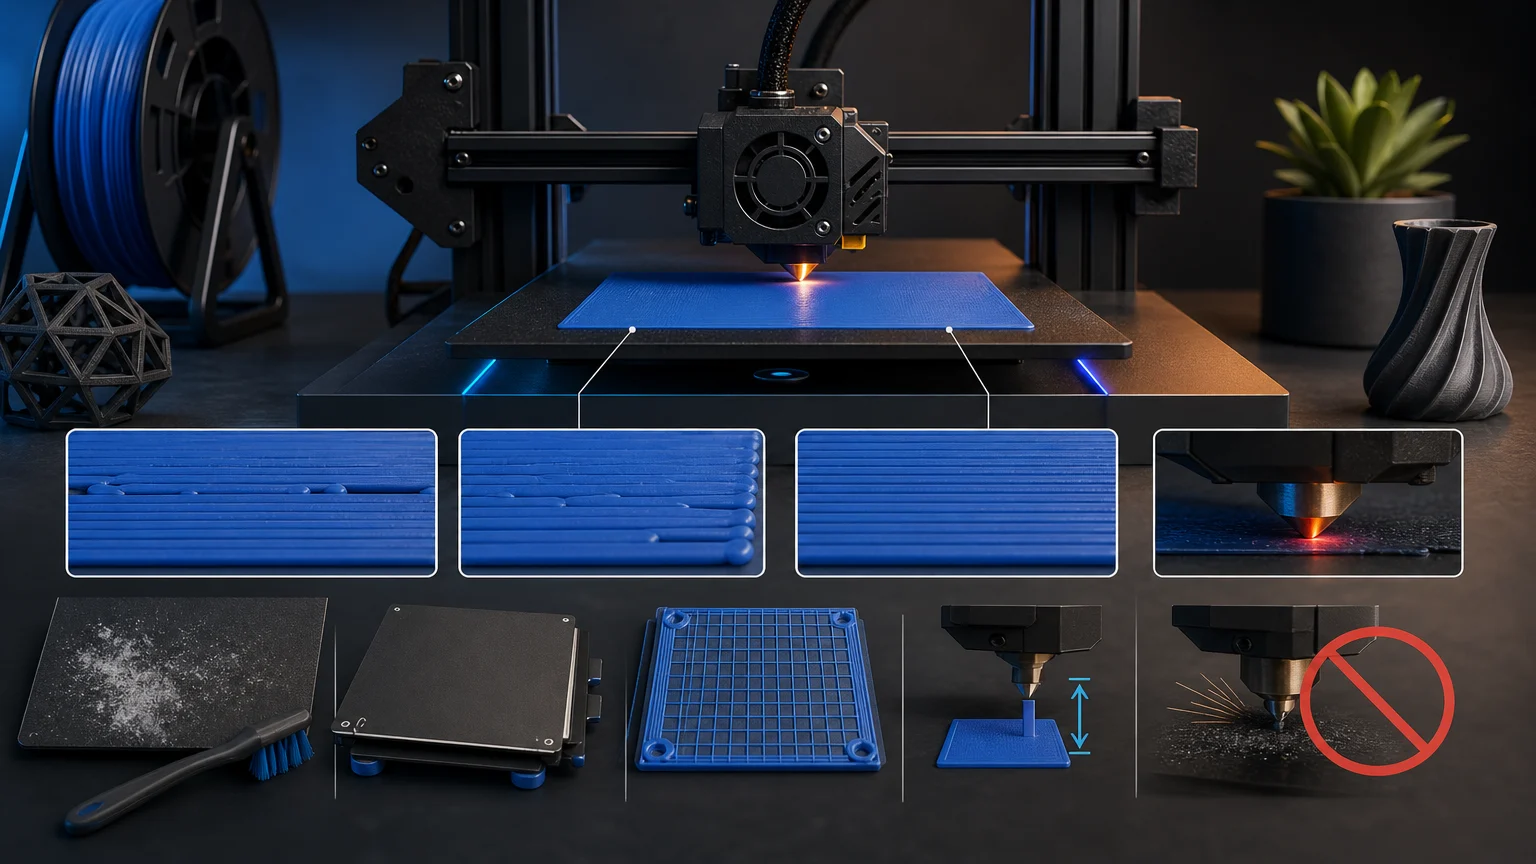
Prawidłowo położone linie pierwszej warstwy powinny łączyć się w równą, ciągłą powierzchnię. Są delikatnie spłaszczone przez dyszę, ale ich kontury nadal pozostają czytelne. Nie powinno być między nimi szczelin, poszarpanych odcinków ani miejsc, w których materiał tworzy wyraźne wałki.
Warto oceniać nie tylko środek stołu, lecz także narożniki i krawędzie pola roboczego. Jeśli warstwa jest dobra tylko w jednym obszarze, problem może dotyczyć poziomowania, mapy stołu, jego powierzchni albo mechaniki, a nie samego profilu filamentu.
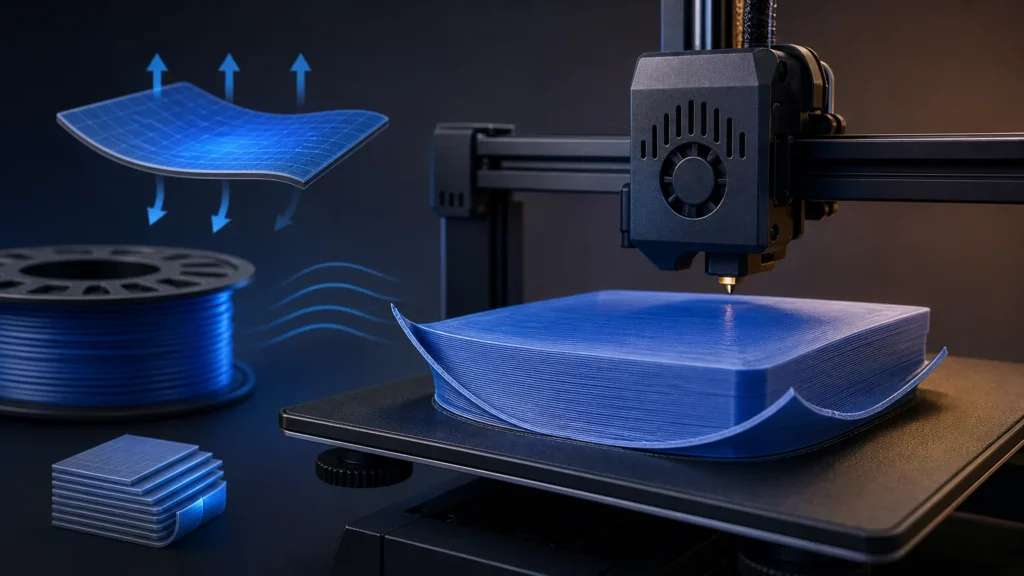
Pierwsza warstwa może mieć inną fakturę niż kolejne, szczególnie przy różnych płytach roboczych. Kluczowe jest jednak równomierne połączenie ścieżek i stabilne przyleganie modelu, a nie idealnie gładki połysk.
Objawy i ich najbardziej prawdopodobne przyczyny
Zaokrąglone nitki oraz widoczne szczeliny między liniami najczęściej oznaczają, że dysza znajduje się zbyt wysoko nad stołem. Filament wychodzi wtedy z dyszy, lecz nie zostaje dostatecznie dociśnięty do powierzchni. Efektem może być słaba przyczepność, podnoszenie narożników albo całkowite odklejenie modelu.
Nadmiernie rozlane ścieżki, chropowata powierzchnia, wypływki na bokach linii lub odgłos ocierania dyszy sugerują zbyt małą odległość. Materiał ma za mało miejsca na wypływ, a opór może powodować nieregularną ekstruzję. Zbyt niska dysza bywa też przyczyną zarysowania lub uszkodzenia płyty.
Jeżeli pierwsza warstwa jest dobra w jednym miejscu, a zła w innym, zacznij od sprawdzenia czystości i prawidłowego ułożenia płyty. Potem zweryfikuj poziomowanie, procedurę sondowania stołu i ewentualne mechaniczne przyczyny nierówności. Nierówny efekt na całej powierzchni trudno naprawić samą korektą Z-offsetu.
Gdy linie są przerywane, wyjątkowo cienkie albo materiał nie wypływa mimo prawidłowej wysokości dyszy, przyczyną może być niedostateczna ekstruzja. W grę wchodzą częściowe zatkanie dyszy, problem z podawaniem filamentu, niewłaściwa temperatura lub niepoprawnie ustawiony przepływ.
Z-offset i wysokość dyszy: najważniejsza regulacja
Z-offset wpływa na położenie dyszy względem powierzchni roboczej podczas pierwszej warstwy. Nazwa ustawienia, kierunek korekty i sposób jego interpretacji zależą od firmware’u oraz konstrukcji drukarki, dlatego zawsze trzeba obserwować rezultat na stole, a nie kierować się wyłącznie wartością liczbową.
Kalibrację wykonuj zgodnie z instrukcją konkretnej drukarki; jeśli procedura przewiduje kalibrację w temperaturze roboczej, rozgrzej płytę i dyszę zgodnie z profilem materiału. Temperatura może zmieniać wymiary elementów drukarki, dlatego regulacja przeprowadzona na zimno może nie odpowiadać warunkom faktycznego wydruku.
Wprowadzaj niewielkie korekty i oceniaj kilka równoległych linii. Jeśli widzisz szczeliny, zmniejsz dystans dyszy od stołu zgodnie z logiką swojej drukarki. Jeśli tworzą się wypływki, powierzchnia jest nadmiernie zgnieciona lub dysza zaczyna zbierać tworzywo, dystans trzeba zwiększyć.
Nie używaj Z-offsetu jako uniwersalnego sposobu na problemy z adhezją. Zbyt mocne dociskanie filamentu może chwilowo zatrzymać odklejanie narożników, ale jednocześnie ukryje problem zabrudzonej płyty, nieodpowiedniej temperatury lub niepoprawnego materiału i zwiększy ryzyko uszkodzenia powierzchni.
Czystość i rodzaj powierzchni roboczej
Tłuszcz z palców, pozostałości kleju, pył, fragmenty filamentu oraz resztki po wcześniejszych wydrukach obniżają powtarzalność pierwszej warstwy. Płytę należy czyścić środkiem dopuszczonym przez producenta konkretnej powierzchni. Po czyszczeniu unikaj dotykania aktywnego obszaru dłonią.
Nie każda płyta wymaga tej samej pielęgnacji. Gładkie arkusze PEI, powierzchnie satynowe, teksturowane i specjalistyczne mogą mieć odmienne ograniczenia dotyczące rozpuszczalników, środków adhezyjnych oraz materiałów. Przed zastosowaniem acetonu, kleju lub innych preparatów sprawdź instrukcję dla posiadanej płyty.
Środek separujący nie zawsze służy wyłącznie do zwiększania przyczepności. Przy niektórych kombinacjach filamentu i powierzchni ma on przede wszystkim ograniczać zbyt silne związanie wydruku z płytą. To ważne zwłaszcza wtedy, gdy materiał dobrze przylega, ale jego zdjęcie grozi uszkodzeniem warstwy roboczej.
Jeśli płyta jest wygięta, źle osadzona lub pod nią znajduje się drobina tworzywa, kalibracja nie rozwiąże problemu. Najpierw usuń przeszkody, sprawdź stan powierzchni oraz jej prawidłowe zamocowanie.
Temperatura, prędkość i profil materiału
Po wykluczeniu błędów mechanicznych użyj profilu przeznaczonego dla konkretnego filamentu i drukarki. Parametry pierwszej warstwy są zwykle ustawiane inaczej niż dla reszty modelu: wolniejszy ruch daje tworzywu więcej czasu na związanie z powierzchnią, a odpowiednia temperatura poprawia jego rozpływanie.
Gdy przyczepność jest graniczna, bezpieczniejszym krokiem jest umiarkowane obniżenie prędkości pierwszej warstwy niż agresywne zmienianie wielu parametrów naraz. Zmiany wprowadzaj pojedynczo. Dzięki temu wiadomo, która korekta rzeczywiście poprawiła rezultat.
Temperatury dyszy i stołu powinny odpowiadać zaleceniom dla danego materiału. Jeżeli korzystasz z gotowego profilu, sprawdź przede wszystkim, czy w slicerze wybrano właściwy typ filamentu oraz właściwą płytę. Dla materiałów o trudniejszej adhezji można rozważyć niewielką korektę temperatury stołu, ale nie zastąpi ona czyszczenia i kalibracji.
Znaczenie ma również stan filamentu. Materiał zawilgocony, zanieczyszczony lub nierówno podawany może dać wrażenie błędnej kalibracji, ponieważ pierwsze ścieżki będą niestabilne mimo poprawnej odległości dyszy.
Kiedy podejrzewać ekstruzję albo zatkaną dyszę?
Częściowe zatkanie dyszy nie zawsze zatrzymuje druk całkowicie. Często objawia się zmienną szerokością linii, prześwitami pojawiającymi się losowo, szorstką ścieżką albo okresowym brakiem materiału. Jeżeli takie objawy występują także na kolejnych warstwach, przyczyna prawdopodobnie leży poza samym Z-offsetem.
Sprawdź, czy filament przesuwa się bez nadmiernego oporu, szpula rozwija się swobodnie, a prowadzenie przez rurkę lub czujnik nie hamuje podawania. W niektórych drukarkach z automatycznym pomiarem pierwszej warstwy, np. wykorzystujących LoadCell, naprężenie filamentu może wpływać na sondowanie. Sprawdź zalecenia producenta danego modelu.
Dopiero po kontroli podawania warto przejść do procedury czyszczenia dyszy zalecanej przez producenta urządzenia. Nie używaj przypadkowych narzędzi ani nie wykonuj prac przy gorącym hotendzie, jeśli instrukcja danego modelu nie przewiduje takiej czynności.
Kolejność diagnozy, która ogranicza straty materiału
Najczęstym błędem jest jednoczesna zmiana temperatury, wysokości pierwszej warstwy, przepływu, prędkości i ustawień chłodzenia. Taka próba może przypadkowo poprawić rezultat, ale nie daje wiedzy, co było źródłem problemu. Lepiej zatrzymać się po każdej korekcie i wydrukować krótki wzór testowy pierwszej warstwy.
Proponowana kolejność jest prosta: najpierw powierzchnia i jej montaż, potem kalibracja wysokości dyszy, następnie poziomowanie oraz stan mechaniczny, dalej profil filamentu i parametry pierwszej warstwy, a na końcu układ podawania i dysza. Taka kolejność pozwala najpierw sprawdzić podstawowe przyczyny, a następnie przejść do kontroli układu podawania i dyszy.
Jeżeli po poprawnej kalibracji wynik zmienia się między kolejnymi wydrukami bez zmiany materiału i profilu, potraktuj to jako sygnał do kontroli powtarzalności mechanicznej oraz stanu powierzchni. Dobra pierwsza warstwa powinna być możliwa do odtworzenia, a nie zależna od przypadku.
Jak podjąć decyzję?
| Potrzeba | Na co zwrócić uwagę | Czego unikać |
|---|---|---|
| Między liniami są regularne szczeliny | Zaokrąglone ścieżki i słabe przyleganie na całej powierzchni | Zwiększania przepływu przed sprawdzeniem wysokości dyszy |
| Linie są rozlane, a dysza zbiera tworzywo | Nadmierne spłaszczenie, wypływki i możliwe ocieranie o płytę | Dalszego obniżania Z-offsetu w celu poprawy adhezji |
| Problem występuje tylko w narożniku lub po jednej stronie | Nierówną płytę, zabrudzenie pod płytą, złe osadzenie albo potrzebę ponownego poziomowania | Korygowania całej powierzchni wyłącznie ustawieniem Z-offsetu |
| Ścieżki są nieregularne również wyżej w modelu | Oporów w podawaniu filamentu, częściowego zatkania dyszy i błędów temperatury | Ciągłego powtarzania kalibracji pierwszej warstwy |
| Model odkleja się przy poprawnych liniach | Czystość płyty, temperaturę stołu, właściwy materiał powierzchni i brim | Stosowania niezalecanych środków chemicznych lub klejów |
Dobór do zastosowania
Początkujący użytkownik, którego PLA odkleja się w pierwszych minutach
Zacznij od umycia lub odtłuszczenia płyty zgodnie z jej instrukcją, sprawdź poprawne założenie powierzchni i wykonaj kalibrację pierwszej warstwy. Dopiero potem zweryfikuj profil PLA, temperaturę stołu oraz prędkość pierwszej warstwy.
Użytkownik widzi szerokie, szorstkie linie i materiał wypychany bokami
Traktuj to jako możliwy objaw zbyt niskiej dyszy. Zwiększ jej dystans od powierzchni małymi krokami, a następnie sprawdź, czy ekstruzja wraca do równomiernego przebiegu. Nie próbuj zwiększać docisku dla lepszej przyczepności.
Pierwsza warstwa jest dobra z lewej strony, ale ma szczeliny z prawej
Nie kompensuj całego problemu jedną zmianą Z-offsetu. Sprawdź osadzenie płyty, zabrudzenia pod nią, poziomowanie stołu i elementy mechaniczne odpowiedzialne za powtarzalną wysokość.
Wydruk z PETG mocno przywiera do gładkiej powierzchni
Sprawdź zalecenia producenta płyty dla tej kombinacji materiału. W niektórych przypadkach właściwy preparat tworzy warstwę separującą, która chroni powierzchnię podczas zdejmowania modelu.
Checklista
- Oczyść płytę metodą dopuszczoną dla jej rodzaju i nie dotykaj aktywnej powierzchni palcami.
- Usuń resztki filamentu spod płyty, sprawdź jej płaskie osadzenie i stan powierzchni.
- Rozgrzej drukarkę do temperatur przewidzianych dla aktualnego materiału.
- Wykonaj wzór testowy pierwszej warstwy i oceń środek oraz krawędzie pola roboczego.
- Skoryguj wysokość dyszy małymi krokami, obserwując łączenie oraz stopień spłaszczenia linii.
- Jeśli wynik różni się zależnie od miejsca na stole, sprawdź poziomowanie, siatkę pomiarową i mechanikę.
- Potwierdź w slicerze prawidłowy profil drukarki, płyty i filamentu do druku 3D.
- W razie potrzeby zmniejsz prędkość pierwszej warstwy, nie zmieniając jednocześnie wielu innych parametrów.
- Jeśli występują przerwy w materiale, sprawdź swobodne podawanie filamentu i stan dyszy.
- Dla modeli o małej powierzchni styku rozważ użycie brimu przed sięgnięciem po dodatkowe preparaty adhezyjne.
Przeczytaj także
Najczęściej zadawane pytania
Czy zwiększenie przepływu naprawi szczeliny w pierwszej warstwie?
Nie powinno być pierwszym działaniem. Szczeliny często wynikają ze zbyt wysokiego położenia dyszy. Zwiększenie przepływu może częściowo je zamaskować, ale pogorszyć wymiary i wygląd kolejnych warstw. Najpierw sprawdź Z-offset oraz poziomowanie.
Dlaczego model odkleja się mimo poprawnie wyglądającej pierwszej warstwy?
Przyczyna może leżeć w zabrudzonej powierzchni, nieodpowiedniej temperaturze stołu, przeciągu, skurczu materiału albo zbyt małej powierzchni styku modelu ze stołem. Warto też rozważyć brim, czyli dodatkowy pierścień zwiększający powierzchnię pierwszej warstwy.
Czy każdą płytę można czyścić acetonem?
Nie. Sposób czyszczenia zależy od rodzaju powierzchni roboczej. Aceton może być niedopuszczalny dla części płyt, dlatego należy stosować wyłącznie środki zalecane dla konkretnego arkusza lub stołu.
Kiedy ponownie kalibrować pierwszą warstwę?
Warto zrobić to po zmianie dyszy, płyty roboczej, istotnej ingerencji w hotend lub mechanikę, aktualizacji wymagającej kalibracji oraz wtedy, gdy wcześniej powtarzalny rezultat zaczyna się zmieniać. W drukarkach z automatycznym poziomowaniem nadal trzeba kontrolować efekt wizualny.
Źródła i metodologia
Materiał opracowano na podstawie wybranych źródeł pierwotnych i branżowych. Linki służą weryfikacji danych; redakcja porządkuje informacje według własnej struktury i kryteriów.
- Kalibracja pierwszej warstwy (i3) — Prusa Knowledge Base
- Problemy z pierwszą warstwą — Prusa Knowledge Base
- UltiMaker S8 User Manual — Print quality issues
- Calibration — RepRapWiki
Przeczytaj także: PETG w druku 3D — ustawienia, suszenie i rozwiązania problemów
Przeczytaj także: Kalibracja drukarki 3D FDM krok po kroku