Nieudany wydruk FDM rzadko wymaga losowego strojenia wszystkiego naraz. Skuteczniejsza jest krótka, powtarzalna diagnostyka: najpierw powierzchnia i pierwsza warstwa, potem profil slicera oraz podawanie materiału, a dopiero później ustawienia zależne od konkretnego objawu. Taka kolejność ogranicza liczbę zmiennych i pozwala zachować punkt odniesienia między próbami.
diagnostyka FDM – najważniejsze informacje
- Zacznij od krótkiej kontroli pierwszej warstwy, powierzchni stołu i poprawności wybranego profilu materiału oraz drukarki.
- Przy nierównym lub zanikającym wypływie sprawdź kolejno dyszę, swobodne prowadzenie filamentu, ekstruder, temperaturę i stan materiału.
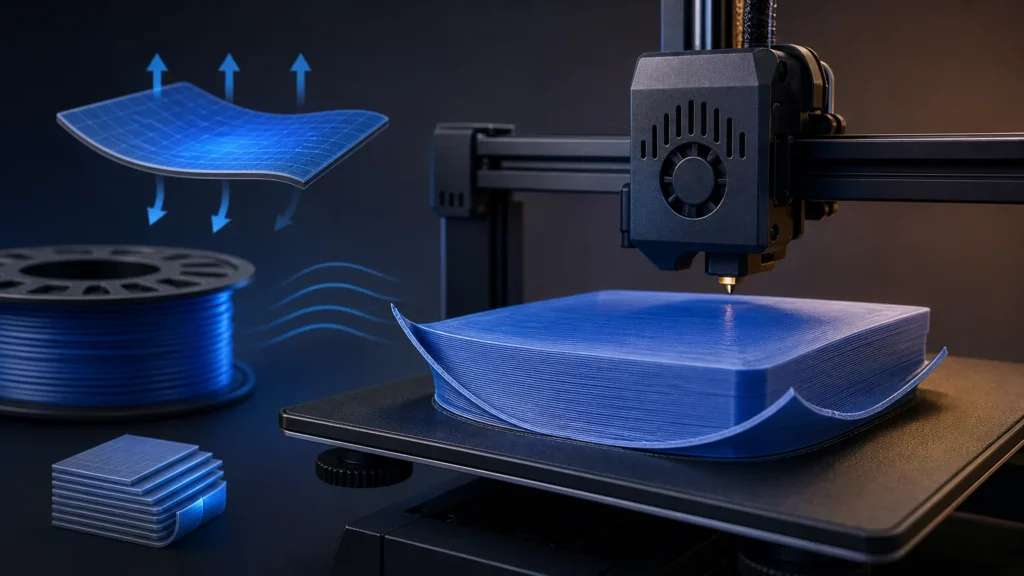
- Gdy model odkleja się lub podwija, oddziel problem adhezji od problemu skurczu i warunków otoczenia.
- Po przywróceniu punktu odniesienia zmieniaj pojedynczy parametr, a rezultat oceniaj na tym samym modelu testowym.
Zasada podstawowa: najpierw ustal punkt odniesienia
Jeżeli problem pojawił się po serii zmian w slicerze, wymianie materiału albo pracach przy drukarce, zacznij od powrotu do znanego punktu wyjścia. Wczytaj właściwy profil drukarki i materiału, upewnij się, że wybrano poprawną średnicę dyszy, a następnie przygotuj niewielki model kontrolny. Nie musi to być rozbudowany test: ważne, aby kolejne próby były porównywalne.
To redakcyjna zasada organizacji pracy, a nie zastępstwo dla instrukcji producenta konkretnej drukarki. Jej celem jest uniknięcie sytuacji, w której jednocześnie zmieniają się temperatura, prędkość, retrakcja, wysokość pierwszej warstwy i ustawienia chłodzenia. Po takiej serii korekt trudno stwierdzić, która z nich miała znaczenie.
Najpierw nazwij objaw. Czy filament nie przywiera do stołu? Czy wypływ zanika? Czy narożniki modelu unoszą się? Czy między oddzielnymi elementami pojawiają się cienkie włókna? Czy przeszkoda występuje od pierwszej warstwy, czy dopiero po pewnym czasie? Jeden wydruk może mieć kilka objawów, ale warto zacząć od tego, który pojawił się jako pierwszy.
Krok 1. Oceń pierwszą warstwę i przygotowanie powierzchni
Pierwsza warstwa jest podstawą całego modelu, dlatego od niej należy rozpocząć diagnostykę. Obserwuj początek druku przez cały obrys oraz kilka pierwszych wypełnień. Szukaj miejsc, gdzie tworzywo nie zostaje na powierzchni, linie są przerywane, materiał jest nadmiernie spłaszczony albo dysza przesuwa wcześniej po ułożonym tworzywie.
Powierzchnia stołu powinna być czysta i przygotowana zgodnie z zaleceniami dla danego arkusza roboczego oraz materiału. Dokumentacja Prusa wskazuje, że czystość powierzchni ma zasadnicze znaczenie dla przyczepności. Dla opisywanych arkuszy zaleca między innymi alkohol izopropylowy o stężeniu co najmniej 90 procent, a przy osadach, których on nie usuwa, wodę z niewielką ilością płynu do naczyń. To nie jest jednak uniwersalna instrukcja dla każdego rodzaju stołu: powierzchnie specjalne mogą wymagać odmiennego postępowania.
Nie stosuj środka czyszczącego tylko dlatego, że sprawdził się na innej drukarce. Przykładowo aceton według instrukcji Prusa może być używany wyłącznie okazjonalnie na gładkim arkuszu PEI, natomiast nie należy go używać na arkuszach teksturowanych i satynowych. Przed czyszczeniem sprawdź dokumentację producenta swojej powierzchni.
Sprawdź także odstęp dyszy od stołu lub procedurę automatycznej kalibracji pierwszej warstwy, zależnie od konstrukcji urządzenia. Zbyt mały odstęp może ograniczać wypływ tworzywa, a zbyt agresywne obniżanie dyszy jako sposób na poprawę przyczepności nie jest właściwą drogą. Jeśli pierwsza warstwa wygląda źle na całym stole, najpierw wykonaj procedurę kalibracyjną przewidzianą dla drukarki.
Krok 2. Zweryfikuj profil slicera przed korektą parametrów
Błędny profil może naśladować usterkę mechaniczną. Przed rozbieraniem ekstrudera sprawdź, czy slicer ma wybraną właściwą drukarkę, średnicę dyszy, rodzaj filamentu i profil jakości. Zweryfikuj też, czy plik nie został przygotowany dla innej konfiguracji sprzętowej.
Temperaturę dyszy, temperaturę stołu, chłodzenie, prędkość oraz retrakcję traktuj jako ustawienia zależne od materiału i profilu. Nie przenoś bez sprawdzenia wartości z poradnika dotyczącego innego filamentu lub urządzenia. Jeśli producent filamentu podaje zakres pracy, używaj go jako punktu odniesienia wraz z profilem dostarczonym przez producenta drukarki lub slicera.
Gdy objaw pojawił się po edycji ustawień, przywróć domyślny profil dla używanej kombinacji drukarki i materiału. Wykonaj próbę, a następnie wprowadzaj jedną zmianę naraz. Zapisuj zmianę oraz efekt na wydruku. Ta prosta dokumentacja zapobiega powtarzaniu nieudanych eksperymentów i ułatwia powrót do działającej konfiguracji.
Krok 3. Gdy materiał wypływa nierówno lub go brakuje
Niedostateczna ekstruzja objawia się między innymi przerwami w ścieżkach, cienkimi liniami, szczelinami w ściankach albo miejscowym zanikiem materiału. Nie zakładaj od razu jednej przyczyny. Sprawdź najpierw, czy filament może bez oporu przejść od szpuli do ekstrudera i czy nie jest splątany lub zablokowany na prowadzeniu.
Kolejny etap to kontrola dyszy i układu podawania. Częściowe zatkanie dyszy może ograniczać przepływ, a problem może też dotyczyć mechanizmu ekstrudera, tarcia na drodze filamentu, ustawionej temperatury albo stanu materiału. Wykonuj czynności serwisowe wyłącznie zgodnie z instrukcją producenta drukarki, zwłaszcza gdy wymagają pracy przy nagrzanym hotendzie.
Jeżeli drukarka zaczyna druk poprawnie, a później wypływ słabnie, zanotuj moment wystąpienia objawu. Jest to ważna informacja diagnostyczna, ale sama w sobie nie przesądza o przyczynie. Porównaj zachowanie na drugim odcinku filamentu lub po ponownym załadowaniu materiału, jeśli procedura urządzenia to przewiduje.
Wilgotny filament bywa wskazywany jako jeden z elementów do sprawdzenia przy problemach z ekstruzją. Nie oznacza to, że każda wada wydruku wymaga suszenia materiału. Najpierw wyklucz łatwe do zweryfikowania przeszkody w prowadzeniu filamentu, profil i stan dyszy, a materiał oceniaj zgodnie z zaleceniami jego producenta.
Krok 4. Odklejanie, warping i rozwarstwianie — rozdziel objawy
Odklejanie modelu od stołu oraz unoszenie narożników mogą mieć wspólny początek w pierwszej warstwie, ale nie zawsze są tym samym problemem. Najpierw sprawdź, czy model przylega prawidłowo od początku. Następnie zwróć uwagę, czy deformacja pojawia się później, zwłaszcza przy krawędziach i narożnikach.
W dokumentacji dotyczącej warping’u jako obszary do kontroli wskazywane są między innymi skurcz materiału, przeciągi, chłodzenie oraz ustawienia temperatury. W praktyce diagnostycznej oznacza to, że po potwierdzeniu poprawnej pierwszej warstwy warto sprawdzić warunki wokół drukarki i zgodność ustawień z używanym materiałem.
Nie myl warping’u z rozwarstwianiem. Warping dotyczy odkształcania i unoszenia części modelu, natomiast rozwarstwianie jest widoczne jako osłabione połączenie pomiędzy kolejnymi warstwami. Oba zjawiska wymagają osobnej oceny wydruku oraz ustawień. Jeśli zmieniasz warunki chłodzenia lub temperaturę, nie wprowadzaj w tej samej próbie kolejnych niezależnych zmian.
Krok 5. Nitkowanie i wyciekanie materiału
Cienkie włókna między osobnymi fragmentami modelu określa się jako nitkowanie. Przy tym objawie do sprawdzenia są temperatura, ustawienia retrakcji oraz osad materiału na dyszy. Zacznij od właściwego profilu filamentu, ponieważ przypadkowa korekta retrakcji bez punktu odniesienia może utrudnić ocenę wyniku.
Sprawdź, czy dysza jest czysta z zewnątrz przed rozpoczęciem próby. Następnie wybierz model, który zawiera oddzielone elementy i pozwala łatwo porównać skalę nitkowania. Zmieniaj tylko jeden parametr związany z tym objawem, a wynik porównuj na identycznym modelu.
Nie oceniaj efektu wyłącznie po pojedynczej nitce. Istotne jest, czy po zmianie poprawia się cały wzór włókien, czy pojawiają się jednocześnie nowe wady, na przykład braki materiału po przejazdach. Jeśli tak się dzieje, wróć do poprzedniego punktu odniesienia i sprawdź profil oraz podawanie filamentu.
Krok 6. Kiedy przejść do kontroli mechaniki
Kontrolę mechaniczną wykonaj po potwierdzeniu podstaw: prawidłowego profilu, pierwszej warstwy i drożnego podawania materiału. Skup się na elementach wskazanych w instrukcji konkretnego modelu, takich jak stan oraz napięcie pasów, mocowanie elementów ruchomych, prowadzenie przewodów i wyniki testów własnych drukarki, jeśli urządzenie je udostępnia.
Objawy mechaniczne bywają nieregularne, dlatego warto zachować zdjęcia kolejnych prób i notatki o tym, kiedy występują. Nie dokręcaj ani nie reguluj elementów „na wyczucie”, jeżeli producent podaje procedurę lub narzędzie kontrolne. W przypadku nietypowych odgłosów, kolizji dyszy z powierzchnią albo powtarzającego się błędu testu urządzenia przerwij eksperymenty z profilem i przejdź do instrukcji serwisowej właściwej dla modelu.
Redakcyjna rekomendacja jest prosta: nie wymieniaj części przed rozróżnieniem objawu od jego możliwej przyczyny. Systematyczna lista kontroli zwykle daje więcej informacji niż jednoczesna wymiana dyszy, filamentu i zmiana wielu ustawień.
Jak podjąć decyzję?
| Potrzeba | Na co zwrócić uwagę | Czego unikać |
|---|---|---|
| Model nie trzyma się stołu od początku | Czystość powierzchni, sposób jej przygotowania, kalibrację pierwszej warstwy i właściwy profil materiału | Obniżania dyszy do skrajnej wartości wyłącznie po to, aby wymusić przyczepność |
| Ścieżki są przerywane lub widoczne są braki materiału | Swobodne prowadzenie filamentu, stan dyszy, ekstruder, temperaturę i materiał | Zakładania, że przyczyną jest wyłącznie zatkana dysza |
| Narożniki podwijają się po rozpoczęciu udanego druku | Warunki wokół drukarki, chłodzenie oraz ustawienia materiału | Traktowania warping’u i problemu pierwszej warstwy jako identycznej usterki |
| Między elementami pojawiają się włókna | Profil materiału, temperaturę, retrakcję i osad na dyszy | Zmiany temperatury i retrakcji w jednej próbie |
| Problem wraca mimo poprawnego profilu | Wyniki testów drukarki i procedury kontroli mechanicznej dla konkretnego modelu | Regulacji lub wymiany części bez instrukcji producenta |
Dobór do zastosowania
Nowy użytkownik, którego pierwszy model odkleja się w trakcie początku druku
Zacznij od stołu i pierwszej warstwy. Nie przechodź od razu do zmian retrakcji, prędkości ani wymiany dyszy.
Użytkownik, u którego po zmianie filamentu pojawiły się luki w ściankach
Sprawdź profil materiału, swobodne podawanie filamentu i stan dyszy. Wprowadzaj korekty pojedynczo na tym samym modelu kontrolnym.
Użytkownik, którego model ma poprawną podstawę, ale później podwijają się narożniki
Po potwierdzeniu poprawnej pierwszej warstwy przejdź do kontroli ustawień materiału, chłodzenia i warunków wokół drukarki.
Użytkownik, który chce usunąć nitkowanie bez pogorszenia innych elementów wydruku
Użyj profilu bazowego, sprawdź stan dyszy i testuj kolejno temperaturę lub retrakcję, zachowując pozostałe ustawienia bez zmian.
Checklista
- Nazwij dominujący objaw i określ, na którym etapie druku się pojawia.
- Wczytaj właściwy profil drukarki, dyszy i filamentu.
- Przygotuj powierzchnię stołu zgodnie z instrukcją dla jej typu.
- Obserwuj całą pierwszą warstwę, nie tylko początkową linię.
- W razie potrzeby wykonaj procedurę kalibracji pierwszej warstwy przewidzianą przez producenta.
- Sprawdź, czy filament rozwija się ze szpuli i przechodzi do ekstrudera bez wyraźnej przeszkody.
- Przy nierównym wypływie skontroluj kolejno dyszę, podawanie materiału, temperaturę i filament.
- Przy unoszeniu narożników oddziel kontrolę pierwszej warstwy od kontroli warunków chłodzenia i otoczenia.
- Przy nitkowaniu wróć do profilu bazowego i zmieniaj pojedynczy parametr.
- Po każdej próbie zapisz zmienione ustawienie oraz widoczny rezultat.
Przeczytaj także
- problemy z drukiem 3D FDM
- słaba adhezja
- ustawienia slicera
- under-extrusion
- kalibracja drukarki 3D FDM
Najczęściej zadawane pytania
Od czego zacząć, gdy drukarka 3D FDM nie drukuje poprawnie?
Od przygotowania powierzchni stołu, obserwacji pierwszej warstwy i sprawdzenia właściwego profilu drukarki oraz materiału w slicerze. Dopiero potem przejdź do kontroli drożności dyszy, prowadzenia filamentu i ekstrudera.
Czy warto zmienić kilka ustawień slicera jednocześnie?
Nie. Bezpieczniej jest przywrócić znany profil bazowy, wykonać próbę kontrolną i zmieniać pojedynczy parametr. Dzięki temu można porównać wynik z poprzednią próbą.
Dlaczego wydruk odkleja się od stołu?
Najpierw sprawdź czystość i przygotowanie powierzchni oraz kalibrację pierwszej warstwy. Jeżeli model przylega poprawnie na początku, a później unoszą się jego krawędzie, sprawdź warunki otoczenia, chłodzenie i ustawienia materiału.
Co sprawdzić przy przerwach w wypływie filamentu?
Sprawdź, czy filament rozwija się bez oporu, czy nie jest zablokowany na drodze do ekstrudera, a następnie skontroluj dyszę, układ podawania, temperaturę i stan materiału zgodnie z instrukcją producenta.
Źródła i metodologia
Materiał opracowano na podstawie wybranych źródeł pierwotnych i branżowych. Linki służą weryfikacji danych; redakcja porządkuje informacje według własnej struktury i kryteriów.