Under-extrusion i over-extrusion to przeciwne objawy problemu z ilością filamentu odkładanego przez drukarkę FFF/FDM. Pierwszy oznacza niedobór materiału, drugi jego nadmiar. W obu przypadkach najważniejsza jest kolejność działań: ustawień flow nie należy traktować jako uniwersalnej naprawy, zanim nie zostaną sprawdzone dysza, tor filamentu, ekstruder i chłodzenie hotendu.
problemy ekstruzji – najważniejsze informacje
- Under-extrusion rozpoznasz po brakach materiału, szczelinach w ścieżkach oraz warstwach, które mogą być kruche.
- Nie koryguj od razu przepływu: najpierw sprawdź dyszę, drogę filamentu, docisk i stan przekładni ekstrudera oraz chłodzenie hotendu.
- Profil slicera musi odpowiadać konkretnej drukarce, średnicy dyszy i używanemu materiałowi; standardowy profil producenta jest dobrym punktem wyjścia.
- Flow lub extrusion multiplier służy do precyzyjnej kalibracji ilości materiału, ale nie zastępuje usunięcia zatkania ani prawidłowego montażu podzespołów.
- Nadmiar ekstruzji warto oceniać po wykluczeniu problemów mechanicznych, a ustawienie przepływu zapisywać osobno dla danego materiału lub szpuli.
Under-extrusion i over-extrusion: na czym polega różnica
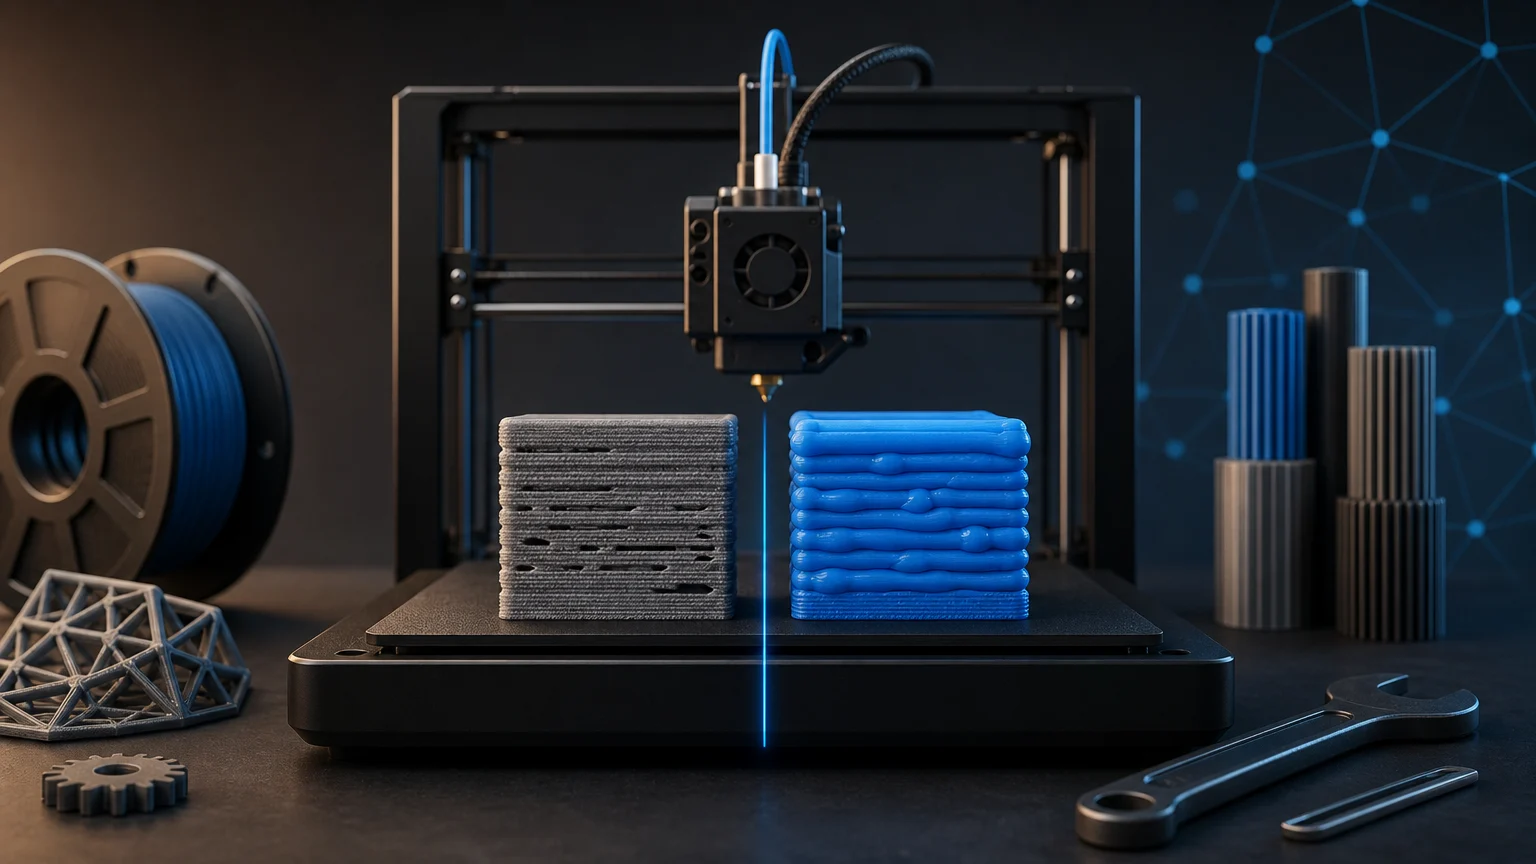
Under-extrusion, czyli niedostateczna ekstruzja, występuje wtedy, gdy na wydruku brakuje materiału. Typowymi oznakami są przerwy w liniach, szczeliny między ścieżkami lub warstwami oraz osłabione fragmenty modelu. W silnym przypadku powierzchnie nie są w pełni wypełnione, a poszczególne warstwy mogą wyglądać na nieciągłe.
Over-extrusion, czyli nadmierna ekstruzja, oznacza z kolei, że przez dyszę trafia więcej materiału, niż zakłada przygotowany model i profil. Na wydruku może być widoczny nadmiar tworzywa, nierówna powierzchnia albo jego gromadzenie na górnych warstwach. Sam wygląd modelu nie przesądza jednak o przyczynie, dlatego regulację przepływu warto poprzedzić podstawową kontrolą mechaniczną i kontrolą profilu.
W praktyce oba pojęcia opisują objaw jakościowy, a nie jedną konkretną usterkę. Niedobór materiału może wynikać między innymi ze stanu dyszy, ustawień slicera, pracy ekstrudera, chłodzenia hotendu albo właściwości filamentu. Nadmiar materiału może wymagać osobnej kalibracji parametru flow lub extrusion multiplier, ale dopiero po upewnieniu się, że pozostałe elementy procesu są właściwe.
Najpierw ustal, kiedy i gdzie pojawia się objaw
Zanim zmienisz ustawienie w slicerze, obejrzyj wydruk i zanotuj moment wystąpienia problemu. Inaczej diagnozuje się brak materiału widoczny od pierwszej warstwy, inaczej usterkę pojawiającą się dopiero po dłuższym czasie, a jeszcze inaczej nieregularności ograniczone do jednego filamentu.
Jeżeli niedostateczna ekstruzja jest obecna od początku, kontrolę zacznij od kalibracji pierwszej warstwy, dopasowania profilu, drożności dyszy i prowadzenia filamentu. Dysza ustawiona zbyt blisko stołu może ograniczać ekstruzję pierwszej warstwy. Po przeniesieniu drukarki, serwisie hotendu, zmianie dyszy lub zamianie blachy stalowej z teksturowanej na gładką warto ponownie sprawdzić kalibrację pierwszej warstwy.
Jeżeli druk rozpoczyna się poprawnie, a materiał przestaje być podawany lub jego ilość wyraźnie maleje w trakcie pracy, sprawdź objawy związane z hotendem i chłodzeniem. Zatrzymanie ekstruzji przy kontynuowaniu ruchów drukarki, odgłosy przeskakiwania lub ścieranie filamentu przez mechanizm podający mogą wskazywać na problem wymagający kontroli hotendu, wentylatora oraz docisku ekstrudera.
Jeśli problem występuje wyłącznie na jednej szpuli albo po zmianie materiału, zachowaj ostrożność przy diagnozie. Wtedy warto sprawdzić, czy wybrany profil materiałowy jest właściwy, czy filament był przechowywany w odpowiednich warunkach oraz czy jego średnica jest równomierna.
Diagnostyka under-extrusion krok po kroku
1. Sprawdź profil slicera. Upewnij się, że wybrano właściwy model drukarki, rozmiar dyszy i profil filamentu. Profile określają między innymi temperaturę, prędkości oraz ilość materiału przewidzianą do wytłaczania. Jako punkt startowy użyj profilu dopasowanego do drukarki i materiału, zamiast przypadkowej konfiguracji przeniesionej z innej maszyny.
2. Zweryfikuj pierwszą warstwę. Nie próbuj kompensować słabej przyczepności nadmiernym dociśnięciem warstwy do stołu. Jeśli dysza znajduje się zbyt blisko powierzchni, przepływ filamentu może zostać ograniczony. Kontrola tej kwestii jest szczególnie ważna, gdy niedobór materiału widać przede wszystkim na spodzie modelu.
3. Skontroluj dyszę i hotend. Częściowe zatkanie może nadal pozwalać na wypływ pewnej ilości filamentu, lecz nie na tyle dużej, aby prawidłowo zbudować ścieżki i warstwy. Jeżeli dysza była demontowana, sprawdź jej montaż zgodnie z instrukcją właściwą dla danego hotendu. W konstrukcjach wymagających montażu na gorąco zachowanie szczeliny między dyszą a blokiem grzejnym jest elementem tej procedury.
4. Oceń ekstruder. Sprawdź, czy koła zębate mechanizmu podającego są czyste i prawidłowo ustawione oraz czy docisk filamentu nie jest ani zbyt luźny, ani zbyt mocny. Nieprawidłowe napięcie docisku może powodować niedostateczne wytłaczanie. W drukarkach z przekładnią po jej otwieraniu może być potrzebne wykonanie przewidzianej przez producenta procedury osiowania przekładni. Przed regulacją warto sprawdzić instrukcję dla konkretnego modelu drukarki.
Chłodzenie hotendu i heat creep
Jedną z możliwych przyczyn problemów z podawaniem filamentu jest heat creep, czyli sytuacja, w której zbyt wysoka temperatura obejmuje obszar hotendu powyżej miejsca przewidzianego do topienia materiału. Filament może wtedy mięknąć wyżej w torze i doprowadzić do zatkania. To nie jest jednak jedyne możliwe wyjaśnienie zatrzymania ekstruzji, dlatego nie warto zakładać go bez kontroli dyszy i hotendu.
Sprawdź, czy wentylator chłodzący radiator działa, ma właściwy kierunek montażu i nie jest zablokowany zabrudzeniami lub fragmentem filamentu. Warto też obejrzeć radiator pod kątem nagromadzonego kurzu. W wybranych konstrukcjach znaczenie ma również prawidłowe osadzenie rurki PTFE oraz stan połączeń elementów hotendu; takie prace wykonuj zgodnie z dokumentacją swojej drukarki.
Na ryzyko heat creep mogą wpływać warunki pracy i ustawienia. Dokumentacja Prusa wskazuje między innymi na wysoką temperaturę otoczenia, pracę w zamkniętej obudowie przy druku PLA, zbyt wysoką temperaturę hotendu oraz niewystarczający przepływ filamentu przez dyszę. Przy cienkich warstwach i wolnym druku producent zaleca testowanie większej wysokości warstwy oraz zwiększenia prędkości.
W przypadku drukarek z Nextruderem przed kontrolą dyszy producent wymaga, aby urządzenie było całkowicie schłodzone do temperatury pokojowej i wyłączone. Sama procedura montażu zależy od modelu. W rodzinach CORE One, MK4 i MK3.9 tulejka na rurce dyszy nie powinna być widoczna po jej prawidłowym dosunięciu, a śruby radełkowane należy dokręcać ręcznie.
Filament, temperatura i średnica materiału
Filament jest częścią układu podawania, a nie wyłącznie materiałem eksploatacyjnym. Materiał zawilgocony może negatywnie wpływać na druk, dlatego szpulę warto przechowywać w suchym miejscu, a po użyciu zabezpieczyć przed wilgocią. Jeśli objaw dotyczy tylko jednej rolki, porównanie z inną, znaną szpulą może pomóc rozdzielić problem materiałowy od problemu drukarki.
Gdy marka lub typ filamentu nie ma gotowego profilu, można testowo zmieniać temperaturę druku w małych krokach. W dokumentacji Prusa wskazano zakres plus lub minus 5–15°C jako sposób sprawdzenia, czy zmiana temperatury rozwiązuje problem. Nie należy jednak przenosić tej wartości automatycznie na każdy materiał i każdą drukarkę; punktem odniesienia pozostają zalecenia producenta filamentu oraz profil dla używanej dyszy.
Zwróć uwagę na materiały z dodatkami i na średnicę dyszy. Filamenty z cząstkami drewna lub metalu nie zawsze nadają się do małych średnic dysz. Zmienność średnicy filamentu, wynikająca z jakości materiału lub dodatków, może natomiast powodować zmiany objętości wytłaczanego tworzywa.
Kiedy regulować flow lub extrusion multiplier
Extrusion multiplier w PrusaSlicerze i ustawienie flow rate w firmware służą do regulacji ilości ekstruzji, ale są odrębnymi ustawieniami: zmiana jednego nie aktualizuje automatycznie drugiego. Kalibracja extrusion multiplier jest zaawansowaną procedurą przeznaczoną do precyzyjnego dopasowania ilości materiału.
Regulację flow wykonuj po sprawdzeniu podstaw: dysza musi być drożna i prawidłowo zamontowana, filament powinien przesuwać się bez problemów, a ekstruder i chłodzenie hotendu nie mogą wykazywać oczywistych nieprawidłowości. Podniesienie flow może chwilowo ukryć niedobór materiału, ale nie usuwa częściowego zatkania ani błędnego docisku mechanizmu podającego.
Przy over-extrusion kalibracja może być właściwym kolejnym krokiem, jeśli nie ma przesłanek wskazujących na usterkę mechaniczną. Ustawienie warto prowadzić osobno dla danego typu materiału, a gdy zachodzi potrzeba, także dla konkretnej szpuli. Zmieniaj jeden parametr naraz, drukuj porównywalny model testowy i zapisuj wynik. To ułatwia odróżnienie realnej poprawy od przypadkowej różnicy między wydrukami.
Rekomendacja redakcyjna: traktuj flow jako końcową korektę procesu, nie jako pierwszy przełącznik do naprawy każdego defektu ekstruzji.
Jak uniknąć błędnej diagnozy
Nie zmieniaj jednocześnie temperatury, flow, prędkości, retrakcji i docisku ekstrudera. Po takiej serii zmian trudno ustalić, co poprawiło wydruk lub co wprowadziło nowy problem. Rozsądniejsza kolejność to kontrola sprzętu, przywrócenie właściwego profilu bazowego, test jednej zmiany i ponowna ocena.
Nie zakładaj też, że każdy ubytek na powierzchni oznacza under-extrusion. Defekt może być ograniczony do konkretnej części modelu, ustawień górnych warstw, pierwszej warstwy albo geometrii przygotowanej do druku. Warto porównać objaw z innymi problemami jakościowymi, zanim rozpoczniesz ingerencję w hotend lub ustawienia ilości filamentu.
Jeżeli po kontroli podstaw problem wraca, zachowaj informacje o użytym materiale, dyszy, profilu, temperaturze, wysokości warstwy oraz momencie wystąpienia objawu. Taki zestaw danych jest bardziej użyteczny podczas dalszej diagnostyki niż pojedyncze zdjęcie nieudanego wydruku.
Jak podjąć decyzję?
| Potrzeba | Na co zwrócić uwagę | Czego unikać |
|---|---|---|
| Braki materiału od pierwszej warstwy | Kalibracja pierwszej warstwy, odległość dyszy od stołu i zgodność profilu z drukarką oraz dyszą. | Podnoszenie flow jako pierwszego działania. |
| Szczeliny i kruche warstwy przez cały wydruk | Drożność i montaż dyszy, czystość kół ekstrudera, docisk oraz ustawienia slicera. | Jednoczesnej zmiany temperatury, prędkości i flow. |
| Ekstruzja pogarsza się po pewnym czasie | Chłodzenie hotendu, pracę wentylatora, zabrudzenie radiatora, warunki w obudowie i objawy zatkania. | Zakładania, że przyczyną jest wyłącznie filament. |
| Nadmiar materiału na powierzchni lub top layers | Prawidłowy profil bazowy oraz brak mechanicznych problemów z dyszą i podawaniem filamentu. | Korygowania wielu parametrów naraz. |
| Problem pojawia się tylko na jednej szpuli | Profil materiałowy, stan i przechowywanie filamentu oraz powtarzalność objawu na materiale porównawczym. | Przenoszenia ustawień flow bez weryfikacji na inną szpulę. |
Dobór do zastosowania
Braki w pierwszej warstwie, kolejne warstwy wyglądają lepiej
Rozpocznij od kalibracji pierwszej warstwy i sprawdzenia, czy dysza nie jest ustawiona zbyt blisko stołu. Następnie potwierdź zgodność profilu z używaną dyszą i materiałem.
Wydruk zaczyna się poprawnie, potem pojawiają się przerwy, a ekstruder wydaje odgłosy
Skontroluj dyszę i hotend pod kątem zatkania, a następnie chłodzenie radiatora, wentylator oraz docisk ekstrudera. Nie rozpoczynaj od podnoszenia flow.
Po zmianie szpuli powierzchnie są przepełnione materiałem, a drukarka nie była serwisowana
Sprawdź profil nowego filamentu i wykonaj ostrożną, osobną kalibrację flow lub extrusion multiplier dla tego materiału albo szpuli, po wykluczeniu podstawowych problemów mechanicznych.
Problem pojawił się po wymianie dyszy lub pracy przy hotendzie
Najpierw zweryfikuj montaż dyszy według procedury przewidzianej dla konkretnego hotendu. W drukarkach z Nextruderem kontrolę wykonuj po schłodzeniu urządzenia i jego wyłączeniu.
Checklista
- Zanotuj, czy objaw występuje od pierwszej warstwy, od początku wydruku czy po pewnym czasie.
- Sprawdź, czy aktywny profil odpowiada drukarce, średnicy dyszy i filamentowi.
- Zweryfikuj kalibrację pierwszej warstwy, szczególnie po serwisie hotendu, zmianie dyszy lub płyty.
- Skontroluj drożność i prawidłowy montaż dyszy zgodnie z instrukcją używanego hotendu.
- Obejrzyj koła zębate ekstrudera oraz sprawdź ustawienie docisku filamentu.
- Sprawdź pracę wentylatora hotendu i usuń widoczne zabrudzenia z radiatora.
- Przy problemie narastającym w czasie uwzględnij warunki pracy drukarki i możliwość heat creep.
- Porównaj zachowanie drukarki na innym, prawidłowo przechowywanym filamencie.
- Dopiero po kontroli mechaniki i profilu wykonaj kalibrację flow lub extrusion multiplier.
- Po każdej zmianie wydrukuj porównywalny test i zapisz rezultat.
Przeczytaj także
Najczęściej zadawane pytania
Czy podniesienie flow naprawi under-extrusion?
Nie zawsze. Flow może korygować ilość ekstruzji, ale nie usuwa częściowego zatkania, nieprawidłowego montażu dyszy, problemu z przekładnią ani błędnego docisku ekstrudera. Najpierw sprawdź te elementy, a dopiero potem wykonaj kalibrację przepływu.
Skąd wiadomo, że problem dotyczy dyszy?
Częściowo zatkana dysza może nadal podawać filament, ale w ilości niewystarczającej do poprawnego tworzenia ścieżek i warstw. Jeżeli dysza była niedawno wymieniana lub demontowana, sprawdź również jej montaż według instrukcji dla używanego hotendu.
Czy zbyt niska pierwsza warstwa może przypominać under-extrusion?
Tak. Zbyt mała odległość między dyszą a stołem może ograniczyć wytłaczanie filamentu. Gdy braki są widoczne zwłaszcza na pierwszej warstwie, sprawdź jej kalibrację przed zmianą flow.
Czy heat creep zawsze oznacza awarię wentylatora?
Nie. Niewystarczające chłodzenie radiatora jest jedną z możliwych przyczyn, ale znaczenie mogą mieć także temperatura otoczenia, praca w obudowie, temperatura hotendu, stan połączeń hotendu oraz niski przepływ filamentu. Warto przeprowadzić pełną kontrolę zamiast wymieniać jeden element w ciemno.
Źródła i metodologia
Materiał opracowano na podstawie wybranych źródeł pierwotnych i branżowych. Linki służą weryfikacji danych; redakcja porządkuje informacje według własnej struktury i kryteriów.