Słaba adhezja oznacza, że pierwsza warstwa nie wiąże stabilnie z powierzchnią stołu albo model zaczyna odrywać się w trakcie druku. Najczęściej problem da się usunąć bez wymiany części: trzeba kolejno sprawdzić czystość i stan płyty, jej osadzenie, wysokość dyszy, ustawienia materiału oraz wpływ chłodzenia i skurczu tworzywa. Kluczowe jest diagnozowanie objawu, a nie przypadkowe zmienianie wielu parametrów naraz.
słaba adhezja – najważniejsze informacje
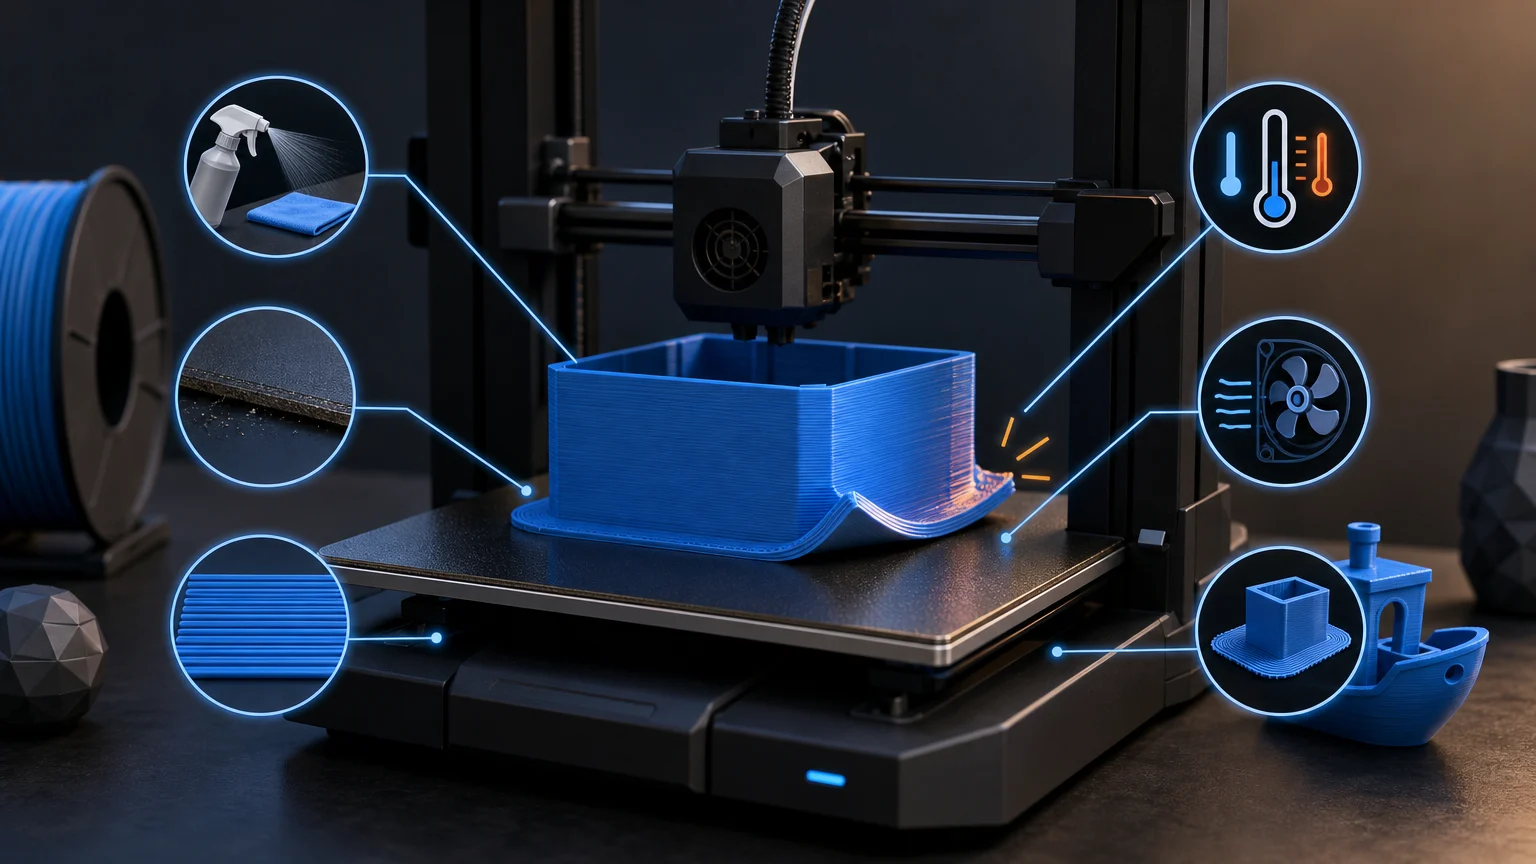
- Zacznij od odtłuszczenia i kontroli prawidłowego ułożenia płyty, ponieważ zabrudzenie oraz drobiny pod arkuszem często osłabiają adhezję.
- Ustaw pierwszą warstwę tak, by ścieżki były równe, połączone i lekko spłaszczone, ale nie nadmiernie wciśnięte w powierzchnię.
- Korzystaj z profilu odpowiedniego dla filamentu i drukarki; zbyt niska temperatura stołu lub dyszy, zbyt duża prędkość i agresywne chłodzenie sprzyjają odklejaniu.
- Gdy rogi modelu unoszą się mimo poprawnej pierwszej warstwy, ogranicz przeciągi, zwiększ powierzchnię styku za pomocą brimu i zweryfikuj warunki zalecane dla danego materiału.
- Nie maskuj problemu samym klejem ani skrajnym obniżaniem dyszy. Najpierw usuń przyczynę związaną z powierzchnią, geometrią lub ustawieniami.
Najpierw rozróżnij dwa podobne problemy
Odklejanie może nastąpić od razu, gdy filament nie chce trzymać się stołu podczas kreślenia pierwszej warstwy. Zwykle wskazuje to na brudną powierzchnię, niewłaściwą odległość dyszy od płyty, nierówność albo niestabilny wypływ materiału. W takim przypadku nie ma sensu zaczynać od brimu czy zmian konstrukcji modelu, ponieważ podstawa nie powstaje prawidłowo.
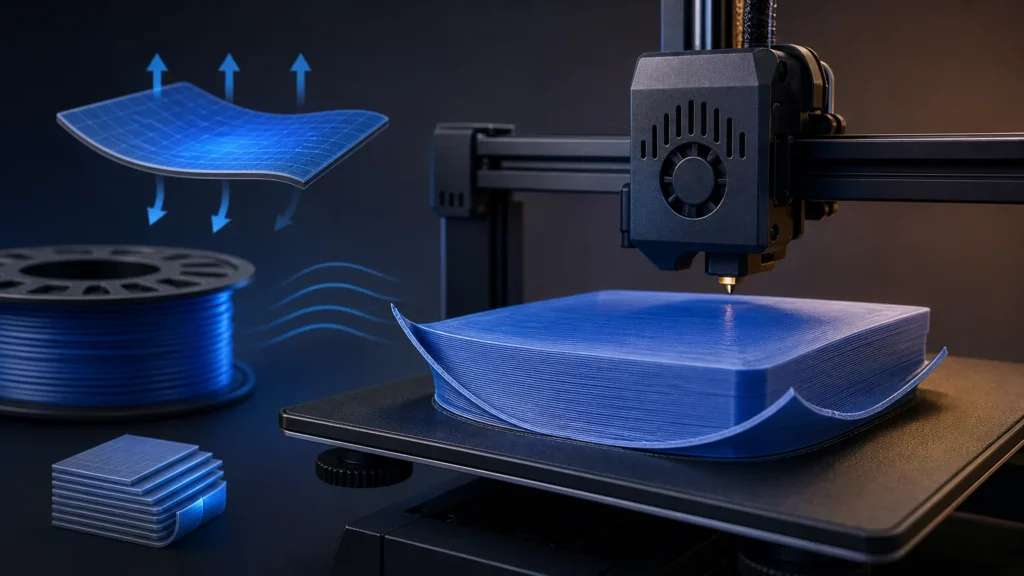
Drugi scenariusz to warpowanie: pierwsza warstwa początkowo wygląda poprawnie, lecz po pewnym czasie unoszą się narożniki lub cała podstawa odrywa się od stołu. Przyczyną jest wtedy często skurcz termiczny materiału. Stygnięcie wydruku wywołuje naprężenia, które są szczególnie odczuwalne przy dużych, płaskich elementach oraz filamentach bardziej podatnych na skurcz. W diagnostyce trzeba więc ocenić moment, w którym problem się pojawia.
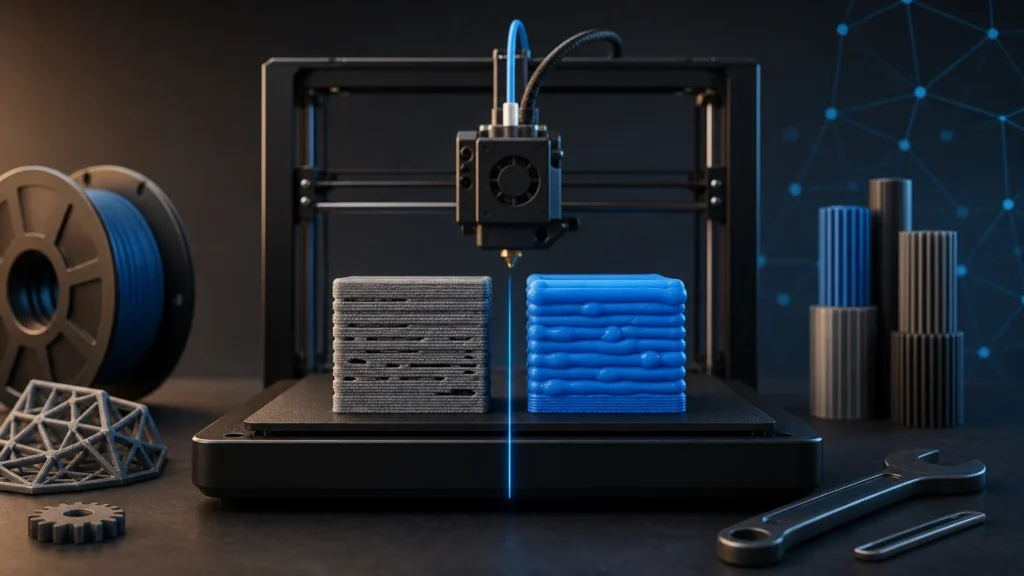
Warto obejrzeć spód nieudanego wydruku i zachowanie pojedynczych ścieżek. Cienkie ścieżki z przerwami mogą wskazywać na zbyt dużą odległość dyszy, nierówną powierzchnię albo niestabilny wypływ materiału; potwierdź to testem pierwszej warstwy. Z kolei mocno rozlane ścieżki, chropowate brzegi i ślady przejazdu dyszy mogą oznaczać zbyt mały odstęp. Dobra pierwsza warstwa jest jednolita, bez luk i bez wyraźnych wałków między sąsiednimi liniami.
Czysta i właściwie osadzona płyta to punkt wyjścia
Tłuszcz z palców, resztki środka adhezyjnego, pył oraz pozostałości filamentu zmieniają zachowanie powierzchni. Nawet jeżeli płyta wygląda na czystą, miejscowe zabrudzenie może spowodować odrywanie jednego narożnika lub fragmentu pierwszej warstwy. Płytę najlepiej chwytać za krawędzie, a po dotknięciu obszaru roboczego odtłuścić ją metodą zgodną z zaleceniami producenta danego arkusza.
W przypadku wielu powierzchni stosuje się alkohol izopropylowy o wysokim stężeniu i czystą, niepylącą ściereczkę. Gdy regularne odtłuszczanie przestaje działać, niektóre typy płyt można umyć ciepłą wodą z małą ilością płynu do naczyń, a następnie dokładnie wysuszyć. Nie zakładaj jednak, że ta sama procedura jest bezpieczna dla każdego arkusza. Nie stosuj acetonu ani innych środków bez sprawdzenia zaleceń producenta konkretnej płyty; dla płyt teksturowanych i satynowych Prusa odradza aceton.
Przed drukiem zdejmij płytę i sprawdź, czy pod nią nie zostały skrawki filamentu, grudki tworzywa lub inne drobiny. Mogą one zmienić jej położenie względem stołu grzanego, a automatyczne poziomowanie nie zawsze zrekompensuje taki lokalny problem. Zweryfikuj też, czy płyta leży równo, nie jest odkształcona i została poprawnie zamocowana. To podstawowa kontrola, gdy dobra adhezja występuje tylko w części pola roboczego.
Kalibracja pierwszej warstwy: nie za wysoko i nie za nisko
Odległość dyszy od powierzchni decyduje o tym, czy świeżo wytłoczony filament ma kontakt z płytą i czy zostaje odpowiednio spłaszczony. Jeśli dysza jest zbyt wysoko, ścieżka ma małą powierzchnię styku, łatwo przesuwa się za dyszą i rozdziela na odcinkach. Jeśli jest zbyt nisko, materiał nie ma miejsca na swobodny wypływ. Może pojawić się nieregularna ekstruzja, nadmiar tworzywa przy krawędziach i ryzyko zarysowania płyty.
W drukarkach z ręczną regulacją ustawienia pierwszej warstwy kluczowy jest Z-offset. W urządzeniach z automatycznym poziomowaniem nadal warto przeprowadzić procedurę przewidzianą przez producenta po zmianie dyszy, płyty, elementów głowicy lub wtedy, gdy wzór pierwszej warstwy przestaje być równy. Automatyczne poziomowanie pomaga kompensować różnice wysokości, ale po zmianie elementów lub pogorszeniu jakości pierwszej warstwy należy wykonać procedurę zalecaną dla konkretnej drukarki i ocenić rzeczywisty ślad materiału.
Nie obniżaj dyszy coraz bardziej tylko dlatego, że model się odkleja. Nadmierne wciskanie tworzywa nie rozwiąże problemu wynikającego z tłustej powierzchni, przeciągu, niewłaściwej temperatury czy skurczu materiału. Może natomiast zablokować wypływ materiału, uszkodzić powierzchnię i powodować nadmierne wibracje. Kalibrację wykonuj małymi krokami, oceniając rezultat na prostym wzorze testowym obejmującym większy obszar stołu.
Temperatura, prędkość i chłodzenie: ustawienia muszą działać razem
Najbezpieczniejszym punktem startowym jest fabryczny lub sprawdzony profil dla konkretnej drukarki i materiału. Temperatura dyszy wpływa na płynność tworzywa i zdolność ścieżek do łączenia się, a temperatura stołu zmniejsza tempo stygnięcia dolnych warstw. Za niska temperatura stołu sprzyja unoszeniu narożników i odklejaniu, natomiast zbyt niska temperatura dyszy może dawać słabszy wypływ oraz niedostateczne zespolenie ścieżek.
Dopiero po upewnieniu się, że profil odpowiada załadowanemu filamentowi, warto wprowadzać pojedyncze korekty. Dla materiału, który trzyma się zbyt słabo, niewielkie podniesienie temperatury stołu może pomóc, o ile mieści się w bezpiecznych zaleceniach producenta filamentu i drukarki. Nie kopiuj temperatur bezpośrednio z przypadkowych porad, bo zależą one między innymi od tworzywa, powłoki płyty, konstrukcji drukarki i warunków otoczenia.
Pierwsza warstwa nie musi być drukowana z taką samą prędkością jak reszta modelu. Wolniejszy start daje materiałowi więcej czasu na stabilne ułożenie i pozwala szybciej dostrzec problem. Znaczenie ma też chłodzenie. Ustawienia chłodzenia należy dobierać zgodnie z profilem materiału, ponieważ różne materiały wymagają odmiennych warunków druku. Ustawienia slicera powinny więc obejmować prędkość pierwszej warstwy, temperatury, wentylator oraz strategię przejścia do kolejnych warstw.
Warpowanie: jak ograniczyć naprężenia i odrywanie narożników
Jeżeli model odkleja się dopiero po zbudowaniu kilku lub kilkudziesięciu warstw, sprawdź geometrię części. Szeroka, płaska podstawa i ostre narożniki zwiększają ryzyko skurczu. Szczególnie wrażliwe są materiały techniczne oraz filamenty stosowane do elementów odpornych na temperaturę. PLA zwykle drukuje się łatwiej, ale również może się odkształcać, gdy model ma niekorzystny kształt lub jest chłodzony nierównomiernie.
Ogranicz przeciągi i gwałtowne wahania temperatury wokół drukarki. Otwarty nawiew z okna, wentylator pokojowy czy intensywny ruch powietrza obok urządzenia potrafią ochłodzić jedną stronę wydruku szybciej niż drugą. W przypadku materiałów wymagających stabilniejszego środowiska postępuj zgodnie z dokumentacją drukarki i filamentu dotyczącą komory, wentylacji oraz temperatury otoczenia.
Brim zwiększa obszar styku modelu z płytą, dlatego jest rozsądnym narzędziem przy małej powierzchni podstawy, długich wąskich detalach i elementach o narożnikach podatnych na podwijanie. Nie poprawia jednak brudnej płyty ani błędnej kalibracji. Traktuj go jako wsparcie po rozwiązaniu problemów podstawowych. Po wydruku usuń brim ostrożnie, aby nie pogorszyć wyglądu krawędzi części.
Materiał, przepływ i stan dyszy również wpływają na przyczepność
Wydruk może wyglądać jak problem z adhezją, choć rzeczywistą przyczyną jest niestabilne podawanie filamentu. Jeżeli ścieżka pierwszej warstwy zanika, ma przypadkową szerokość albo towarzyszy jej charakterystyczne przeskakiwanie podajnika, skontroluj drogę filamentu i stan dyszy. Częściowe zatkanie może ograniczyć przepływ bez całkowitego zatrzymania druku, co jest łatwe do pomylenia z niewłaściwym ustawieniem dyszy.
Wilgoć lub degradacja materiału mogą pogarszać jakość druku. Przechowuj filament zgodnie z zaleceniami producenta, a przy podejrzeniu zawilgocenia sprawdź jego zalecaną procedurę suszenia.
Zmiana marki lub rodzaju filamentu nie powinna oznaczać użycia starego profilu bez weryfikacji. Różne materiały mają odmienne wymagania dotyczące temperatury, chłodzenia i kontaktu z konkretną powierzchnią. W przypadku PETG, ABS, ASA, nylonu, PC oraz materiałów elastycznych środki pomocnicze bywają stosowane również jako warstwa separacyjna, aby nie dopuścić do zbyt silnego związania z płytą. Zawsze dobieraj je do kombinacji materiału i powierzchni.
Kolejność działań, która skraca diagnostykę
Największym błędem jest jednoczesne zmienianie temperatury, offsetu, prędkości, chłodzenia, kleju i modelu. Po udanym wydruku trudno wtedy ustalić, co naprawdę pomogło, a po nieudanym liczba możliwych przyczyn rośnie. Skuteczniejsza metoda polega na usunięciu problemów mechanicznych i powierzchniowych, następnie na przywróceniu profilu materiału, a dopiero później na wprowadzaniu pojedynczych korekt.
Do oceny użyj małego, płaskiego testu pierwszej warstwy lub prostego modelu o znanej geometrii. Pozwala to szybko obserwować zachowanie materiału w kilku miejscach stołu, bez długiego marnowania filamentu. Gdy test przejdzie prawidłowo, powtórz wydruk docelowy z brimą wyłącznie wtedy, gdy jego rozmiar, kształt lub materiał uzasadniają dodatkowe zabezpieczenie.
Jeśli adhezja pogarsza się nagle bez zmiany ustawień, najpierw podejrzewaj zabrudzenie płyty, zmianę położenia arkusza, uszkodzenie powierzchni, częściowe zatkanie albo zmianę stanu filamentu. Jeżeli problem występuje od początku na nowej drukarce lub po pracach serwisowych, sprawdź także montaż dyszy, procedurę kalibracji i zalecaną kontrolę mechaniki dla konkretnego modelu.
Jak podjąć decyzję?
| Potrzeba | Na co zwrócić uwagę | Czego unikać |
|---|---|---|
| Filament nie przywiera już podczas pierwszych linii | Tłusta lub zabrudzona płyta, zbyt wysoka dysza, przerwy w ekstruzji, niewłaściwy profil materiału | Dodawania brimu i kleju przed oczyszczeniem płyty oraz oceną wysokości dyszy |
| Ścieżki pierwszej warstwy są cienkie i rozdzielone | Zbyt duży odstęp dyszy od płyty, błędny Z-offset lub nierówne osadzenie płyty | Losowego zwiększania temperatury, jeśli problem ma wyraźnie geometryczny charakter |
| Ścieżki są mocno rozlane, dysza zahacza o materiał | Zbyt niskie ustawienie dyszy, nadmierne spłaszczenie lub problem z poziomowaniem | Dalszego obniżania dyszy, które może pogorszyć wypływ i uszkodzić powierzchnię |
| Model trzyma się na początku, ale później unoszą się rogi | Skurcz materiału, zbyt niską temperaturę stołu, przeciągi, zbyt intensywne chłodzenie i dużą płaską podstawę | Zakładania, że sama kalibracja pierwszej warstwy rozwiąże problem |
| Adhezja nagle pogorszyła się przy niezmienionych ustawieniach | Zabrudzenie płyty, drobiny pod arkuszem, zużycie powierzchni, częściowe zatkanie dyszy lub zawilgocony filament | Przebudowywania profilu slicera przed podstawową kontrolą sprzętu i materiału |
Dobór do zastosowania
PLA, mały model, filament od razu ciągnie się za dyszą
Skup się na odtłuszczeniu płyty, prawidłowym ułożeniu arkusza i regulacji pierwszej warstwy. Sprawdź, czy ścieżki są lekko spłaszczone i łączą się bez luk. Brim zwykle nie jest pierwszym krokiem.
PETG lub materiał techniczny, wydruk początkowo trzyma się dobrze, ale rogi podwijają się po czasie
Zweryfikuj profil materiału, temperaturę stołu, chłodzenie i przeciągi. Rozważ brim oraz środek separacyjny zgodny z powierzchnią płyty, jeśli dokumentacja danej kombinacji materiału tego wymaga.
Problem pojawił się po zmianie dyszy, płyty lub pracach przy głowicy
Wykonaj pełną procedurę kalibracji przewidzianą dla drukarki, sprawdź poprawność montażu dyszy i dopiero potem koryguj ustawienia slicera.
Adhezja jest dobra na środku, a słaba przy krawędzi stołu
Skontroluj płaskość i osadzenie płyty, obecność drobin pod arkuszem oraz wynik poziomowania. Wykonaj test pierwszej warstwy obejmujący środek i narożniki, aby potwierdzić lokalny charakter problemu.
Checklista
- Ustal, czy wydruk nie przywiera od pierwszej linii, czy odkleja się dopiero po kilku warstwach.
- Oczyść płytę metodą dopuszczoną dla jej konkretnego typu i nie dotykaj później obszaru roboczego palcami.
- Zdejmij arkusz i usuń wszelkie resztki filamentu oraz pył spod płyty.
- Sprawdź, czy płyta nie jest wygięta, uszkodzona i leży prawidłowo na stole grzanym.
- Uruchom test pierwszej warstwy i skoryguj wysokość dyszy małymi krokami.
- Przywróć właściwy profil drukarki i filamentu w slicerze.
- Sprawdź temperaturę dyszy, temperaturę stołu, prędkość pierwszej warstwy oraz ustawienia wentylatora.
- Przy objawach nierównego wypływu skontroluj dyszę, podawanie filamentu i stan materiału.
- Usuń przeciągi oraz źródła nierównego chłodzenia wokół drukarki.
- Dodaj brim dopiero wtedy, gdy pierwsza warstwa jest poprawna, a geometria lub materiał nadal sprzyjają warpowaniu.
Przeczytaj także
Najczęściej zadawane pytania
Dlaczego wydruk odkleja się tylko w jednym rogu?
Najpierw sprawdź, czy w tym miejscu płyta jest czysta i czy pod arkuszem nie ma drobin zmieniających jego położenie. Jeżeli pierwsza warstwa wygląda dobrze, a róg unosi się później, bardziej prawdopodobne są naprężenia skurczowe, nierówne chłodzenie lub geometria modelu.
Czy klej w sztyfcie zawsze poprawia adhezję?
Nie. W zależności od materiału i powierzchni może pełnić funkcję wspomagającą albo separacyjną. Nie zastępuje czyszczenia, kalibracji ani poprawnego profilu. Niektóre nieodpowiednie kleje mogą uszkodzić płytę lub utrudnić zdejmowanie wydruku.
Czy warto podnieść temperaturę stołu, gdy wydruk się odkleja?
Może to pomóc, jeśli stosujesz właściwy profil i problem wynika ze zbyt szybkiego stygnięcia dolnych warstw. Zmieniaj temperaturę ostrożnie, w granicach zalecanych dla filamentu, i nie traktuj jej jako zamiennika dla czystej płyty oraz poprawnej pierwszej warstwy.
Kiedy użyć brimu zamiast zmieniać ustawienia?
Brim stosuj, gdy pierwsza warstwa jest poprawna, ale model ma małą powierzchnię styku, długie cienkie fragmenty albo narożniki unoszące się wskutek skurczu. Jeżeli filament od razu nie przywiera do płyty, najpierw usuń problem bazowy.
Źródła i metodologia
Materiał opracowano na podstawie wybranych źródeł pierwotnych i branżowych. Linki służą weryfikacji danych; redakcja porządkuje informacje według własnej struktury i kryteriów.
- Problemy pierwszej warstwy — Prusa Knowledge Base
- Preflight check — Prusa Knowledge Base
- Print quality issues — UltiMaker S8 User Manual
- Print quality — UltiMaker S7 User Manual
Przeczytaj także: Kalibracja drukarki 3D FDM krok po kroku
Przeczytaj także: Druk 3D nie wychodzi — podstawowa checklista diagnostyczna FDM