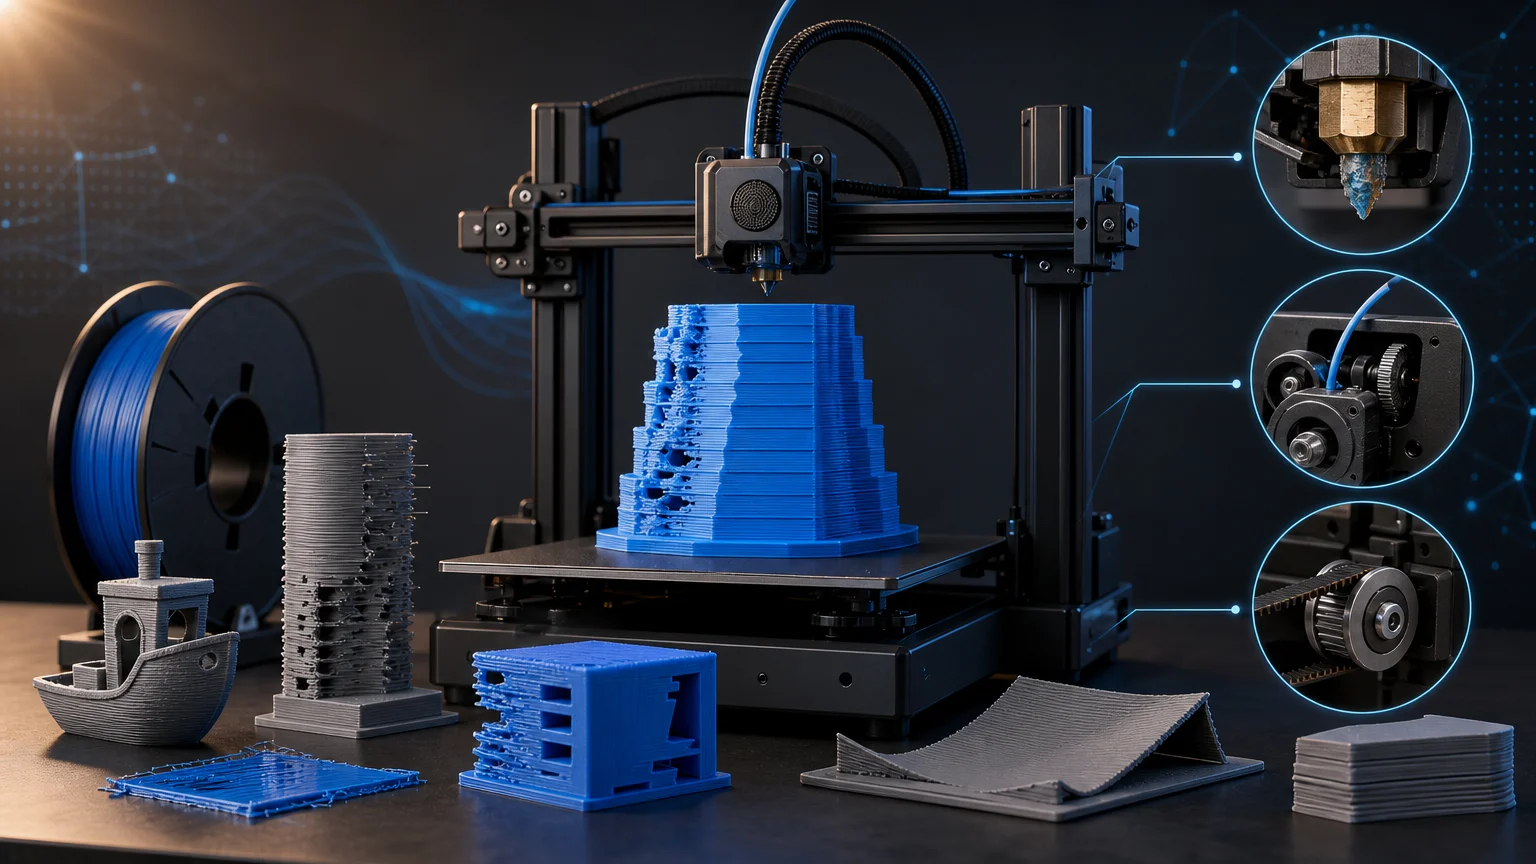
Wiele typowych problemów z drukiem 3D FDM można rozwiązać bez przypadkowego zmieniania wielu ustawień naraz. Kluczowe jest rozpoznanie objawu, powrót do sprawdzonego profilu materiału i systematyczne wykluczanie przyczyn: najpierw ustawień, następnie czystości oraz mechaniki drukarki, potem filamentu i dopiero na końcu szczegółowej kalibracji. Ten schemat ogranicza liczbę nieudanych prób i pomaga odróżnić błąd procesu od usterki sprzętowej.
problemy druku FDM – najważniejsze informacje
- Diagnozę zaczynaj od objawu i profilu domyślnego slicera, a dopiero później zmieniaj pojedyncze parametry.
- Braki materiału najczęściej wymagają sprawdzenia drożności dyszy, oporów w torze filamentu, napędu ekstrudera oraz stanu tworzywa.
- Problemy pierwszej warstwy i warping zwykle wynikają ze współdziałania czystej powierzchni, właściwej odległości dyszy, temperatury oraz ustawień adhezji.
- Przesunięcia warstw i echo na ściankach wskazują przede wszystkim na obszar mechaniki ruchu: paski, koła pasowe, prowadzenie osi i stabilność ustawienia drukarki.
- Błędy grzania oraz komunikaty o thermal runaway są kwestią bezpieczeństwa. Druk należy przerwać i usunąć przyczynę, bez wyłączania zabezpieczeń.
Jak diagnozować problemy z drukiem FDM bez zgadywania
Jeden objaw może mieć kilka przyczyn. Dziury w ściankach nie muszą od razu oznaczać złego parametru przepływu, tak samo jak odklejający się narożnik nie zawsze wynika wyłącznie z za niskiej temperatury stołu. Dlatego najbezpieczniejszą metodą jest zmienianie tylko jednego elementu procesu, a po każdej zmianie wykonywanie krótkiego wydruku kontrolnego.
Punktem startowym powinien być właściwy profil drukarki, średnicy dyszy i materiału w slicerze. Profile producenta lub standardowe profile programu są użytecznym odniesieniem, ponieważ łączą temperaturę, prędkości, chłodzenie i ilość wytłaczanego materiału. Jeżeli problem wystąpił po ręcznej modyfikacji profilu, warto najpierw wrócić do ustawień domyślnych.
Następnie skontroluj elementy mające bezpośredni kontakt z materiałem i wydrukiem: czystość stołu, stan dyszy, prowadzenie filamentu, koła napędowe ekstrudera oraz swobodę ruchu osi. Dopiero gdy drukarka jest czysta i sprawna mechanicznie, kalibracja przepływu, retrakcji czy przyspieszeń daje miarodajne wyniki.
Niedoekstruzja, nierówny przepływ i braki w ściankach
Niedoekstruzję rozpoznasz po szczelinach między liniami, cienkich lub niepełnych warstwach, chropowatej powierzchni oraz osłabionych ściankach. W skrajnych przypadkach warstwy są nieciągłe, a model łatwo pęka wzdłuż poziomych linii. Jeśli wada pojawia się okresowo, problem częściej ma charakter mechaniczny albo materiałowy niż wynika z jednego stałego ustawienia.
Najpierw sprawdź, czy dysza nie jest częściowo zablokowana. Oznaką może być nieregularny strumień tworzywa, klikanie ekstrudera lub narastanie problemu w trakcie dłuższego wydruku. Przyczyną może być zabrudzenie, pozostałość po innym materiale albo niekorzystne warunki termiczne w hotendzie. Czyszczenie lub wymiana dyszy wykonane zgodnie z instrukcją konkretnej drukarki bywają skuteczniejsze niż podnoszenie parametru przepływu.
Kolejny obszar to tor filamentu. Szpula musi rozwijać się swobodnie, filament nie może zahaczać o uchwyt, a rurka prowadząca i mechanizm podający powinny być czyste. Nadmierne tarcie, zabrudzone zębatki napędowe lub źle ustawiony docisk mogą sprawić, że ekstruder ściera tworzywo zamiast przesuwać je stabilnie.
Nie ignoruj stanu filamentu. Materiał, który wchłonął wilgoć, może drukować się niestabilnie i pogarszać wygląd powierzchni. Jeśli szpula długo leżała otwarta albo problem pojawił się po zmianie materiału, użyj suchego filamentu o znanym pochodzeniu i przechowuj otwarte rolki w warunkach ograniczających dostęp wilgoci. Dopiero po wykluczeniu tych przyczyn koryguj temperaturę, prędkość i flow.
Pierwsza warstwa nie trzyma się stołu
Słaba pierwsza warstwa objawia się zaokrąglonymi nitkami, przerwami między liniami, odrywaniem się ścieżek od powierzchni albo nadmiernym rozlewaniem materiału. To wada krytyczna, bo stanowi fundament całego modelu. Próba ratowania adhezji przez ekstremalne dociśnięcie dyszy do stołu może z kolei ograniczyć przepływ materiału.
Zacznij od powierzchni roboczej. Stół powinien być czysty, bez tłustych śladów palców, pyłu i resztek nieodpowiednich środków adhezyjnych. Sposób czyszczenia należy zawsze dopasować do rodzaju płyty i zaleceń jej producenta. W drukarkach, w których wymaga tego procedura poziomowania, oczyść dyszę przed pomiarem zgodnie z instrukcją producenta, ponieważ przyklejona resztka tworzywa może zafałszować pomiar.
Następnie oceń odległość dyszy od stołu. Gdy jest zbyt duża, ścieżki mają przekrój zbliżony do okrągłego i nie łączą się ze sobą. Gdy dysza znajduje się zbyt nisko, materiał może być nadmiernie rozgniatany, a przepływ ograniczony. Po zmianie dyszy, powierzchni roboczej, elementów ekstrudera lub po przestawieniu drukarki warto ponowić odpowiednią procedurę kalibracyjną.
Sprawdź też temperaturę pierwszej warstwy, prędkość i ewentualne użycie brim. Wolniejsza pierwsza warstwa daje układowi więcej czasu na ułożenie materiału, a brim zwiększa powierzchnię kontaktu modelu ze stołem. Nie jest jednak zamiennikiem prawidłowej kalibracji ani czystej powierzchni.
Warping i odrywanie narożników
Warping to unoszenie się krawędzi lub narożników modelu podczas druku. Powstaje wskutek naprężeń związanych ze stygnięciem i kurczeniem się tworzywa. Problem dotyczy szczególnie dużych płaskich podstaw oraz materiałów wymagających wyższych temperatur, ale może wystąpić także w PLA, gdy pierwsza warstwa jest słaba lub wokół drukarki występują przeciągi.
Pierwsze działania są podobne jak przy problemach z adhezją: oczyść powierzchnię, ustaw poprawną pierwszą warstwę i użyj adekwatnego profilu materiału. Zweryfikuj temperaturę dyszy i stołu określoną dla danego filamentu, ponieważ zbyt chłodny proces może pogarszać wiązanie kolejnych ścieżek oraz przyczepność do płyty.
Jeśli model nadal się podnosi, zwiększ stabilność geometryczną procesu. Rozważ brim, zmień orientację części tak, aby ograniczyć dużą płaską powierzchnię na stole, albo podziel model na elementy. Ogranicz gwałtowne wychładzanie przez przeciągi i nie stawiaj drukarki w miejscu narażonym na niestabilne warunki otoczenia. W przypadku tworzyw podatnych na skurcz znaczenie może mieć również osłonięcie przestrzeni roboczej, o ile jest zgodne z wymaganiami drukarki i filamentu.
Stringing, nitki i wyciekanie materiału
Stringing to cienkie nitki tworzywa rozciągnięte między oddzielnymi fragmentami modelu. Powstają, gdy podczas przejazdu jałowego z dyszy nadal wydostaje się roztopiony materiał. Niewielkie nitki można czasem usunąć po wydruku, ale silne stringing pogarsza detale i zwiększa czas obróbki.
Najpierw sprawdź materiał. Wilgotny filament może nasilać wyciekanie i niestabilność ekstruzji, dlatego warto porównać rezultat z suchą szpulą. Następnie wróć do profilu bazowego i sprawdź temperaturę. Zbyt wysoka temperatura ułatwia przepływ tworzywa poza zamierzoną ścieżką.
Dopiero później reguluj retrakcję, czyli cofnięcie filamentu przed przejazdem. Wartości zależą od konstrukcji układu podawania, długości toru filamentu i materiału. Zbyt mała retrakcja nie ograniczy nitek, ale zbyt agresywna może zwiększyć ryzyko zatoru lub niestabilnej ekstruzji. Zmieniaj pojedynczy parametr małymi krokami i porównuj modele testowe.
Przesunięcie warstw, ringing i problemy mechaniki ruchu
Przesunięcie warstw jest wyraźnym skokiem geometrii modelu w osi X lub Y. Najczęściej wiąże się z utratą prawidłowego położenia przez układ ruchu. Sprawdź napięcie pasków, pewne mocowanie kół pasowych na wałach silników, stan prowadnic oraz to, czy przewody, rurka filamentu albo element modelu nie blokują ruchu głowicy.
Nie dokręcaj pasków bez umiaru. Zbyt luźny pasek może powodować niedokładne ruchy, ale nadmierne napięcie również obciąża mechanikę. Celem jest ustawienie zgodne z instrukcją producenta, a nie maksymalne napięcie. Skontroluj także, czy drukarka stoi stabilnie na płaskim podłożu i czy duże drgania nie przenoszą się na konstrukcję.
Ringing, nazywany też ghostingiem, to powtarzające się fale widoczne za ostrymi narożnikami i detalami. Zwykle wynika z wibracji układu ruchu, zbyt wysokich prędkości lub przyspieszeń, luzów mechanicznych albo niestabilnego podłoża. Rozwiązanie wymaga najpierw usunięcia luzów i sprawdzenia mechaniki, a dopiero potem ostrożnego ograniczenia dynamiki ruchów w profilu.
Słabe mosty, opadające nawisy i rozwarstwienie modelu
Most jest drukowany nad pustą przestrzenią bez bezpośredniego podparcia. Jeśli nitki mostu opadają, przyczyną może być zbyt duża rozpiętość, nadmierny przepływ, nieodpowiednia prędkość mostów lub niewystarczające chłodzenie. Najlepsze rezultaty osiąga się przy krótszych mostach, dlatego zmiana orientacji modelu bywa skuteczniejsza niż agresywna korekta ustawień.
Dla mostów używaj ustawień przeznaczonych specjalnie do tego typu fragmentów, a nie globalnej zmiany parametrów całego modelu. W razie potrzeby dostosuj przepływ i prędkość mostów do konkretnego materiału oraz drukarki, korzystając z ustawień przeznaczonych dla mostów. Gdy geometria na to pozwala, zastosuj podpory lub przeorientuj detal.
Rozwarstwienie, czyli pękanie modelu wzdłuż warstw, wskazuje na słabe połączenie między kolejnymi warstwami. Sprawdź temperaturę materiału, nadmierne chłodzenie, przeciągi oraz prędkość. Niektóre tworzywa wymagają bardziej stabilnego, cieplejszego środowiska druku niż inne. Warto też zweryfikować niedoekstruzję, bo braki materiału mogą osłabiać wiązanie warstw i przypominać problem czysto termiczny.
Jak podjąć decyzję?
| Potrzeba | Na co zwrócić uwagę | Czego unikać |
|---|---|---|
| Wydruk ma dziury, cienkie ścianki lub okresowe braki materiału | Częściowy zator, ślizganie filamentu w ekstruderze, opory na szpuli lub w prowadzeniu, wilgotny materiał, zbyt ambitne ustawienia prędkości | Podnoszenia flow bez sprawdzenia dyszy i toru filamentu |
| Pierwsza warstwa odrywa się lub ma przerwy | Brudny stół, błędną odległość dyszy, zanieczyszczoną dyszę przed pomiarem, niewłaściwy profil pierwszej warstwy | Nadmiernego dociskania dyszy do stołu |
| Narożniki unoszą się w trakcie druku | Słabą adhezję, nieodpowiednią temperaturę, przeciągi, dużą płaską podstawę modelu | Traktowania brimu jako zamiennika kalibracji |
| Model nagle przesuwa się w bok | Paski, koła pasowe, przeszkody na torze ruchu, luzy, niestabilne ustawienie urządzenia | Dokręcania pasków do maksymalnego napięcia |
| Na powierzchni widać fale za narożnikami | Luzy mechaniczne, drgania, zbyt wysokie przyspieszenia i prędkości, niestabilne podłoże | Samego obniżania prędkości bez kontroli mechaniki |
Dobór do zastosowania
Nowa szpula powoduje nitki i chropowatą powierzchnię, choć poprzedni materiał drukował się poprawnie
Najpierw porównaj rezultat z suchą, sprawdzoną szpulą oraz użyj standardowego profilu dla danego tworzywa. Jeśli wada znika, skup się na stanie i przechowywaniu materiału, a nie na przebudowie ustawień retrakcji.
Wydruk zaczyna się dobrze, ale po kilkudziesięciu minutach pojawiają się braki materiału
Sprawdź częściowy zator, pracę chłodzenia hotendu, opory w torze filamentu i stan zębatek ekstrudera. Narastający problem częściej wymaga kontroli podawania niż korekty pierwszej warstwy.
Duży płaski element odkleja narożniki mimo pozornie poprawnej pierwszej warstwy
Zweryfikuj temperatury z profilu materiału i warunki otoczenia, ogranicz przeciągi oraz rozważ brim albo zmianę orientacji. To rekomendacja oparta na typowych mechanizmach skurczu materiału, nie na deklaracji, że jedno ustawienie zadziała dla każdego filamentu.
Po zwiększeniu prędkości na ściankach pojawiły się fale, a czasem także przesunięcie warstw
Wróć do niższej dynamiki ruchów i sprawdź paski, koła pasowe oraz stabilność drukarki. Dopiero po usunięciu ewentualnych luzów stopniowo zwiększaj prędkości i przyspieszenia.
Checklista
- Zapisz objaw, materiał, użyty profil i moment, w którym wada się pojawia.
- Wróć do standardowego profilu właściwego dla drukarki, dyszy i tworzywa.
- Oczyść powierzchnię roboczą metodą zalecaną dla jej typu oraz usuń resztki z dyszy.
- Sprawdź, czy filament rozwija się bez szarpania, a jego droga do ekstrudera nie stawia oporu.
- Oceń stan dyszy i ekstrudera: nieregularny wypływ, pył z filamentu lub klikanie napędu wymagają interwencji.
- Skontroluj paski, koła pasowe, przewody, prowadnice i swobodę ruchu wszystkich osi.
- Wykonaj mały wydruk testowy po jednej zmianie, zamiast modyfikować kilka parametrów jednocześnie.
- Po zmianie dyszy, stołu lub ważnych elementów mechaniki ponów właściwą kalibrację.
- Jeśli pojawi się błąd grzania, przerwij druk i usuń przyczynę przed dalszą pracą.
Przeczytaj także
- ustawienia slicera
- filamenty do druku 3D
- problemy pierwszej warstwy
- słaba adhezja wydruku
- under-extrusion
- zatkana dysza
Najczęściej zadawane pytania
Od czego zacząć, gdy wydruk ma kilka różnych wad?
Najpierw użyj domyślnego profilu zgodnego z drukarką, dyszą i filamentem. Potem sprawdź czystość stołu oraz dyszy, swobodę prowadzenia filamentu i podstawowe elementy mechaniki. Dopiero po tej kontroli reguluj parametry slicera.
Czy podniesienie temperatury zawsze naprawi niedoekstruzję?
Nie. Wyższa temperatura może pomóc, gdy materiał jest drukowany zbyt chłodno względem użytej prędkości, ale nie usunie częściowego zatoru, nadmiernego tarcia, problemu z napędem ekstrudera ani wilgotnego filamentu. Zbyt wysoka temperatura może dodatkowo zwiększyć nitkowanie.
Dlaczego pierwsza warstwa raz wychodzi dobrze, a raz źle?
Przyczyną bywa zabrudzona powierzchnia, pozostałość materiału na dyszy przed pomiarem, zmiana rodzaju płyty, nierówność stołu albo niestabilne prowadzenie filamentu. Warto również upewnić się, że procedura poziomowania i kalibracji została wykonana po zmianach w drukarce.
Co zrobić po komunikacie Heating Failed lub Thermal Runaway?
Przerwij użytkowanie drukarki i sprawdź układ grzania zgodnie z instrukcją producenta. Taki komunikat może wskazywać na problem z czujnikiem temperatury, grzałką, przewodami, chłodzeniem bloku grzejnego albo regulacją temperatury. Nie wyłączaj zabezpieczeń termicznych tylko po to, aby kontynuować druk.
Źródła i metodologia
Materiał opracowano na podstawie wybranych źródeł pierwotnych i branżowych. Linki służą weryfikacji danych; redakcja porządkuje informacje według własnej struktury i kryteriów.
- Print Quality Troubleshooting — Prusa Knowledge Base
- First layer issues — Prusa Knowledge Base
- UltiMaker S8 User Manual — Print quality issues
- Troubleshooting Tips — Marlin Firmware
- um-support-files.ultimaker.com
- marlinfw.org
Przeczytaj także: Under-extrusion i over-extrusion — diagnostyka oraz naprawa
Przeczytaj także: Kalibracja drukarki 3D FDM krok po kroku
Przeczytaj także: Druk 3D nie wychodzi — podstawowa checklista diagnostyczna FDM