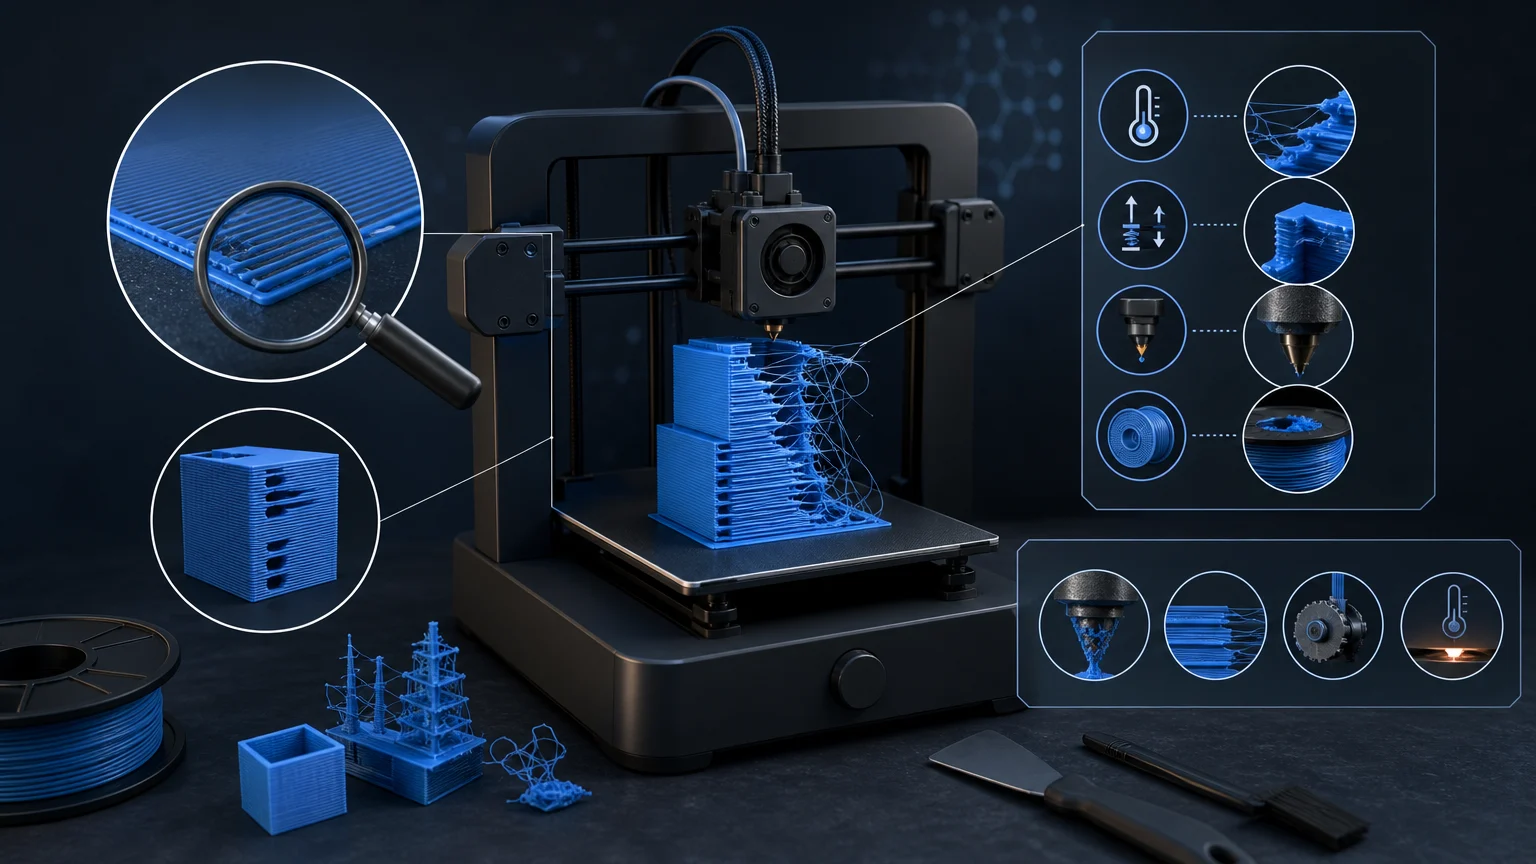
Większość problemów z drukiem 3D FDM można rozwiązać bez zgadywania, jeśli diagnostykę prowadzi się we właściwej kolejności. Najpierw sprawdź przyczepność i pierwszą warstwę, potem filament oraz ekstruzję, a dopiero następnie ustawienia cięcia i mechanikę drukarki. Taki porządek ogranicza liczbę nieudanych prób i pozwala szybciej wskazać źródło błędu.
problemy z drukiem 3D – najważniejsze informacje
- Zacznij od obserwacji pierwszej warstwy, ponieważ błędy przyczepności często prowadzą do kolejnych awarii wydruku.
- Zmieniając ustawienia, koryguj jeden parametr naraz i zapisuj rezultat; kilka zmian jednocześnie utrudnia ustalenie prawdziwej przyczyny.
- Nitkowanie najczęściej wymaga sprawdzenia temperatury, retrakcji, czystości dyszy i stanu filamentu.
- Braki materiału w ściankach mogą oznaczać częściowe zatkanie, niewłaściwy profil, problem z podawaniem filamentu lub niewłaściwą temperaturę.
- Przesunięcia warstw traktuj przede wszystkim jako problem ruchu osi: sprawdź przeszkody, paski, koła pasowe i swobodę mechaniki.
Od czego zacząć diagnozowanie nieudanego wydruku
Nieudany wydruk warto najpierw zatrzymać, zwłaszcza gdy model odkleił się od stołu, głowica zaczęła ciągnąć materiał w powietrzu albo pojawiły się wyraźne przesunięcia warstw. Dalsza praca w takiej sytuacji zwykle nie naprawi modelu, a może skończyć się dużą plątaniną filamentu wokół dyszy lub kolizją głowicy z wydrukiem.
Najpierw nazwij objaw, nie przyczynę. Zaokrąglone i rozdzielone linie pierwszej warstwy, unoszące się narożniki, cienkie ścianki z przerwami, włoski między detalami czy nagłe przesunięcie całej części na bok to różne symptomy. Jeden z nich może mieć kilka źródeł, dlatego nie należy od razu przypisywać każdego defektu jednej konkretnej usterce.
Najrozsądniejsza kolejność kontroli wygląda następująco: powierzchnia stołu i pierwsza warstwa, właściwy materiał i profil cięcia, stan dyszy oraz równomierność ekstruzji, temperatura i chłodzenie, a na końcu ruch osi oraz napęd. Po każdej korekcie wykonaj krótki wydruk kontrolny albo ponów ten sam fragment modelu. Dzięki temu wiadomo, która zmiana przyniosła efekt.
Słaba pierwsza warstwa i brak przyczepności
Pierwsza warstwa powinna tworzyć równą, lekko spłaszczoną powierzchnię. Linie powinny łączyć się bez szczelin i bez wyraźnych grzbietów. Gdy dysza jest zbyt wysoko, ścieżki są bardziej okrągłe, słabo łączą się ze sobą i łatwo odrywają od stołu. Gdy jest zbyt nisko, materiał może być nadmiernie zgniatany, a przepływ utrudniony.
Zanim zmienisz wysokość pierwszej warstwy, oczyść powierzchnię roboczą zgodnie z zaleceniami dla konkretnej płyty. Tłuszcz z palców, pozostałości kleju oraz pył często powodują problemy, które wyglądają jak błędna kalibracja. Dopiero po wykluczeniu zabrudzenia skoryguj odstęp dyszy od stołu lub uruchom właściwą dla urządzenia procedurę kalibracyjną.
Nie oceniaj kalibracji według jednej wartości liczbowej skorygowania osi Z. Jej poprawna wartość zależy od konkretnej drukarki, czujnika, dyszy i rodzaju płyty. Oceniaj wygląd drukowanych linii. Po zmianie dyszy, płyty, położenia drukarki lub wykonaniu prac mogących zmienić odstęp dyszy od stołu warto ponownie zweryfikować pierwszą warstwę.
Jeżeli pierwsza warstwa wygląda poprawnie, ale model nadal odpada, sprawdź ustawiony profil materiału, temperaturę stołu i dyszy oraz geometrię podstawy modelu. Bardzo mała powierzchnia styku, wysokie wąskie elementy lub ostre narożniki mogą wymagać zastosowania obrzeża zwiększającego kontakt ze stołem.
Warping, czyli unoszące się narożniki
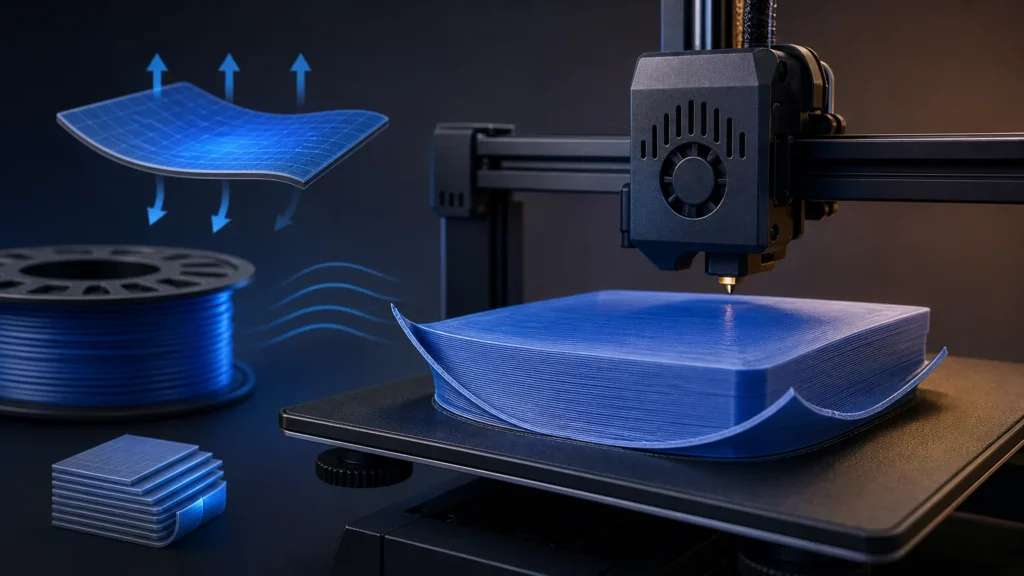
Warping to odkształcanie się wydruku wskutek kurczenia materiału podczas stygnięcia. Najczęściej objawia się unoszeniem narożników lub odrywaniem części podstawy od stołu. Ryzyko rośnie przy dużych modelach, materiałach drukowanych w wyższej temperaturze oraz przy nagłych zmianach temperatury w otoczeniu.
Najpierw wróć do profilu materiałowego przeznaczonego dla używanego filamentu i drukarki. Następnie upewnij się, że płyta jest czysta, pierwsza warstwa ma właściwe dociśnięcie, a drukarka nie stoi w przeciągu lub bezpośrednio przy nawiewie klimatyzacji. Stabilne warunki wokół urządzenia są szczególnie ważne dla materiałów bardziej podatnych na skurcz.
Kolejne narzędzia to obrzeże, odpowiednia orientacja modelu i ograniczenie prędkości drukowania. Obrzeże zwiększa powierzchnię styku bez zmiany konstrukcji części. W niektórych drukarkach pomocne może być umieszczenie modelu w obszarze o bardziej stabilnej temperaturze stołu; należy jednak kierować się charakterystyką konkretnego urządzenia. Wolniejszy druk daje warstwom więcej czasu na połączenie i może zmniejszyć naprężenia.
Chłodzenie wymaga ostrożności. Dla niektórych materiałów jego zwiększenie pomaga przy drobnych elementach oraz narożnikach, ale zbyt silny nawiew może podnieść ryzyko odrywania całego wydruku albo osłabić wiązanie między warstwami. Nie traktuj więc wentylatora jako uniwersalnej odpowiedzi: dostosuj go do tworzywa, geometrii i warunków pracy.
Nitkowanie i wyciekanie filamentu podczas przejazdów
Nitkowanie to cienkie włókna materiału pozostawiane między oddzielnymi fragmentami modelu. Powstają, gdy filament nadal wypływa z dyszy podczas ruchu jałowego. Najpierw sprawdź temperaturę, ustawienia retrakcji i stan filamentu. Zabrudzenie zewnętrznej części dyszy może dodatkowo powodować odkładanie włókien na modelu.
Zacznij od fabrycznego lub sprawdzonego profilu dla swojej drukarki, średnicy dyszy i rodzaju materiału. Jeśli korzystasz z własnych ustawień, sprawdź długość oraz prędkość retrakcji, minimalny dystans przejazdu wywołujący retrakcję, ruch dyszy podczas retrakcji i funkcje ograniczające przejazdy przez zewnętrzne ścianki. Parametry retrakcji zależą od konstrukcji układu podawania, dlatego bezpieczniej nie przenosić ich bezpośrednio między różnymi drukarkami.
Następnie obniżaj temperaturę dyszy małymi krokami, obserwując jakość ścianek i łączenie warstw. Zbyt niska temperatura może pogorszyć przepływ i wytrzymałość detalu, dlatego nie zmieniaj jej agresywnie. Jeśli efekt pojawił się nagle na materiale, który wcześniej drukował poprawnie, warto sprawdzić inną szpulę lub osuszyć filament. Wilgoć może wyraźnie zwiększać nitkowanie.
Usuń resztki tworzywa z dyszy przed drukiem. Materiał przyklejony do jej zewnętrznej powierzchni może zaczepiać o model i tworzyć dodatkowe włókna, których nie rozwiąże sama korekta retrakcji. Gdy projekt na to pozwala, ogranicz też odległość przejazdów między oddzielnymi wyspami modelu.
Niedostateczna ekstruzja: przerwy, cienkie linie i kruche ścianki
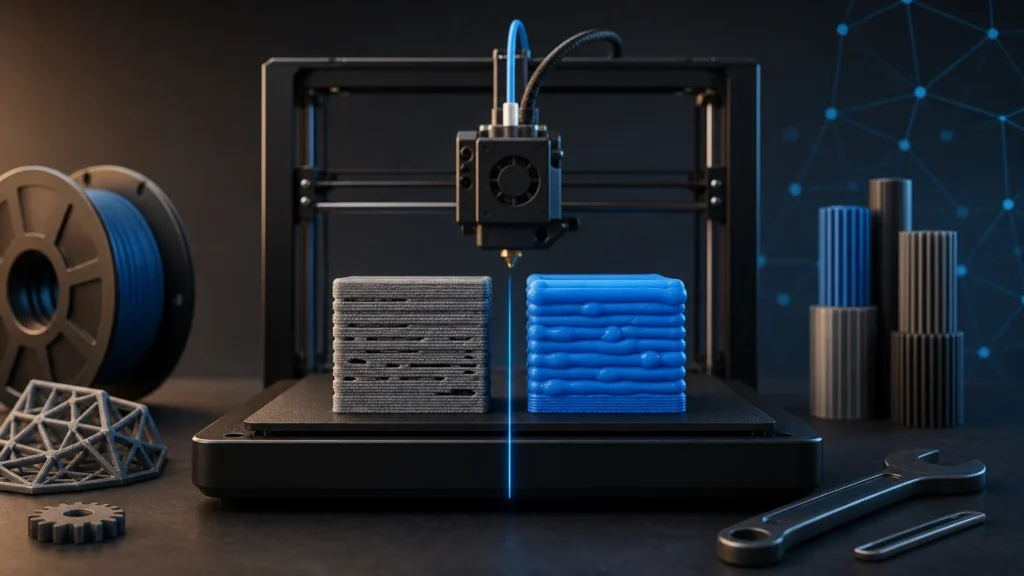
Niedostateczną ekstruzję rozpoznasz po brakach w liniach, prześwitach między ścieżkami, nierównych ściankach i detalach, które łatwo rozdzielają się wzdłuż warstw. Usterka może wystąpić od pierwszej warstwy albo dopiero po pewnym czasie drukowania. W drugim przypadku szczególnie istotne są częściowe zatkanie układu, chłodzenie hotendu i stan filamentu.
Najpierw sprawdź, czy pierwsza warstwa nie jest ustawiona zbyt nisko. Nadmierne dociśnięcie może blokować swobodne wypływanie materiału i przypominać problem z dyszą. Potem potwierdź w programie do cięcia zgodność profilu drukarki, materiału i średnicy dyszy. Błędny profil może ustawić niewłaściwą temperaturę, prędkość albo ilość podawanego materiału.
Przy podejrzeniu częściowego zatkania obserwuj wypływ filamentu podczas ładowania lub ręcznego wytłaczania. Nierówny strumień, materiał zawijający się przy końcówce, kliknięcia ekstrudera albo stopniowo narastające braki w warstwach to sygnały, że należy skontrolować dyszę i drogę filamentu. W zależności od konstrukcji urządzenia właściwym działaniem może być czyszczenie częściowego zatoru lub procedura serwisowa przewidziana przez producenta.
Sprawdź również docisk i czystość kół zębatych ekstrudera, drożność prowadzenia filamentu oraz pracę wentylatora hotendu. Filament powinien być suchy i dobrany do możliwości dyszy. Jeżeli ekstruzja zanika dopiero w nagrzanej obudowie, uwzględnij ryzyko przegrzewania górnej części hotendu.
Przesunięcie warstw: gdy model nagle zmienia pozycję
Przesunięcie warstw to wyraźny skok części modelu w osi X lub Y. W przeciwieństwie do niedostatecznej ekstruzji materiał może być podawany poprawnie, ale kolejne warstwy nie trafiają we właściwe miejsce. Najczęstsze przyczyny dotyczą napięcia pasków, poluzowanych kół pasowych, przeszkód na torze ruchu lub oporów mechanicznych.
Najpierw ustal, w której osi wystąpiło przesunięcie. Potem, przy wyłączonej i wystudzonej drukarce, sprawdź ręcznie ruch osi oraz przekątne, jeśli konstrukcja urządzenia na to pozwala. Ruch powinien być płynny i bez miejscowego oporu. Usuń skrawki filamentu wokół pasków, kół pasowych i prowadnic. Skontroluj też, czy wiązka przewodów nie uderza w ramę lub ruchome elementy.
Paski nie mogą być ani wyraźnie luźne, ani nadmiernie napięte. Stosuj procedurę regulacji przeznaczoną dla swojego modelu drukarki, ponieważ sposób pomiaru i dostęp do napinaczy różnią się między konstrukcjami. Po regulacji sprawdź, czy pas prowadzony jest prosto i nie ociera o elementy obudowy.
Sprawdź mocowanie silników oraz kół pasowych. Śruby ustalające koła muszą być dokręcone, a co najmniej jedna z nich powinna trafiać w spłaszczenie wałka silnika, jeżeli tak przewiduje konstrukcja. Luźne lub źle ustawione koło pasowe może powodować charakterystyczne, schodkowe przesunięcia. Gdy problem pojawia się przy dużych i szybkich modelach, przetestuj także mniejszą prędkość drukowania.
Efekt spaghetti: awaria, która zwykle zaczęła się wcześniej
Efekt spaghetti nie jest pojedynczą przyczyną, lecz skutkiem sytuacji, w której głowica drukuje poza właściwą pozycją materiału. Zwykle model wcześniej odkleił się od stołu, przewrócił, częściowo zapadł albo zawiera błąd geometrii widoczny dopiero po pocięciu.
W pierwszej kolejności obejrzyj spód i pierwsze warstwy nieudanego modelu. Jeżeli część oderwała się od stołu, wróć do diagnostyki przyczepności oraz warping. Jeżeli ściany lub podpory zawaliły się w trakcie wydruku, sprawdź ustawienia podpór, chłodzenie, temperaturę oraz orientację modelu.
Przed ponowną próbą sprawdź podgląd wygenerowanego pliku do druku. Szukaj luk, brakujących fragmentów, nienaturalnych przejazdów oraz ostrzeżeń o błędach geometrii. Jeśli podgląd pliku wskazuje luki, brakujące fragmenty lub błędy geometrii, sprawdź model i ponownie przygotuj plik przed drukiem. Wydruki długie, wysokie i wieloelementowe warto nadzorować przynajmniej na początku oraz po zmianie kluczowych etapów geometrii.
Jak podjąć decyzję?
| Potrzeba | Na co zwrócić uwagę | Czego unikać |
|---|---|---|
| Model nie trzyma się stołu od pierwszych minut | Szczeliny między liniami, okrągłe ścieżki, zabrudzoną płytę, nieaktualną kalibrację po zmianie dyszy lub płyty | Nadmiernego obniżania dyszy tylko po to, by zwiększyć przyczepność |
| Narożniki unoszą się później w trakcie druku | Skurcz materiału, przeciąg, zbyt małą podstawę, niewłaściwe chłodzenie i brak obrzeża | Traktowania wysokiej temperatury lub maksymalnego nawiewu jako uniwersalnego rozwiązania |
| Między elementami są cienkie włoski | Za wysoką temperaturę, ustawienia retrakcji, wilgoć w filamencie i osad na dyszy | Kopiowania parametrów retrakcji z drukarki o innej konstrukcji |
| Ścianki mają przerwy, a ekstruder klika | Częściowe zatkanie, zbyt niski przepływ, błędny profil, brudne koła ekstrudera i problemy z chłodzeniem hotendu | Wymiany samej dyszy bez sprawdzenia całej drogi filamentu |
| Warstwy przeskakują w bok | Luźne paski lub koła pasowe, przeszkody, opory prowadnic i zbyt wysoką prędkość | Dalszego drukowania bez kontroli mechaniki osi |
Dobór do zastosowania
Początkujący, który po zmianie filamentu nie uzyskuje przyczepności
Wróć do sprawdzonego profilu materiału, wyczyść płytę i wykonaj test pierwszej warstwy. Nie koryguj od razu temperatury, przepływu i wysokości dyszy jednocześnie.
Użytkownik drukujący większy element z ABS, ASA, PC lub podobnego materiału
Skup się na stabilności temperatury otoczenia, ograniczeniu przeciągów, właściwym chłodzeniu oraz zwiększeniu powierzchni styku przez obrzeże. Oceń też orientację modelu i prędkość drukowania.
Użytkownik widzący przerwy w ściankach po kilkudziesięciu minutach
Potraktuj to jako możliwy problem ekstruzji. Sprawdź stan filamentu, równomierność wypływu, częściowe zatkanie, podawanie materiału i chłodzenie hotendu, zanim zaczniesz zwiększać mnożnik przepływu.
Użytkownik z powtarzającym się przesunięciem warstw
Najpierw sprawdź mechanikę osi, przeszkody, prowadzenie przewodów, napięcie pasków oraz mocowanie kół pasowych. Dopiero po tej kontroli przetestuj niższą prędkość druku.
Checklista
- Zatrzymaj wydruk, jeśli model odpadł, przewrócił się, głowica drukuje w powietrzu lub warstwy wyraźnie się przesunęły.
- Zapisz objaw i moment jego wystąpienia: pierwsza warstwa, środek wydruku czy konkretna wysokość modelu.
- Oczyść powierzchnię stołu zgodnie z wymaganiami używanej płyty.
- Sprawdź wizualnie pierwszą warstwę: linie mają być równe, złączone i bez nadmiernych grzbietów.
- Potwierdź właściwy profil drukarki, średnicę dyszy oraz profil filamentu w programie do cięcia.
- Oceń filament: czy nie jest wilgotny, splątany, zabrudzony lub nietypowy dla zastosowanej dyszy.
- Sprawdź, czy materiał wypływa równomiernie, a dysza i mechanizm podawania nie wykazują oznak zatkania.
- Koryguj temperaturę, retrakcję, chłodzenie lub prędkość pojedynczo, małymi krokami.
- Przy przesunięciu warstw skontroluj płynność ruchu, przeszkody, paski, koła pasowe i przewody.
- Przed długim ponownym wydrukiem obejrzyj podgląd pliku po pocięciu i wykonaj krótki test kontrolny.
Przeczytaj także
Najczęściej zadawane pytania
Czy należy zmieniać kilka ustawień jednocześnie?
Nie. Wprowadzaj jedną zmianę naraz i wykonuj porównywalny test. Jednoczesna korekta temperatury, retrakcji, prędkości i chłodzenia może poprawić albo pogorszyć wynik, ale nie pokaże, co faktycznie było przyczyną.
Dlaczego wydruk odkleja się mimo poprawnie wyglądającej pierwszej warstwy?
Przyczyną może być zabrudzona powierzchnia, skurcz materiału, przeciąg, niewłaściwe chłodzenie, mała powierzchnia styku modelu ze stołem albo nieodpowiednia temperatura dla danego tworzywa. Sprawdź też, czy problem dotyczy tylko jednego modelu lub konkretnego materiału.
Czy nitkowanie zawsze oznacza złą retrakcję?
Nie. Retrakcja jest ważna, ale włoski mogą wynikać także ze zbyt wysokiej temperatury, wilgotnego filamentu albo osadu na dyszy. Diagnostykę zacznij od profilu materiału i czystości dyszy, a ustawienia retrakcji koryguj później.
Czy przesunięcie warstw można naprawić ustawieniami programu do cięcia?
Czasem zmniejszenie prędkości pomaga ograniczyć problem, ale podstawowa kontrola powinna obejmować mechanikę. Sprawdź przeszkody na osiach, napięcie pasków, koła pasowe, prowadzenie przewodów i płynność ruchu.
Źródła i metodologia
Materiał opracowano na podstawie wybranych źródeł pierwotnych i branżowych. Linki służą weryfikacji danych; redakcja porządkuje informacje według własnej struktury i kryteriów.