Warping i delaminacja warstw często występują podczas tego samego wydruku, ale nie są tą samą usterką. Pierwszy problem widać zwykle przy stole: narożniki idą do góry, a podstawa traci kontakt z powierzchnią roboczą. Drugi pojawia się na bokach modelu jako szczeliny lub pęknięcia biegnące po obrysie warstw. Skuteczna naprawa wymaga więc rozpoznania objawu, a następnie zmian w odpowiednim obszarze: adhezji, profilu materiału, chłodzenia albo warunków otoczenia.
delaminacja warstw – najważniejsze informacje
- Warping to przede wszystkim unoszenie się narożników lub odklejanie podstawy od stołu, a delaminacja to pęknięcia i rozdzielanie się wydruku wzdłuż linii warstw.
- Przy warping’u zacznij od powierzchni roboczej, pierwszej warstwy i ustawień materiału, a dopiero potem dodawaj brim lub warstwę pomocniczą.
- Przy pękaniu między warstwami sprawdź temperaturę druku, chłodzenie oraz stabilność warunków wokół drukarki.
- ABS i ASA wymagają szczególnego ograniczania zimnego powietrza i przeciągów; stabilne otoczenie jest tu ważniejszym elementem diagnostyki niż przy łatwiejszych materiałach.
- Pęknięcia między warstwami nie są tym samym co brakujące warstwy związane z problemem ekstruzji albo błędem pliku.
Najpierw rozpoznaj: warping, odklejanie czy pękanie warstw
Warping jest odkształceniem wydruku związanym ze skurczem materiału podczas stygnięcia. Najczęściej zaczyna się od unoszenia narożników, podwijania krawędzi albo odrywania fragmentu podstawy od stołu. Model może później drukować się dalej, lecz jego geometria będzie już zniekształcona, a przy większym odklejeniu cały wydruk może się nie udać.
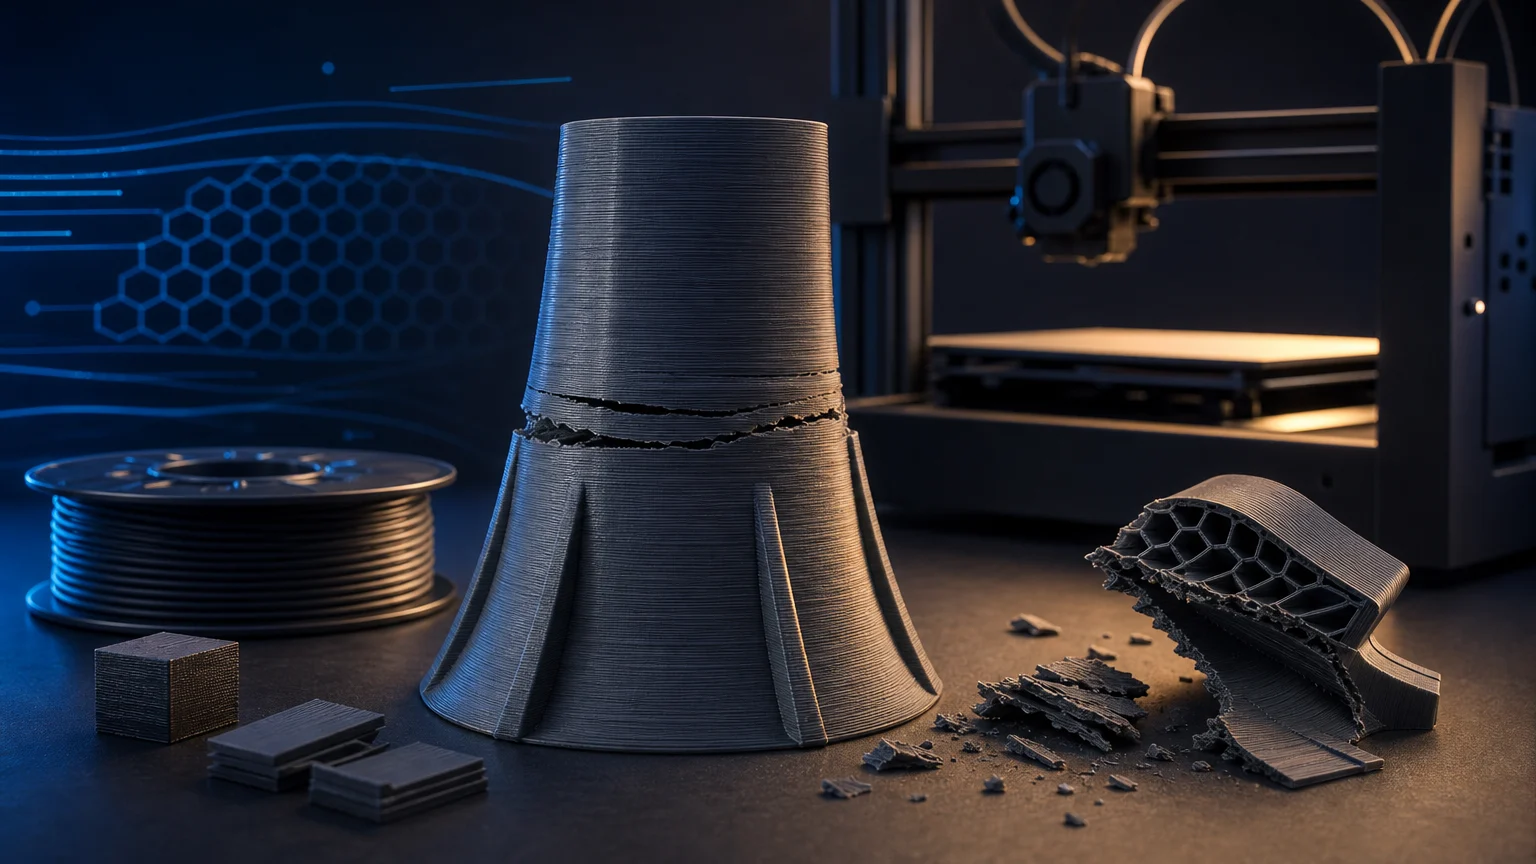
Delaminacja warstw oznacza osłabienie połączenia między kolejnymi warstwami. Typowym objawem są poziome pęknięcia na ściankach, rozchodzenie się modelu przy nacisku lub wyraźne szczeliny między pasami materiału. Nie musi zaczynać się przy stole i może wystąpić także wtedy, gdy podstawa pozostała dobrze przyklejona.
W praktyce oba problemy mogą pojawić się jednocześnie, zwłaszcza w materiałach bardziej wrażliwych na warunki termiczne. Nie należy jednak traktować ich jako jednej usterki. Warping kieruje diagnostykę przede wszystkim ku kontaktowi z powierzchnią roboczą i skurczowi modelu. Delaminacja wymaga sprawdzenia warunków powstawania połączeń między warstwami.
Oddziel pękanie warstw od brakujących warstw. Brakująca warstwa, nierówny przepływ lub miejscowe ubytki materiału mogą wskazywać na problem z ekstruzją albo przygotowaniem pliku. Pęknięcie wzdłuż granicy warstw jest innym objawem i nie powinno być automatycznie naprawiane tymi samymi ustawieniami.
Dlaczego wydruk unosi się na narożnikach
Podczas stygnięcia tworzywo kurczy się. Jeżeli naprężenia związane ze skurczem są większe niż utrzymanie wydruku na stole, krawędzie zaczynają odchodzić od powierzchni. Przy dużej podstawie objaw może być widoczny na kilku narożnikach, a przy wąskim lub wysokim modelu problem może rozpocząć się lokalnie i szybko narastać.
Pierwszym obszarem do sprawdzenia jest powierzchnia robocza. Tłuszcz, w tym ślady palców, pogarsza przyczepność. Powierzchnię należy przygotować zgodnie z zaleceniami dla używanego stołu i materiału. W dokumentacji Prusy wskazano czyszczenie zimnej powierzchni alkoholem izopropylowym o stężeniu co najmniej 90 procent albo denaturowanym alkoholem etylowym, z użyciem nieperfumowanego ręcznika papierowego.
Równie ważny jest właściwy dobór powierzchni do filamentu. Nie każda kombinacja materiału i płyty zachowuje się tak samo. Przykładowo PETG może bardzo mocno przywierać do czystej, gładkiej powierzchni PEI. W takim przypadku warstwa PVA pełni funkcję rozdzielającą i pomaga ograniczyć ryzyko uszkodzenia powierzchni przy zdejmowaniu modelu. Warstwa pomocnicza nie jest więc uniwersalnym sposobem na zwiększenie przyczepności dla każdego materiału.
Po przygotowaniu stołu skontroluj pierwszą warstwę oraz poziomowanie. Jeżeli problem występuje od początku, nie przechodź od razu do zmian wielu parametrów slicera. Najpierw upewnij się, że drukarka prawidłowo buduje pierwszą warstwę, a materiał i powierzchnia są dobrane zgodnie z profilem oraz zaleceniami producenta.
Jak ograniczyć warping krok po kroku
Zacznij od prostego, powtarzalnego procesu. Oczyść powierzchnię roboczą na zimno, wybierz powierzchnię odpowiednią dla danego filamentu i sprawdź, czy materiał nie wymaga warstwy rozdzielającej. Następnie wykonaj kontrolę pierwszej warstwy i poziomowania stołu. Dopiero gdy te podstawy są poprawne, oceniaj wpływ pozostałych ustawień.
Korzystaj z temperatur przypisanych do danego profilu materiałowego. Nie przenoś ustawień bezpośrednio między różnymi filamentami, nawet jeśli mają podobną nazwę tworzywa. Różne materiały oraz różne odmiany tego samego materiału mogą wymagać odmiennego przygotowania powierzchni i innych parametrów druku.
Gdy model nadal podwija narożniki, zastosuj brim. Jest to dodatkowa struktura przylegająca do podstawy modelu, która zwiększa obszar kontaktu z powierzchnią roboczą. Brim warto traktować jako narzędzie wspierające, a nie zastępstwo dla czystego stołu i poprawnej pierwszej warstwy.
Przy elementach szczególnie podatnych na unoszenie krawędzi ogranicz zmiany warunków wokół drukarki. Dotyczy to zwłaszcza materiałów o większym skurczu. Unikaj drukowania w miejscu narażonym na podmuchy chłodnego powietrza i nie otwieraj bez potrzeby obudowy podczas procesu.
Delaminacja warstw: co sprawdzić, gdy model pęka
Jeżeli podstawa trzyma się stołu, ale ścianki rozchodzą się poziomo, skup się na temperaturze dyszy, chłodzeniu i otoczeniu. Delaminacji sprzyjają zbyt niska temperatura druku, nadmierne chłodzenie, przeciągi oraz niestabilna temperatura otoczenia. Zmiany wprowadzaj pojedynczo, aby po kolejnym wydruku móc ocenić ich efekt.
Punktem wyjścia powinien być właściwy profil filamentu. Jeśli pojawiają się pęknięcia między warstwami, można stopniowo zwiększać temperaturę druku w granicach przewidzianych przez producenta materiału. Nie zmieniaj jednocześnie temperatury, chłodzenia, prędkości i ustawień pierwszej warstwy, ponieważ utrudni to znalezienie źródła problemu.
Sprawdź ustawienia chłodzenia dla używanego tworzywa. Materiały wysokoskurczowe wymagają ograniczenia chłodzenia, a ABS i ASA są szczególnie wrażliwe na kontakt z zimnym powietrzem. Jeżeli drukarka ma zabudowaną przestrzeń roboczą, zachowaj stabilne warunki wewnątrz niej. Jeżeli jest otwarta, zadbaj przynajmniej o brak przeciągów i powtarzalność warunków w pomieszczeniu.
Warto też rozważyć wolniejszy druk, jeżeli problem utrzymuje się po sprawdzeniu profilu temperatury i chłodzenia. Jest to zalecenie diagnostyczne: po zmianie oceniaj przede wszystkim, czy pęknięcia nadal występują w tych samych miejscach modelu. Nie zakładaj, że każde pęknięcie ma jedną przyczynę, zwłaszcza gdy równocześnie widać objawy nierównej ekstruzji.
ABS, ASA, PETG i PLA — różne punkty startowe
ABS i ASA wymagają szczególnej uwagi wobec zimnego powietrza, przeciągów oraz stabilności temperatury otoczenia. Przy tych materiałach warping i pękanie warstw należy diagnozować z uwzględnieniem całego środowiska drukowania, nie tylko parametrów w slicerze. Komora robocza może pomóc w utrzymaniu stabilniejszych warunków, ale nadal konieczne jest użycie prawidłowego profilu materiału.
W przypadku PLA delaminacja może skłaniać do stopniowego podnoszenia temperatury druku w zakresie zalecanym dla danego filamentu. Równolegle należy ocenić chłodzenie, ponieważ jego ustawienie ma znaczenie dla procesu. Nie przenoś jednak automatycznie tego samego sposobu postępowania na ABS, ASA czy PETG.
PETG wymaga świadomego doboru powierzchni stołu. Na gładkiej powierzchni PEI przyczepność może być bardzo silna, dlatego w odpowiednich konfiguracjach stosuje się warstwę rozdzielającą. W tym przypadku celem nie jest maksymalne zwiększenie adhezji, lecz bezpieczne użycie konkretnej powierzchni z konkretnym materiałem.
Redakcyjna zasada jest prosta: traktuj nazwę tworzywa jako punkt wyjścia, a nie kompletną receptę. Najpierw wybierz profil właściwy dla konkretnej szpuli, potem utrzymuj stabilne warunki i wprowadzaj pojedyncze korekty. Taka kolejność ogranicza przypadkowe ustawienia, które maskują problem zamiast go rozwiązać.
Czego nie robić podczas diagnostyki
Nie próbuj naprawić pękania między warstwami wyłącznie mocniejszym przyklejeniem modelu do stołu. Dobra adhezja podstawy nie usuwa przyczyny delaminacji widocznej wyżej na ściankach. Analogicznie, zmiana temperatury dyszy nie zastąpi czyszczenia powierzchni, jeżeli narożniki odchodzą od stołu już w pierwszych warstwach.
Nie nakładaj dowolnego środka adhezyjnego bez sprawdzenia zgodności z konkretną płytą i filamentem. Właściwa warstwa pomocnicza może być potrzebna jako warstwa rozdzielająca, a nie jako klej. Dokumentacja producenta płyty i materiału powinna mieć pierwszeństwo przed uniwersalnymi poradami.
Nie zmieniaj wszystkich parametrów naraz. Wybierz jeden obszar: powierzchnię i pierwszą warstwę, temperaturę dyszy, chłodzenie albo otoczenie. Zapisz zmianę, wykonaj próbę i porównaj objaw. To praktyczny sposób na uniknięcie sytuacji, w której wydruk się poprawia, ale nie wiadomo, które ustawienie miało znaczenie.
Nie ignoruj oznak problemu z ekstruzją. Jeśli widzisz nieregularne ubytki, słabe wypełnienie lub brak materiału na fragmentach ścieżek, rozszerz diagnostykę o przepływ filamentu i stan układu podawania. Takie objawy należy odróżnić od równych pęknięć pojawiających się na granicach warstw.
Jak podjąć decyzję?
| Potrzeba | Na co zwrócić uwagę | Czego unikać |
|---|---|---|
| Narożniki unoszą się już na początku wydruku | Czysta powierzchnia, dobór płyty do materiału, poprawna pierwsza warstwa i poziomowanie | Zmiany wielu ustawień slicera przed sprawdzeniem stołu |
| Podstawa trzyma się stołu, lecz boki pękają poziomo | Profil temperatury dyszy, chłodzenie oraz stabilne otoczenie | Traktowania problemu wyłącznie jako słabej adhezji do stołu |
| Drukujesz z ABS lub ASA | Brak przeciągów, ograniczenie zimnego powietrza i stabilne warunki w przestrzeni roboczej | Otwierania zabudowy lub drukowania w zmiennych warunkach bez potrzeby |
| Drukujesz PETG na gładkiej powierzchni PEI | Zalecenia dotyczące powierzchni oraz ewentualnej warstwy rozdzielającej | Zakładania, że silniejsza adhezja zawsze jest korzystna |
| Na ściankach widać ubytki, a nie równe pęknięcia | Objawy problemu z ekstruzją lub przygotowaniem pliku | Automatycznego uznawania usterki za delaminację |
Dobór do zastosowania
PLA z poziomymi pęknięciami na wysokim modelu
Sprawdź profil temperatury i chłodzenie. Jeżeli profil materiału na to pozwala, zwiększaj temperaturę druku stopniowo, obserwując rezultat po każdej zmianie.
ABS lub ASA z unoszącymi się narożnikami i pęknięciami ścianek
Połącz diagnostykę adhezji z kontrolą otoczenia. Przygotuj stół i pierwszą warstwę, a następnie ogranicz przeciągi oraz zimne powietrze wokół drukarki.
PETG mocno trzymający się gładkiej powierzchni PEI
Sprawdź zalecenia dla kombinacji płyty i materiału. W odpowiedniej konfiguracji zastosuj warstwę rozdzielającą, aby nie ryzykować uszkodzenia powierzchni przy zdejmowaniu wydruku.
Model z odklejającą się podstawą, ale bez pęknięć boków
Skup się na powierzchni roboczej, pierwszej warstwie, poziomowaniu i ewentualnym brimie. Nie zaczynaj od zmian parametrów dotyczących delaminacji.
Checklista
- Określ, czy objaw dotyczy kontaktu ze stołem, czy pękania wzdłuż warstw.
- Oczyść zimną powierzchnię roboczą zgodnie z zaleceniami dla używanej płyty.
- Sprawdź zgodność filamentu z powierzchnią roboczą i potrzebę zastosowania warstwy rozdzielającej.
- Skontroluj poziomowanie oraz wygląd pierwszej warstwy.
- Wczytaj właściwy profil dla konkretnego materiału.
- Przy delaminacji sprawdź temperaturę dyszy i chłodzenie, zmieniając pojedynczy parametr naraz.
- Usuń źródła przeciągów i zadbaj o stabilne warunki wokół drukarki.
- Dla ABS i ASA zwróć szczególną uwagę na zimne powietrze i warunki w komorze roboczej.
- Jeżeli problemem jest warping, rozważ brim jako wsparcie dla podstawy.
- Jeśli występują nieregularne braki materiału, sprawdź także ekstruzję zamiast diagnozować wyłącznie delaminację.
Przeczytaj także
- słaba adhezja i odklejanie wydruku od stołu
- kalibracja drukarki 3D FDM
- filamenty do druku 3D
- ABS i ASA w druku 3D
Najczęściej zadawane pytania
Czy warping i delaminacja warstw oznaczają to samo?
Nie. Warping dotyczy przede wszystkim odkształcania i odklejania podstawy od stołu, a delaminacja oznacza rozchodzenie się połączeń między kolejnymi warstwami. Problemy mogą wystąpić jednocześnie, lecz warto diagnozować je osobno.
Od czego zacząć, gdy narożniki wydruku unoszą się ze stołu?
Najpierw oczyść powierzchnię roboczą, sprawdź jej zgodność z materiałem oraz skontroluj pierwszą warstwę i poziomowanie. Następnie użyj temperatur wynikających z profilu filamentu. Jeżeli problem nadal występuje, rozważ brim i ograniczenie przeciągów.
Co zrobić, gdy ABS lub ASA pęka między warstwami?
Sprawdź temperaturę dyszy w profilu materiału, ustawienia chłodzenia oraz obecność zimnego powietrza i przeciągów. Dla ABS i ASA szczególnie ważne jest utrzymanie stabilnych warunków otoczenia podczas druku.
Czy pęknięcia między warstwami zawsze wynikają ze zbyt niskiej temperatury?
Nie. Zbyt niska temperatura druku jest jednym z możliwych czynników, ale znaczenie mogą mieć także chłodzenie, przeciągi i niestabilna temperatura otoczenia. Najlepiej zmieniać po jednym elemencie profilu lub środowiska.
Źródła i metodologia
Materiał opracowano na podstawie wybranych źródeł pierwotnych i branżowych. Linki służą weryfikacji danych; redakcja porządkuje informacje według własnej struktury i kryteriów.