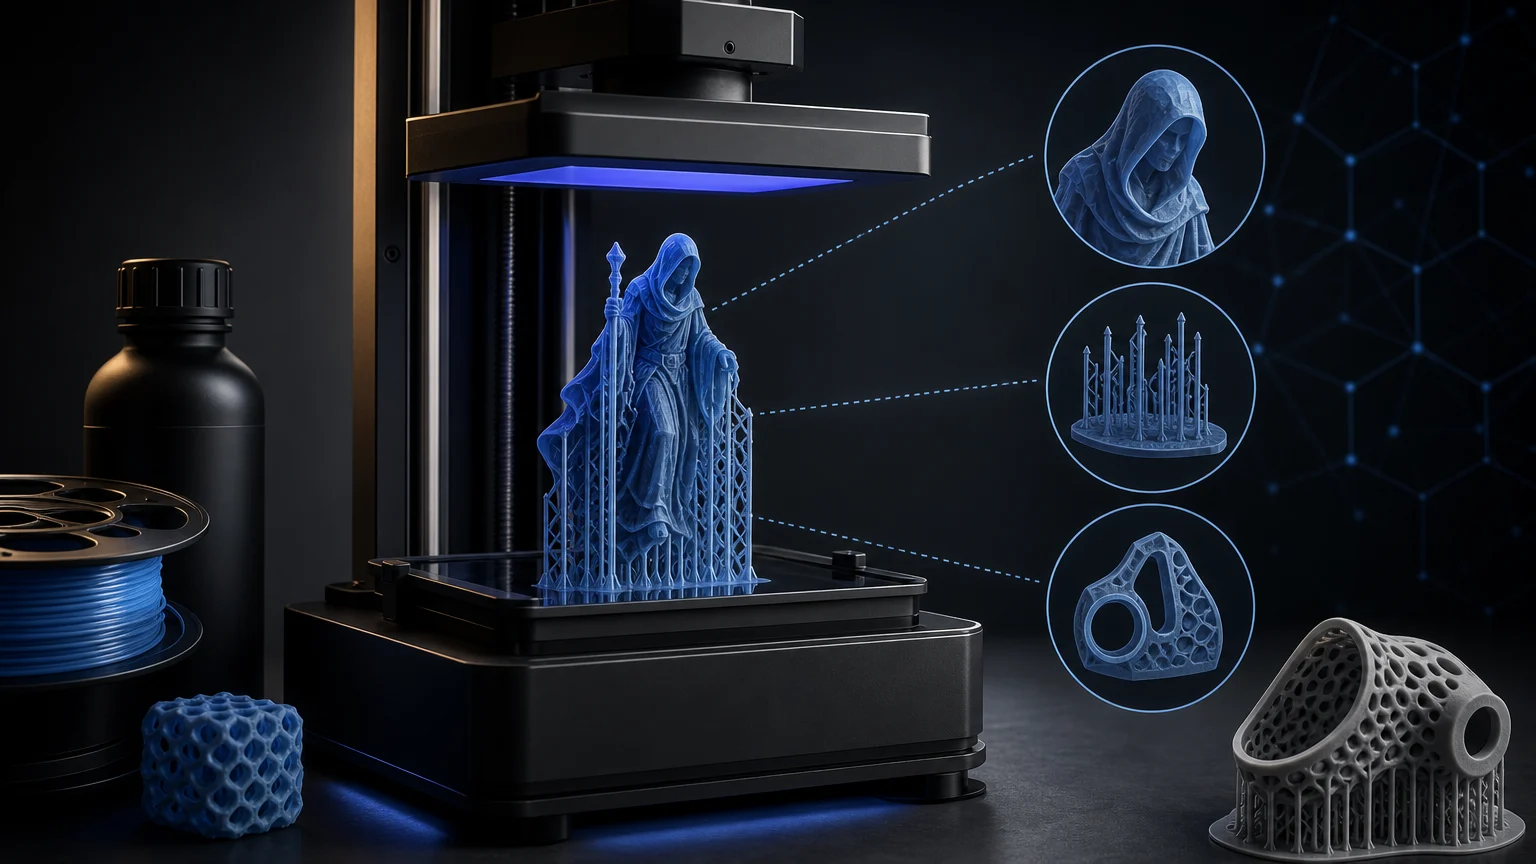
Dobry slicer żywiczny nie polega na wpisaniu przypadkowego czasu ekspozycji i kliknięciu automatycznych podpór. Powtarzalny workflow zaczyna się od właściwego profilu drukarki oraz materiału, następnie obejmuje kalibrację ekspozycji, świadomą orientację modelu, kontrolę podpór i wydrążanie z odpływem żywicy. Kolejność ma znaczenie: zmiana geometrii, wysokości warstwy lub materiału oznacza, że wcześniejsze ustawienia nie muszą być nadal właściwe.
slicer żywiczny – najważniejsze informacje
- Zaczynaj od profilu przeznaczonego dla konkretnej drukarki, żywicy i wysokości warstwy; własne ustawienia traktuj jako punkt do testów, a nie uniwersalny preset.
- Ekspozycję dobieraj przez kalibrację. Jej zmiana może wpływać na dokładność wymiarową, wytrzymałość modelu podczas druku oraz czytelność drobnych cech.
- Automatyczne podpory przyspieszają pracę, ale nie zastępują kontroli wysp, obszarów krytycznych i ręcznych poprawek.
- Hollowing ogranicza zużycie żywicy i masę modelu, lecz wymaga sprawdzenia wnętrza oraz dodania co najmniej dwóch otworów odpływowych.
- Przed wysłaniem pliku zweryfikuj orientację, podpory, przekrój wydrążonego modelu i otwory drenażowe w podglądzie slicera.
Od profilu drukarki i żywicy zacznij każdy projekt
W druku żywicznym ustawienia nie są w pełni przenośne między różnymi drukarkami, żywicami oraz wysokościami warstwy. Profil należy więc dobierać do konkretnego zestawu: urządzenia, materiału i wybranej warstwy. To bezpieczniejszy punkt wyjścia niż kopiowanie wartości znalezionych w komentarzach, grupach społecznościowych lub profilach przygotowanych dla innej konfiguracji.
W praktyce najpierw wybierz profil producenta drukarki albo materiału, jeśli jest dostępny w używanym programie. Dopiero potem ustaw wysokość warstwy odpowiednią dla projektu. Niższa warstwa może być wyborem dla modeli z drobnymi detalami, a wyższa dla szybszego przygotowania zadania, ale jej zmiana nie jest wyłącznie korektą rozdzielczości. Dokumentacja Formlabs wskazuje, że wysokość warstwy silnie wpływa na niezawodność druku, a istotna zmiana tego parametru może wymagać dostrojenia wielu innych ustawień.
Jeżeli tworzysz własny profil, zacznij od kopii ustawienia możliwie najbliższego używanej kombinacji drukarki, żywicy i warstwy. Zapisz w nazwie profilu materiał, wysokość warstwy oraz datę lub numer własnej rewizji. Dzięki temu później łatwiej odróżnić ustawienia sprawdzone od eksperymentalnych.
Przed rozpoczęciem pracy warto też upewnić się, że plik wejściowy jest poprawny i ma właściwą skalę. Problemy z siatką mogą utrudnić nie tylko druk, lecz także wykonywanie otworów w modelu podczas hollowingu. Szerszy proces obejmujący skalę, ściany i eksport opisuje przygotowanie modelu do druku.
Kalibracja ekspozycji: nie kopiuj uniwersalnych czasów
Ekspozycja odpowiada za dawkę energii utwardzającej kolejne warstwy. W niektórych ekosystemach parametr jest podawany bezpośrednio jako ekspozycja, a w innych użytkownik reguluje czas ekspozycji. Nie należy jednak zakładać, że identyczny czas będzie właściwy dla każdej drukarki: zależy on między innymi od konkretnego urządzenia oraz stosowanego materiału.
Najpraktyczniejsza zasada brzmi: użyj wartości z profilu producenta jako punktu startowego, a następnie wykonaj test kalibracyjny dla własnej drukarki i żywicy. Oceniaj wynik według cech istotnych dla danego zastosowania, na przykład drobnych elementów, otworów, powierzchni i wymiarów. Nie zmieniaj wielu parametrów jednocześnie, ponieważ utrudnia to ocenę rezultatu.
Zbyt mała ekspozycja może obniżyć wytrzymałość modelu w stanie po wydruku oraz sztywność podpór, co może pogarszać powodzenie zadania. Z kolei zbyt wysoka ekspozycja może rozmywać drobne elementy. Zmiana ekspozycji ma również wpływ na dokładność wymiarową, dlatego nie należy traktować jej jako niezależnego suwaka do poprawiania przyczepności lub detalu.
W zaawansowanych profilach ekspozycja części, podpór i warstw początkowych może być regulowana osobno. To ustawienia dla osób, które potrafią diagnozować ich skutki i wrócić do profilu bazowego. Jeżeli nie masz własnej metody testowania, rozsądniejszą decyzją będzie pozostawienie parametrów zaawansowanych w stanie zdefiniowanym przez producenta.
Orientacja modelu: zaplanuj ją przed podporami
Orientację ustal przed generowaniem podpór i przed wydrążaniem. Ma ona wpływ na sposób podparcia geometrii, widoczność powierzchni po usunięciu supportów oraz przebieg przygotowania całego zadania. Po zmianie kąta modelu automatyczne podpory trzeba wygenerować ponownie albo przynajmniej dokładnie sprawdzić.
Jako punkt wyjścia unikaj ustawiania dużych przekrojów i rozległych powierzchni idealnie równolegle do platformy roboczej. Zamiast szukać jednego kąta dla wszystkich projektów, porównaj kilka ustawień w podglądzie warstw. Zwróć uwagę na miejsca, w których model zaczyna się drukować, na powierzchnie wymagające podpór oraz na to, gdzie pozostaną ślady po punktach styku.
Ważne powierzchnie estetyczne warto ustawić tak, by ograniczyć na nich liczbę punktów podparcia. Nie oznacza to jednak, że należy usuwać podpory z powierzchni krytycznych dla stabilności. To kompromis zależny od kształtu modelu, materiału i wymagań dotyczących wyglądu gotowego elementu.
Jeśli model ma być częścią użytkową, zanim wybierzesz orientację sprawdź także jego funkcję: otwory, krawędzie montażowe, płaszczyzny styku i inne istotne cechy. Zasady projektowania ścian, otworów oraz pasowań omawia poradnik o częściach mechanicznych do druku 3D.
Podpory: automat przyspiesza pracę, kontrola pozostaje po Twojej stronie
Automatyczne generowanie podpór jest dobrym pierwszym krokiem, szczególnie przy złożonych modelach. Nie powinno jednak kończyć przygotowania pliku. Dokumentacja Lychee Slicer wyraźnie zaznacza, że narzędzia projekcyjne nie zastępują podpór automatycznych ani ręcznych, ponieważ nie obejmują wszystkich złożonych obszarów i wysp poza wskazywaną powierzchnią.
Po automatycznym podparciu przejdź po modelu warstwa po warstwie lub użyj wykrywania wysp, jeśli slicer je oferuje. Sprawdź zwłaszcza pierwsze miejsca pojawiające się w kolejnych warstwach, wystające fragmenty, oddzielne detale oraz obszary, które wymagają dodatkowego podparcia. W miejscach istotnych dla powodzenia wydruku dodaj podpory ręcznie zamiast zakładać, że algorytm rozwiązał cały problem.
W przypadku większych powierzchni można wykorzystać narzędzia rozmieszczające podpory na obrzeżu i wewnątrz zaznaczonego obszaru. Nadal trzeba jednak zweryfikować wynik, ponieważ projekcja nie uwzględnia automatycznie wszystkich elementów skomplikowanej geometrii. W praktyce automatyzacja służy do szybkiego zbudowania punktu wyjścia, a ręczna edycja do rozwiązania konkretnych miejsc modelu.
Gdy obiekt odłącza się od podpór podczas druku, dokumentacja Prusa wskazuje na połączenie masy wydruku i niewystarczających podpór. W takim przypadku sprawdź liczbę oraz grubość podpór, ustawienia ekspozycji zgodne z zaleceniami dla użytej żywicy, a dla dużych pełnych modeli rozważ wydrążanie. Osobny poradnik o podporach w slicerze pomoże uporządkować dobór ich rozmieszczenia i późniejsze usuwanie.
Hollowing krok po kroku: ściany, podgląd wnętrza i odpływ żywicy
Modele żywiczne są domyślnie przygotowywane jako pełne. Wydrążanie, czyli hollowing, pozwala ograniczyć zużycie materiału oraz masę dużego modelu. W dokumentacji Prusa wskazano też, że mniejsza powierzchnia pojedynczych warstw zmniejsza siłę potrzebną do odrywania wydruku od ekranu podczas zmiany warstwy.
Najpierw ustaw grubość ściany, a następnie sprawdź wynik w podglądzie wydrążonego modelu. Nie zakładaj, że jedna wartość pasuje do każdego projektu. W PrusaSlicer minimalna wartość grubości ściany w narzędziu hollowing wynosi 1 mm, ale jest to ograniczenie tego konkretnego rozwiązania, a nie uniwersalna specyfikacja wszystkich slicerów. Przy cienkich ścianach dokładność obliczeń hollowingu ma większe znaczenie, ponieważ niska dokładność może skutkować nierówną grubością ścian.
Kolejny obowiązkowy etap to otwory odpływowe. Dodaj co najmniej dwa i sprawdź ich położenie po ustawieniu finalnej orientacji modelu. Bez nich nieutwardzona żywica może zostać zamknięta wewnątrz gotowego wydruku. Prusa wskazuje również, że uwięziona żywica może tworzyć podciśnienie przy dnie zbiornika i utrudniać prawidłowe odrywanie obiektu podczas zmiany warstw.
Otwory można dodawać także do modelu wydrążonego poza slicerem. Po ich wykonaniu ponownie uruchom podgląd oraz przejrzyj przekroje wnętrza. To moment na sprawdzenie, czy otwory rzeczywiście łączą się z pustą przestrzenią, czy wewnątrz nie pozostały niezamierzone zamknięte kieszenie i czy żaden support nie koliduje z wybraną geometrią.
Końcowa kontrola przed eksportem pliku
Na końcu wykonaj pełny przegląd zadania, a nie tylko szybki podgląd zewnętrznej bryły. Sprawdź kolejno: właściwy profil materiału i drukarki, wysokość warstwy, ekspozycję wynikającą z kalibracji, orientację, wykryte wyspy, podpory, wydrążenie, otwory odpływowe oraz podgląd warstw.
Jeżeli wprowadzasz dużą zmianę, na przykład nową żywicę, inną wysokość warstwy lub istotnie zmienioną geometrię, wróć do kontroli ekspozycji i podpór. Ustawienie działające dla jednego modelu nie musi dawać identycznego rezultatu dla innego. Dotyczy to szczególnie własnych, niestandardowych profili drukowania.
Na potrzeby archiwizacji zachowaj plik projektu slicera wraz z nazwą użytego profilu. Plik wynikowy przygotowany dla urządzenia nie zastępuje projektu, w którym można prześledzić orientację, podpory, hollowing i historię zmian. Jeżeli dopiero porządkujesz formaty pracy, pomocne będzie wyjaśnienie różnic między plikami STL, 3MF i G-code.
Jak podjąć decyzję?
| Potrzeba | Na co zwrócić uwagę | Czego unikać |
|---|---|---|
| Pierwszy wydruk z nową żywicą | Profil zgodny z drukarką, materiałem i wysokością warstwy oraz test kalibracyjny ekspozycji | Przenoszenia bez testu czasu ekspozycji z innej drukarki lub innej żywicy |
| Model z drobnymi detalami | Kontrolę ekspozycji, podgląd warstw i ręczne sprawdzenie punktów podparcia | Podnoszenia ekspozycji bez oceny drobnych cech i wymiarów |
| Duży, pełny model | Wydrążanie, kontrolę grubości ścian, podgląd wnętrza i minimum dwa otwory odpływowe | Zamkniętej pustej przestrzeni bez odpływu żywicy |
| Wydruk odrywa się od podpór | Weryfikację liczby i grubości podpór, ekspozycji zalecanej dla materiału oraz możliwości wydrążenia modelu | Dodawania przypadkowych zmian wielu parametrów naraz |
| Model o skomplikowanej geometrii | Automatyczne podpory jako punkt wyjścia i ręczną kontrolę wysp | Uznawania projekcji podpór za pełne zastępstwo kontroli automatycznej i ręcznej |
Dobór do zastosowania
Osoba zaczynająca druk żywiczny na standardowej żywicy
Skorzystaj z profilu producenta dla swojej drukarki i materiału. Wykonaj kalibrację ekspozycji, wybierz prostą orientację, użyj automatycznych podpór i skontroluj je przed eksportem.
Autor figurek lub modeli z wieloma drobnymi elementami
Priorytetem jest test ekspozycji oraz ręczny przegląd wysp i cienkich fragmentów. Automatyczne podpory potraktuj jako bazę, nie jako ostateczną konfigurację.
Użytkownik drukujący duży model dekoracyjny
Rozważ hollowing, aby ograniczyć zużycie żywicy i masę wydruku. Obowiązkowo sprawdź wnętrze oraz dodaj minimum dwa otwory odpływowe po ustaleniu finalnej orientacji.
Użytkownik, któremu model odrywa się od podpór
Najpierw sprawdź zgodność ekspozycji z zaleceniami dla materiału, następnie liczbę i grubość podpór. Dla ciężkiego pełnego modelu rozważ wydrążanie z odpływem żywicy.
Checklista
- Wybierz profil przypisany do konkretnej drukarki, żywicy i wysokości warstwy.
- Jeżeli zmieniasz ekspozycję, wykonaj test kalibracyjny i oceniaj wynik według potrzeb projektu.
- Ustal orientację modelu przed tworzeniem finalnych podpór.
- Przejrzyj warstwy pod kątem wysp, oddzielnych fragmentów i obszarów wymagających ręcznych podpór.
- Po automatycznym generowaniu supportów popraw miejsca krytyczne ręcznie.
- Przy hollowingu ustaw grubość ścian i obejrzyj przekrój wnętrza.
- Dodaj co najmniej dwa otwory odpływowe oraz sprawdź ich połączenie z pustą przestrzenią.
- Przed eksportem ponownie sprawdź profil, orientację, podpory, hollowing i podgląd warstw.
Przeczytaj także
- podpory w slicerze
- naprawa modelu STL
- żywica standardowa
- pliki STL, 3MF i G-code
- drukarka FDM czy żywiczna
Najczęściej zadawane pytania
Czy można użyć czasu ekspozycji z internetu?
Można potraktować go wyłącznie jako niezweryfikowany punkt odniesienia, a nie gotowe ustawienie. Czas lub dawkę ekspozycji należy dobrać do konkretnej drukarki, żywicy i wysokości warstwy, a następnie sprawdzić testem kalibracyjnym.
Czy automatyczne podpory wystarczą do każdego modelu?
Nie. Automatyczne narzędzia przyspieszają przygotowanie, ale wymagają kontroli wysp i złożonych fragmentów geometrii. W razie potrzeby trzeba uzupełnić wynik podporami ręcznymi.
Ile otworów odpływowych dodać do wydrążonego modelu?
Jako minimum dodaj dwa otwory odpływowe. Następnie sprawdź w podglądzie wnętrza, czy prowadzą do wydrążonej przestrzeni modelu.
Czy hollowing zawsze jest potrzebny?
Nie. Wydrążanie jest szczególnie przydatne przy większych modelach, gdy chcesz ograniczyć zużycie żywicy i masę wydruku. Wymaga jednak kontroli ścian oraz poprawnie rozmieszczonych otworów odpływowych.
Źródła i metodologia
Materiał opracowano na podstawie wybranych źródeł pierwotnych i branżowych. Linki służą weryfikacji danych; redakcja porządkuje informacje według własnej struktury i kryteriów.