Problemy z ilością podawanego filamentu łatwo pomylić z błędami temperatury, pierwszej warstwy albo zużyciem podzespołów. Dlatego diagnostykę warto prowadzić w ustalonej kolejności: najpierw wykluczyć przeszkody mechaniczne i nieprawidłowe warunki druku, następnie sprawdzić rzeczywiste podawanie filamentu przez ekstruder, a dopiero na końcu regulować flow dla używanego materiału. Takie rozdzielenie etapów ogranicza ryzyko maskowania usterki samą zmianą ustawień slicera.
kalibracja ekstruzji – najważniejsze informacje
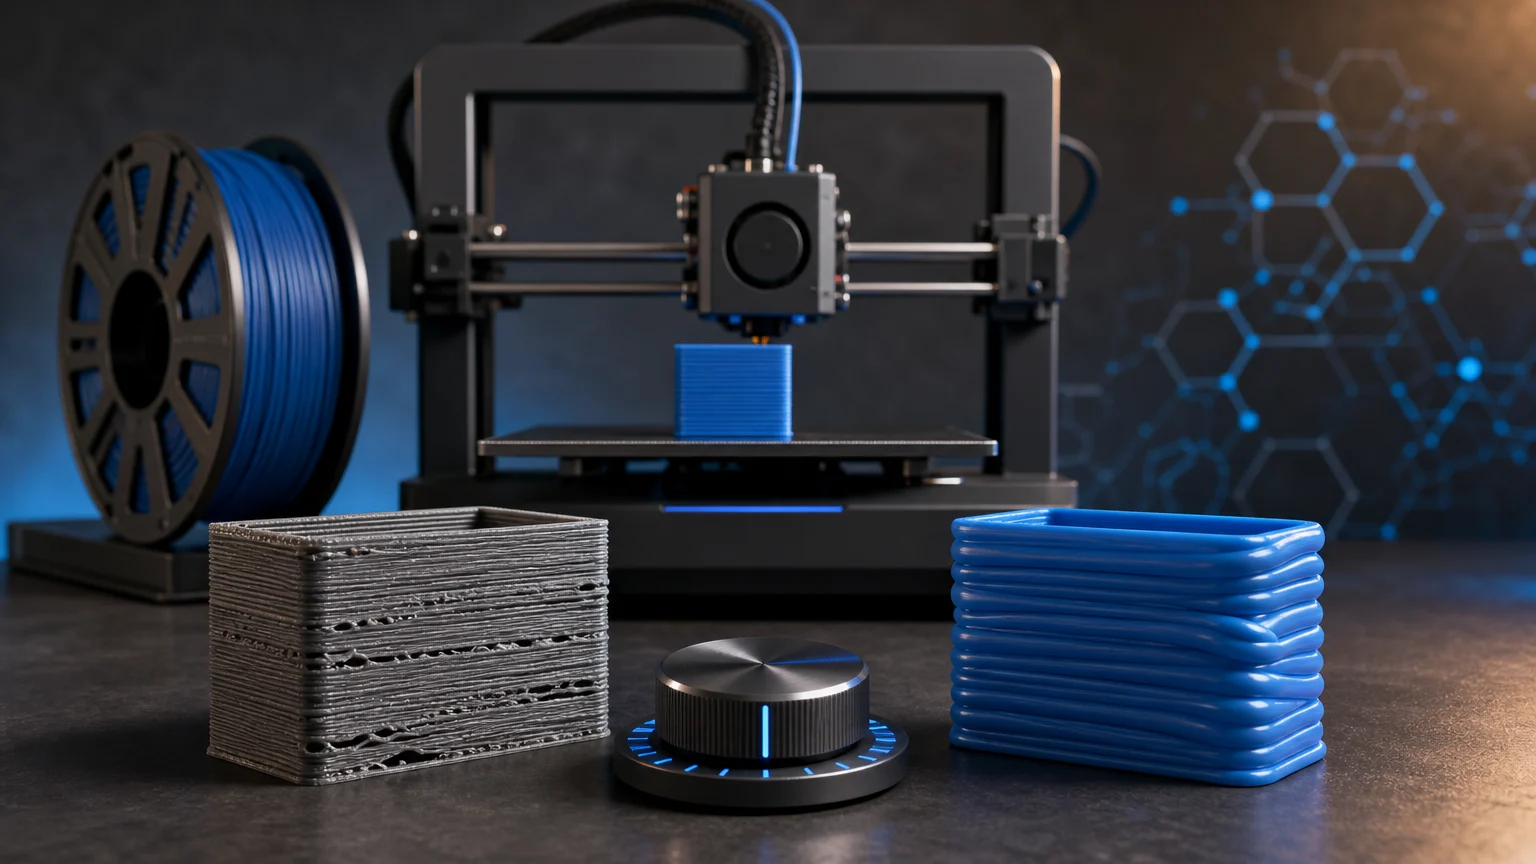
- Under-extrusion to zbyt mała ilość materiału widoczna między innymi jako szczeliny między liniami i obrysami, natomiast over-extrusion oznacza nadmiar tworzywa oraz nagromadzenia na powierzchniach.
- Przed zmianą ustawień flow trzeba sprawdzić podstawy: stan dyszy i ekstrudera, temperaturę, prędkość druku oraz ustawienie pierwszej warstwy.
- Kalibracja ilości podawanego filamentu i kalibracja flow to dwa odrębne etapy. Najpierw należy potwierdzić, czy ekstruder podaje właściwy odcinek filamentu, a później dopracować ustawienie dla konkretnego materiału.
- Extrusion Multiplier lub Flow może wymagać osobnego ustawienia dla różnych materiałów, kolorów, marek, a czasem także poszczególnych szpul.
- Korekty należy wykonywać małymi krokami i po każdej zmianie oceniać wydruk kontrolny, zamiast równocześnie zmieniać wiele parametrów.
Czym różni się under-extrusion od over-extrusion
Under-extrusion oznacza sytuację, w której w wydruku pojawia się zbyt mało materiału. Typowymi objawami są widoczne szczeliny między liniami warstwy lub między obrysami, niepełne powierzchnie górne oraz słabe łączenie kolejnych warstw. Niewielki niedobór materiału może być korygowany ustawieniem flow, ale wyraźne braki wymagają najpierw diagnostyki układu podawania i hotendu.
Over-extrusion jest przeciwieństwem tego problemu: przez dyszę trafia nadmiar tworzywa. Na dolnych warstwach mogą wtedy powstawać ślady i blizny, a na górnych powierzchniach nadbudowy materiału. Charakterystyczne bywają również nierówności blisko obrysów. W takiej sytuacji zwiększanie flow nie jest rozwiązaniem — należy ustalić, czy przyczyną jest ustawienie przepływu, czy inny element procesu.
Same objawy należy traktować jako punkt wyjścia, a nie ostateczną diagnozę. Podobny wygląd powierzchni może wystąpić przy różnych ustawieniach i problemach sprzętowych. Najbezpieczniej jest więc zmieniać tylko jeden obszar naraz, zapisywać wprowadzone wartości i porównywać kolejne wydruki kontrolne.
Najpierw wyklucz przyczyny mechaniczne i procesowe
Regulacja flow nie powinna być pierwszą reakcją na każdy niedobór materiału. Jeżeli filament nie przesuwa się prawidłowo albo wypływ przez dyszę jest ograniczony, zmiana mnożnika ekstruzji może jedynie ukryć objaw na krótko. Przed kalibracją sprawdź, czy dysza nie jest częściowo zatkana, a ekstruder pewnie prowadzi i napędza filament.
Do przyczyn, które warto sprawdzić przed regulacją przepływu, należą zbyt niska temperatura druku, poślizg filamentu w ekstruderze, zużycie lub zabrudzenie elementu napędowego, zbyt wysoka prędkość druku oraz nieprawidłowo ustawiona pierwsza warstwa. Każdy z tych punktów wymaga osobnej kontroli zgodnej z dokumentacją konkretnej drukarki i używanego materiału.
Szczególną uwagę zwróć na pierwszą warstwę. Gdy dysza jest ustawiona zbyt nisko względem stołu, materiał może nie mieć swobodnego miejsca do ułożenia. Tego problemu nie należy rozwiązywać samym zwiększaniem lub zmniejszaniem flow dla całego profilu, ponieważ ustawienie pierwszej warstwy i przepływ to odrębne elementy konfiguracji.
Warto też rozróżnić nagłą zmianę jakości od problemu obecnego od pierwszego wydruku na danym profilu. Jeśli drukarka wcześniej pracowała poprawnie, a objaw wystąpił niespodziewanie, rozsądniej jest rozpocząć od kontroli dyszy, ścieżki filamentu i ekstrudera. Jeśli natomiast problem dotyczy nowego materiału lub nowej szpuli, uzasadniona jest późniejsza kalibracja flow dla tego profilu.
Dwa etapy: ilość podawanego filamentu i flow materiału
Kalibracja ekstruzji obejmuje dwa różne zadania. Pierwsze polega na sprawdzeniu, czy napęd ekstrudera rzeczywiście przesuwa tyle filamentu, ile otrzymuje w poleceniu. Drugie dotyczy dopasowania ilości materiału w profilu filamentu, czyli ustawienia flow lub Extrusion Multiplier. Te czynności nie powinny zastępować jedna drugiej.
W drukarkach z Klipperem regulacja pracy ekstrudera odbywa się przez parametr rotation_distance. Dokumentacja Klippera opisuje metodę opartą na oznaczeniu filamentu, rozgrzaniu dyszy, wydaniu polecenia powolnego ruchu ekstrudera i zmierzeniu rzeczywiście podanego odcinka. Pomiar wykonuje się przy rozgrzanej dyszy, aby filament mógł być normalnie wytłaczany. Po uzyskaniu wyniku należy skorygować konfigurację zgodnie z procedurą dla ekstrudera.
W innych systemach firmware analogiczna korekta może występować pod nazwą E-steps lub podobną. Nazwa parametru zależy od oprogramowania sterującego, ale cel etapu pozostaje ten sam: sprawdzić zgodność między poleceniem przesunięcia filamentu a rzeczywistym ruchem materiału. Nie należy przenosić wartości ani procedur między różnymi firmware bez sprawdzenia ich dokumentacji.
Dopiero po potwierdzeniu pracy ekstrudera przejdź do ustawienia przepływu w slicerze lub w menu drukarki. W ekosystemie PrusaSlicer parametr Extrusion Multiplier określa mnożnik ilości ekstruzji. Producent wskazuje, że sterowanie Flow w menu drukarki i Extrusion Multiplier w slicerze odnoszą się do tego samego obszaru, ale zmiana jednego ustawienia nie aktualizuje automatycznie drugiego. W praktyce oznacza to potrzebę świadomego kontrolowania, gdzie zapisano korektę.
Kalibracja flow na podstawie powierzchni górnej
Metoda wizualna jest użyteczna, gdy celem jest praktyczne ustawienie profilu filamentu bez pomiaru bardzo cienkiej ścianki. Wydrukuj model kontrolny z górną powierzchnią, używając profilu, który ma być później stosowany. Następnie oceń top wizualnie oraz dotykiem, zwracając uwagę na jego równość, szczeliny między liniami i nadmiar materiału przy obrysach.
Jeżeli na powierzchni są widoczne przerwy między liniami, można zwiększyć Extrusion Multiplier małym krokiem. Jeżeli materiał wyraźnie gromadzi się blisko obrysów, mnożnik należy zmniejszyć. Prusa zaleca w metodzie wizualnej korekty o 1–2 procent, a po każdej zmianie ponowny wydruk i ocenę rezultatu.
Nie zmieniaj równocześnie temperatury, wysokości warstwy, szerokości ekstruzji i flow, jeśli chcesz porównać wynik. W przeciwnym razie nie będzie wiadomo, która modyfikacja wpłynęła na wygląd testu. Do kalibracji wybierz jeden materiał, jeden profil oraz powtarzalne ustawienia druku.
Wartość flow nie musi być uniwersalna. Według Prusa optymalny mnożnik może różnić się zależnie od rodzaju materiału, koloru, a nawet konkretnej szpuli. Z tego powodu dobrym porządkiem pracy jest zapisywanie ustawienia w profilu filamentu zamiast traktowania jednej wartości jako stałej dla wszystkich tworzyw.
Metoda pomiaru ścianki: kiedy ma sens
Alternatywą jest metoda oparta na pomiarze pojedynczej ścianki. W procedurze Prusa drukuje się model w trybie wazonowym, mierzy grubość ścianki w kilku miejscach i wylicza średnią. Następnie Extrusion Multiplier oblicza się przez podzielenie ustawionej szerokości ekstruzji przez średnią zmierzoną grubość ścianki. Po wpisaniu nowej wartości test należy powtórzyć, jeśli wynik nadal wymaga korekty.
Ta metoda wymaga ostrożności przy interpretacji pomiaru. Prusa zwraca uwagę, że niedrogie suwmiarki cyfrowe mogą nie zapewnić wystarczającej dokładności dla pojedynczej, cienkiej ścianki. Jeżeli nie masz odpowiedniego narzędzia pomiarowego lub wynik różni się między kolejnymi pomiarami, metoda wizualna może być bardziej praktyczna do drobnego dostrojenia profilu.
Parametry użyte do testu muszą odpowiadać konfiguracji drukowania. W szczególności szerokość ekstruzji, średnica dyszy i wysokość warstwy mają znaczenie dla sposobu prowadzenia pomiaru. Nie należy bezpośrednio kopiować przykładowej wartości szerokości z procedury przygotowanej dla innej dyszy lub innej konfiguracji warstw.
Kiedy nie korygować flow
Nie traktuj ustawienia flow jako uniwersalnego narzędzia naprawczego. Jeżeli filament jest ścierany lub ślizga się w ekstruderze, wypływ jest nieregularny albo dysza jest podejrzana o zatkanie, najpierw usuń problem techniczny. Kalibracja profilu na niesprawnym układzie podawania może prowadzić do ustawień, które nie będą działać po przywróceniu prawidłowej pracy drukarki.
Również nierówny rezultat wyłącznie na pierwszej warstwie nie jest wystarczającą podstawą do globalnej zmiany Extrusion Multiplier. Najpierw sprawdź ustawienie pierwszej warstwy i przygotowanie drukarki. Flow materiału oceniaj na kontrolowanej geometrii oraz przy powtarzalnych parametrach.
Redakcyjna rekomendacja jest prosta: utrzymuj oddzielne profile dla materiałów, wykonuj korekty małymi krokami i dokumentuj rezultat. Dzięki temu łatwiej wrócić do poprzedniej, sprawdzonej konfiguracji, gdy zmiana nie przyniesie oczekiwanego efektu.
Jak podjąć decyzję?
| Potrzeba | Na co zwrócić uwagę | Czego unikać |
|---|---|---|
| Szczeliny między liniami lub obrysami | Stan dyszy, płynność podawania filamentu, temperatura, prędkość oraz rzeczywista ilość filamentu podawana przez ekstruder | Natychmiastowego zwiększania flow bez kontroli układu podawania |
| Nadmiar materiału przy obrysach i nierówny top | Czy problem występuje na powtarzalnym teście oraz czy profil filamentu ma zbyt wysoki mnożnik ekstruzji | Korygowania kilku parametrów jednocześnie |
| Problem tylko na pierwszej warstwie | Ustawienie pierwszej warstwy i pozycję dyszy względem stołu | Globalnej zmiany flow dla całego profilu bez dalszej diagnozy |
| Nowa szpula lub nowy materiał | Wydruk kontrolny na zachowanym profilu oraz potrzebę drobnej korekty Extrusion Multiplier | Zakładania, że wartość z innego filamentu będzie właściwa |
| Drukarka z Klipperem | Pomiar rzeczywiście podanego odcinka przy rozgrzanej dyszy i powolnym ruchu ekstrudera | Przenoszenia ustawień E-steps z innego firmware bez użycia procedury Klippera |
Dobór do zastosowania
Widoczne szczeliny na topie po założeniu nowej szpuli
Najpierw sprawdź drożność dyszy i pracę ekstrudera. Jeżeli układ podawania działa prawidłowo, wykonaj wydruk kontrolny i zwiększaj flow małymi krokami wyłącznie w profilu tej szpuli lub materiału.
Górna powierzchnia jest nierówna, a przy obrysach zbiera się materiał
Wykonaj powtarzalny test z niezmienioną temperaturą i geometrią. Jeżeli nadmiar występuje konsekwentnie, zmniejsz Extrusion Multiplier małym krokiem i ponownie oceń powierzchnię.
Drukarka po zmianie ekstrudera lub elementów napędu filamentu
Przed dostrajaniem profili materiałowych sprawdź ilość rzeczywiście podawanego filamentu. W Klipperze wykonaj procedurę kalibracji rotation_distance, a w innym firmware użyj właściwej dla niego metody.
Dobre ściany i topy, ale problemy występują tylko na pierwszej warstwie
Nie zmieniaj od razu globalnego flow. Skoncentruj diagnostykę na ustawieniu pierwszej warstwy oraz pozycji dyszy względem stołu.
Checklista
- Zapisz aktualne wartości profilu filamentu i ustawienia flow przed rozpoczęciem zmian.
- Sprawdź, czy dysza nie jest zatkana oraz czy filament przechodzi prawidłowo przez ścieżkę podawania.
- Obejrzyj element napędowy ekstrudera i upewnij się, że nie występuje poślizg filamentu.
- Zweryfikuj temperaturę oraz prędkość używane w profilu materiału.
- Jeżeli problem dotyczy głównie spodu modelu, najpierw sprawdź pierwszą warstwę.
- Skalibruj rzeczywistą ilość podawanego filamentu zgodnie z firmware drukarki.
- Wydrukuj jeden model kontrolny przy niezmienionych pozostałych ustawieniach.
- Oceń szczeliny, równość topu i nadmiar materiału przy obrysach.
- Zmień flow lub Extrusion Multiplier małym krokiem.
- Powtórz test i zapisz końcową wartość w profilu konkretnego filamentu.
Przeczytaj także
Najczęściej zadawane pytania
Czy under-extrusion zawsze oznacza zbyt niskie flow?
Nie. Zbyt niskie flow może powodować niewielkie szczeliny, ale podobne objawy mogą wiązać się między innymi z częściowo zatkaną dyszą, problemem z napędem ekstrudera, temperaturą lub zbyt wysoką prędkością. Przed regulacją flow warto sprawdzić te obszary.
Czy najpierw ustawiać E-steps lub rotation_distance, czy flow?
Najpierw należy potwierdzić rzeczywistą ilość filamentu podawanego przez ekstruder. Dopiero potem warto kalibrować flow lub Extrusion Multiplier dla konkretnego materiału i profilu.
O ile zmieniać Extrusion Multiplier?
W metodzie wizualnej Prusa zaleca drobne korekty o 1–2 procent, a następnie ponowną ocenę wydruku kontrolnego. Małe zmiany ułatwiają ocenę rezultatu.
Czy jedno ustawienie flow wystarczy dla wszystkich filamentów?
Nie należy tego zakładać. Wartość może różnić się między materiałami, kolorami, markami, a nawet szpulami tego samego materiału. Dlatego ustawienie warto zapisać w profilu używanego filamentu.
Źródła i metodologia
Materiał opracowano na podstawie wybranych źródeł pierwotnych i branżowych. Linki służą weryfikacji danych; redakcja porządkuje informacje według własnej struktury i kryteriów.