Zatkany hotend nie zawsze oznacza zatkaną dyszę. Podobne objawy mogą wynikać z częściowej blokady kanału przepływu, problemu z rurką PTFE, zanieczyszczeń w układzie podawania albo z elementu głowicy właściwego dla konkretnej konstrukcji drukarki. Dlatego najpierw ustal, czy filament dochodzi do dyszy i czy można go normalnie załadować lub rozładować. Dopiero potem wybierz czyszczenie, demontaż lub wymianę części.
zatkany hotend – najważniejsze informacje
- Nierówna ekstruzja, bardzo cienkie ścieżki, braki warstw, podwijanie filamentu przy dyszy i klikanie ekstrudera mogą wskazywać na częściową albo pełną blokadę przepływu.
- Wymiana samej dyszy nie jest uniwersalnym rozwiązaniem. Przeszkoda może znajdować się również w hotendzie, rurce PTFE lub na wcześniejszym odcinku ścieżki filamentu.
- Jeśli filament nadal można załadować i rozładować, warto zacząć od procedury cold pull lub hot and cold pull przewidzianej dla danego modelu.
- Gdy filamentu nie da się przeprowadzić przez głowicę, potrzebna może być kontrola rurki PTFE, kanału hotendu oraz elementów podających. Zakres demontażu zawsze trzeba dopasować do konstrukcji drukarki.
- Po wymianie dyszy lub ponownym montażu głowicy sprawdź montaż zgodnie z instrukcją producenta i wykonaj wymaganą kalibrację, w tym co najmniej pierwszej warstwy, jeśli producent ją zaleca.
Najpierw rozróżnij blokadę częściową i pełną
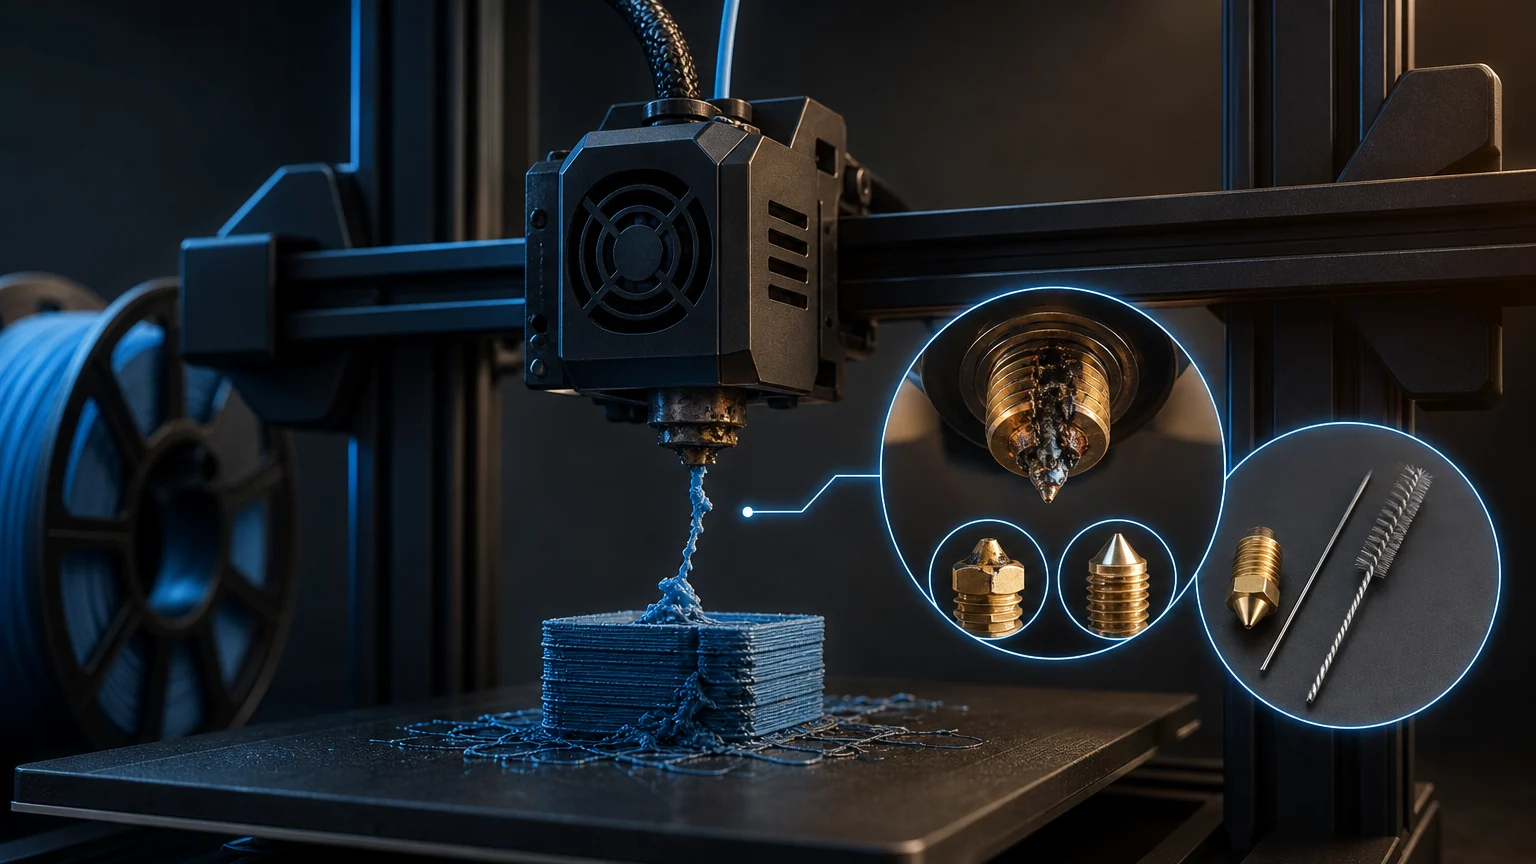
Częściowa blokada nie musi całkowicie zatrzymać drukowania. Drukarka może nadal podawać tworzywo, ale ścieżki są nierówne, wyraźnie cieńsze albo miejscami zanikają. Na modelu mogą pojawić się szczeliny, brakujące warstwy lub niewielkie otwory. Podczas ręcznego wytłaczania filament może też wychodzić nieregularnie, podwijać się przy dyszy i przyklejać do jej zewnętrznej powierzchni.
Pełna blokada jest zwykle łatwiejsza do zauważenia: materiał nie wypływa z dyszy albo nie można załadować czy rozładować filamentu. W obu przypadkach nie należy automatycznie zakładać, że winna jest końcówka dyszy. Oficjalne procedury serwisowe rozróżniają zator w dyszy od przeszkody w całym hotendzie, rurce PTFE lub w dalszej części toru filamentu.
Klikanie lub tykanie ekstrudera jest ważną wskazówką diagnostyczną. Może pojawić się, gdy napęd napotyka zwiększony opór podczas podawania materiału. Warto wtedy przerwać próbę dalszego drukowania i przejść do kontroli układu zamiast wielokrotnie wymuszać ekstruzję.
Checklist diagnostyczny przed czyszczeniem
Zacznij od obserwacji bez demontażu. Sprawdź, czy filament jest prowadzony do głowicy, czy podczas ładowania dociera do dyszy oraz czy z dyszy wypływa stabilnie. W drukarkach z rurką Bowdena oceń również jej stan wizualny. Zanieczyszczenia, ślady uszkodzeń i deformacje są sygnałem, że samą dyszą problem może się nie kończyć.
Następnie ustal, czy filament daje się załadować i rozładować. To praktyczny podział dalszych działań: przy zachowanej możliwości przeprowadzenia filamentu przez głowicę można rozważyć procedurę czyszczenia bez pełnego demontażu. Gdy filament nie przechodzi, dokumentacja producenta może wymagać częściowego rozebrania głowicy oraz kontroli rurki PTFE i kanału hotendu.
Nie mieszaj diagnostyki z korektą ustawień slicera. Brakujące warstwy i cienkie linie są objawami under-extrusion, ale nie przesądzają samodzielnie o przyczynie. Jeżeli przepływ po oczyszczeniu jest stabilny, a problem pozostaje, dopiero wtedy przejdź do kontroli profilu materiału, rozmiaru dyszy ustawionego w slicerze i pozostałych parametrów procesu.
Kiedy wykonać cold pull lub hot and cold pull
Cold pull jest metodą czyszczenia wnętrza hotendu i dyszy z pozostałości filamentu oraz zanieczyszczeń. W dokumentacji Prusa jest wskazywany jako dobry pierwszy krok przy problemie z przepływem, gdy filament można normalnie załadować i rozładować, ale podczas druku ekstruzja nadal sprawia trudności.
UltiMaker opisuje analogiczne czyszczenie jako hot and cold pull. W tej procedurze usuwa się rurkę Bowdena, ręcznie wprowadza filament do zespołu głowicy, a następnie wyciąga go wraz z zanieczyszczeniami i zwęglonym materiałem. Producent wskazuje tę metodę jako sposób czyszczenia wnętrza dyszy lub print core bez demontażu całej głowicy.
Dobierz materiał i przebieg procedury do instrukcji konkretnej drukarki oraz konkretnej dyszy. Przykładowo Prusa podaje ograniczenie dla dysz Nozzle X: do czyszczenia należy stosować filament czyszczący, a klasyczny cold pull nie jest zalecany. Nie zastępuj instrukcji dla swojego modelu ogólnym filmem lub poradą dotyczącą innej konstrukcji.
Po wykonaniu czyszczenia oceń rezultat praktycznie: załaduj materiał zgodnie z procedurą drukarki i sprawdź, czy wypływ jest ciągły. Jeżeli materiał nadal nie przechodzi albo objawy wracają bezpośrednio po czyszczeniu, nie powtarzaj bez końca tej samej operacji. Przejdź do kontroli elementów pośrednich lub procedury serwisowej właściwej dla modelu.
Gdy filament nie przechodzi: hotend, PTFE i tor podawania
Brak możliwości załadowania lub rozładowania filamentu oznacza, że cold pull może nie rozwiązać problemu. W tej sytuacji producenci przewidują w wybranych konstrukcjach częściowy demontaż głowicy. Celem jest ustalenie, czy materiał utknął w dyszy, w rurce PTFE, przy barierze cieplnej albo w innym miejscu toru.
Rurka PTFE wymaga osobnej kontroli. W dokumentacji dla Prusa MINI i MINI+ zalecana jest jej wymiana, jeśli okaże się uszkodzona. Materiały UltiMaker również zalecają sprawdzenie wnętrza rurki Bowdena pod kątem zarysowań i innych uszkodzeń oraz wymianę elementu uszkodzonego. To ważne rozróżnienie: nowa dysza nie usunie blokady znajdującej się wcześniej na drodze filamentu.
Po zatorze sprawdź także elementy napędu filamentu w zakresie przewidzianym przez instrukcję urządzenia. Prusa zaleca po usunięciu blokady oczyszczenie rowków kół z pozostałości startego filamentu. Nie wkładaj odpadów do otwartego kanału PTFE i nie używaj przypadkowych narzędzi w miejscach, których producent nie wskazuje do czyszczenia.
Jeśli konstrukcja drukarki korzysta z wymiennego print core, zasada serwisowa może być inna niż w drukarce z klasycznie wymienianą dyszą. UltiMaker nie wspiera rozbierania print core ani samodzielnej wymiany samej dyszy w tym zespole. W takim przypadku wybór dotyczy czyszczenia metodą zalecaną przez producenta lub wymiany całego print core, a nie demontażu jego wnętrza.
Kiedy wymienić dyszę, a kiedy inny element
Wymianę dyszy rozważ wtedy, gdy procedura właściwa dla Twojej drukarki przewiduje taki serwis, czyszczenie nie przywraca prawidłowego przepływu albo element wymaga wymiany zgodnie z oceną producenta. Nie traktuj jej jednak jako uniwersalnego pierwszego kroku. Zator może znajdować się poza dyszą, a wymiana końcówki nie rozwiąże problemu z rurką PTFE, kanałem hotendu czy podawaniem filamentu.
Jeżeli podczas oględzin rurka PTFE jest zdeformowana, zakaleczona, przypalona lub uszkodzona w sposób opisany w instrukcji producenta, właściwym działaniem jest jej wymiana. Dotyczy to również rozwiązań, w których PTFE lub TFM jest elementem wewnętrznym głowicy: UltiMaker wskazuje wymianę takiego komponentu, gdy jest uszkodzony, przypalony albo odkształcony.
Dobieraj część zamienną dokładnie do konstrukcji drukarki. Różne rodziny urządzeń stosują inne rozwiązania: klasyczne dysze, zespoły hotendu lub zintegrowane print core. Nie zakładaj kompatybilności na podstawie podobnego wyglądu części. Szczególnie przy print core producent może nie wspierać wymiany samej dyszy.
Bezpieczny montaż i kontrola po naprawie
Prace przy głowicy wykonuj zgodnie z instrukcją danego modelu. Hotend i dysza mogą być gorące, dlatego nie dotykaj ich, gdy drukarka pracuje w wysokiej temperaturze. Jeśli procedura wymaga rozgrzania elementu, korzystaj wyłącznie z narzędzi oraz kolejności opisanych przez producenta.
Po ponownym montażu sprawdź, czy wszystkie elementy zostały założone zgodnie z procedurą dla urządzenia: rurka Bowdena lub PTFE, połączenia głowicy oraz układ podawania filamentu. Następnie załaduj materiał i oceń ciągłość ekstruzji przed rozpoczęciem długiego wydruku.
Po zmianie dyszy Prusa zaleca wykonanie co najmniej kalibracji pierwszej warstwy. Jeśli demontowany był i ponownie składany ekstruder lub hotend w modelach objętych taką procedurą, producent zaleca pełną kalibrację XYZ, a następnie kalibrację pierwszej warstwy. W innych drukarkach zastosuj dokładnie zakres kalibracji wskazany przez ich producenta.
Na końcu wykonaj krótki wydruk kontrolny. Jego celem nie jest pełna ocena wszystkich ustawień, lecz sprawdzenie, czy materiał wypływa równomiernie i czy pierwsza warstwa jest poprawna. Dopiero po pozytywnym wyniku wróć do właściwego projektu.
Jak ograniczać ryzyko kolejnej blokady
Najbardziej użyteczną praktyką jest reagowanie na pierwsze objawy niestabilnego przepływu, zamiast czekać na całkowite zatrzymanie ekstruzji. Pozwala to rozpocząć od mniej inwazyjnej diagnostyki, gdy filament wciąż można załadować i rozładować.
Dbaj o okresową konserwację toru filamentu zgodnie z instrukcją urządzenia. Po problemie z zatorem sprawdź elementy podające, rurkę prowadzącą i głowicę w zakresie przewidzianym przez producenta. W dokumentacji UltiMaker dla drukarek serii 2, 3 i S zaleca się upewnienie, że rozmiar dyszy wybrany w Cura odpowiada zainstalowanej dyszy lub print core.
Jeśli po udrożnieniu przepływu model nadal ma braki warstw albo zbyt cienkie linie, potraktuj blokadę i ustawienia procesu jako dwa osobne obszary diagnostyczne. Pomocne będą wtedy materiały o under-extrusion, kalibracji przepływu oraz testach kalibracyjnych.
Jak podjąć decyzję?
| Potrzeba | Na co zwrócić uwagę | Czego unikać |
|---|---|---|
| Filament można załadować i rozładować, ale wydruk ma szczeliny lub cienkie ścieżki | Nierówny wypływ, podwijanie filamentu przy dyszy, brakujące warstwy | Natychmiastowej wymiany dyszy bez sprawdzenia, czy problem nie jest częściową blokadą możliwą do oczyszczenia |
| Filament nie dociera do dyszy albo nie można go rozładować | Zator w hotendzie, stan rurki PTFE, elementy prowadzenia i podawania | Wymuszania ekstruzji oraz stosowania procedury cold pull, jeśli filament nie może dotrzeć do dyszy |
| Po zatorze występuje ścieranie filamentu przy napędzie | Pozostałości materiału w elementach podających, zgodnie z instrukcją modelu | Pozostawiania pyłu i resztek filamentu w mechanizmie podawania |
| Drukarka wykorzystuje zintegrowany print core | Procedurę czyszczenia i zasady wymiany zespołu określone przez producenta | Rozbierania print core lub montażu nieobsługiwanej dyszy |
Dobór do zastosowania
Częściowa blokada podczas drukowania
Jeśli filament można nadal załadować i rozładować, zacznij od procedury cold pull lub hot and cold pull przewidzianej dla danej drukarki. Po czyszczeniu sprawdź ciągłość wypływu przed kolejnym wydrukiem.
Brak wypływu i niemożliwe rozładowanie filamentu
Nie ograniczaj diagnozy do samej dyszy. Skorzystaj z procedury demontażu dla modelu, aby skontrolować hotend, rurkę PTFE i elementy prowadzące filament.
Drukarka z systemem print core
Postępuj według procedury czyszczenia producenta. Nie zakładaj, że print core można serwisować tak samo jak klasyczną dyszę gwintowaną.
Problem ustąpił po czyszczeniu, ale pierwsza warstwa jest nieprawidłowa
Wykonaj kalibrację wymaganą po pracach przy dyszy lub hotendzie, zaczynając od pierwszej warstwy, jeśli przewiduje ją instrukcja Twojej drukarki.
Checklista
- Przerwij druk, jeśli ekstruzja staje się nierówna lub ekstruder zaczyna klikać.
- Sprawdź, czy filament dochodzi do głowicy i czy wypływa z dyszy podczas ładowania.
- Ustal, czy filament można załadować oraz rozładować.
- Przy zachowanym przepływie wykonaj cold pull lub hot and cold pull zgodnie z instrukcją modelu.
- Jeśli filament nie przechodzi, skontroluj hotend i rurkę PTFE w zakresie przewidzianym przez producenta.
- Wymień uszkodzoną rurkę PTFE lub inny element wskazany podczas kontroli.
- Po usunięciu zatoru wyczyść elementy podawania, jeśli instrukcja urządzenia to zaleca.
- Po wymianie dyszy albo ponownym montażu przeprowadź wymaganą kalibrację i krótki wydruk kontrolny.
Przeczytaj także
- zatkana dysza
- checklista diagnostyczna FDM
- konserwacja drukarki 3D FDM
- kalibracja drukarki 3D FDM
- testy kalibracyjne
- problemy z PETG
Najczęściej zadawane pytania
Czy klikanie ekstrudera zawsze oznacza zatkaną dyszę?
Nie. Klikanie wskazuje na zwiększony opór podczas podawania filamentu, ale przeszkoda może znajdować się w dyszy, hotendzie, rurce PTFE albo w innym miejscu toru filamentu. Najpierw sprawdź, czy materiał można załadować, rozładować i równomiernie wytłoczyć.
Czy przy każdym zatorze trzeba wymieniać dyszę?
Nie. Przy częściowej blokadzie, gdy filament nadal przechodzi przez głowicę, dokumentacje producentów wskazują cold pull lub hot and cold pull jako metody czyszczenia. Wymiana dyszy nie pomoże, jeśli blokada znajduje się w rurce PTFE albo w innym elemencie hotendu.
Co zrobić po wymianie dyszy?
Sprawdź poprawność montażu według instrukcji dla swojej drukarki, załaduj filament i zweryfikuj stabilność wypływu. Po zmianie dyszy Prusa zaleca co najmniej kalibrację pierwszej warstwy. Po większym demontażu głowicy dany model może wymagać także dodatkowej kalibracji.
Czy można wymienić samą dyszę w print core UltiMaker?
W przypadku print core UltiMaker producent nie wspiera rozbierania tego zespołu ani wymiany samej dyszy. Zalecanym działaniem jest czyszczenie zgodną procedurą hot and cold pull albo wymiana kompletnego print core, jeśli jest to konieczne.
Źródła i metodologia
Materiał opracowano na podstawie wybranych źródeł pierwotnych i branżowych. Linki służą weryfikacji danych; redakcja porządkuje informacje według własnej struktury i kryteriów.