Under-extrusion i over-extrusion często wyglądają jak prosty błąd ustawienia flow, ale nie zawsze nim są. Zbyt mała ilość filamentu może wynikać z niedostatecznego podawania materiału lub ograniczenia przepływu w układzie hotendu. Z kolei nadmiar tworzywa może wymagać korekty extrusion multiplier, lecz dopiero po uporządkowaniu podstawowych ustawień i wykluczeniu problemów mechanicznych. Ten poradnik pokazuje kolejność diagnostyki oraz bezpieczny sposób kalibracji przepływu w druku FDM.
kalibracja flow – najważniejsze informacje
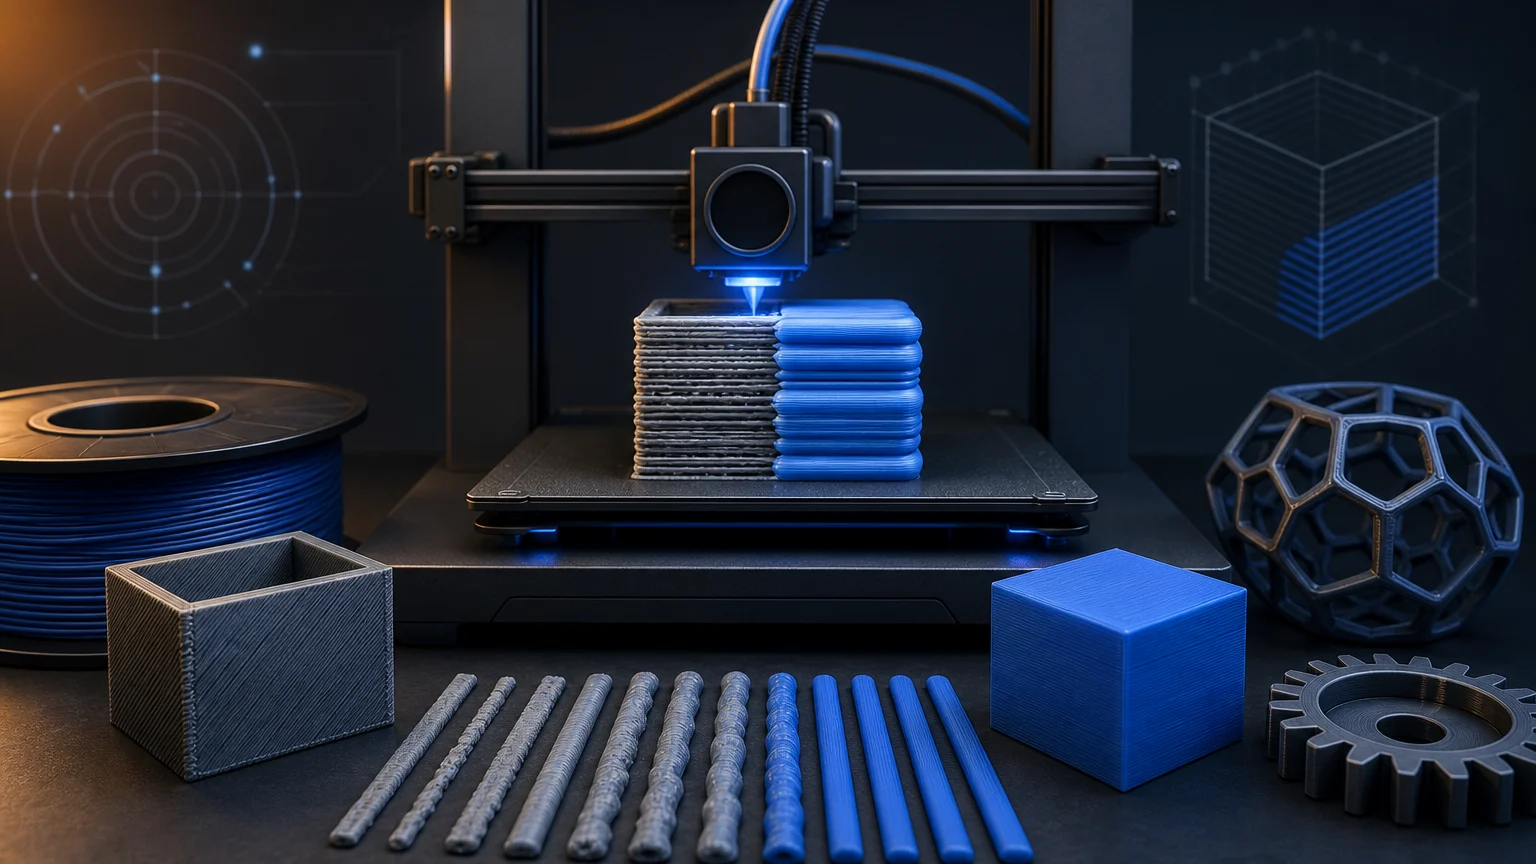
- Under-extrusion oznacza zbyt małą ilość materiału i może objawiać się szczelinami między liniami lub obrysami, natomiast over-extrusion pozostawia nadmiar tworzywa i nierówności na powierzchni.
- Nie używaj kalibracji flow jako pierwszej reakcji na każdy problem jakościowy. Najpierw sprawdź temperaturę, drożność dyszy, drogę filamentu oraz pracę ekstrudera.
- Kalibracja ilości podawanego filamentu i kalibracja flow to dwa oddzielne zadania. Najpierw należy potwierdzić, że ekstruder podaje zadaną długość materiału, a potem ustawiać przepływ dla konkretnego filamentu.
- Extrusion multiplier lub flow warto ustalać osobno dla używanego materiału, koloru, marki, a w razie potrzeby także dla konkretnej szpuli.
- Do regulacji stosuj małe zmiany i po każdej z nich wykonuj ponowny wydruk kontrolny. Oceniaj albo zmierzoną ściankę testową, albo jakość warstwy górnej.
Under-extrusion i over-extrusion: co oznaczają objawy
Under-extrusion to sytuacja, w której drukarka odkłada mniej materiału, niż przewiduje profil. W praktyce można zauważyć niewielkie szczeliny między liniami kolejnych warstw lub między obrysami. Przy niedużym odchyleniu problem bywa szczególnie widoczny na powierzchniach oraz w miejscach, gdzie linie powinny tworzyć jednolitą powłokę.
Over-extrusion jest odwrotnym przypadkiem: materiału wychodzi za dużo. Producent Prusa wskazuje między innymi na nagromadzenie tworzywa na warstwach górnych oraz ślady na dolnych powierzchniach. Górna warstwa może być nierówna, a nadmiar przy obrysach utrudnia uzyskanie równego styku dwóch drukowanych części.
Same symptomy nie przesądzają jeszcze o źródle problemu. Szczeliny w wydruku nie są automatycznie argumentem za podniesieniem flow, podobnie jak chropowata powierzchnia nie zawsze wymaga obniżenia tego parametru. Najpierw trzeba ustalić, czy drukarka rzeczywiście podaje materiał stabilnie i czy warunki druku są odpowiednie dla użytego filamentu.
Zacznij od diagnostyki, nie od mnożnika przepływu
Przed zmianą flow sprawdź ustawioną temperaturę dla aktualnego filamentu. Jest to podstawowy punkt kontrolny, ponieważ kalibracja przepływu powinna być wykonywana dla ustabilizowanego zestawu warunków: materiału, profilu i temperatury użytej podczas wydruku testowego.
Następnie oceń drożność dyszy i całej drogi materiału. Warto również sprawdzić, czy filament porusza się bez widocznych przeszkód od szpuli do ekstrudera oraz czy mechanizm podawania ma prawidłowy kontakt z filamentem. Jeżeli materiał jest podawany niestabilnie albo układ ogranicza jego przepływ, zmiana mnożnika w slicerze może jedynie zamaskować objaw w jednym teście.
Kolejny krok to weryfikacja kalibracji ekstrudera. W drukarkach i firmware, które pozwalają regulować parametr odpowiadający za ilość ruchu ekstrudera, porównuje się zadaną długość wysuwanego filamentu z długością rzeczywiście podaną. Dopiero gdy ten etap jest potwierdzony, można przejść do strojenia flow dla konkretnego materiału.
Taka kolejność oddziela dwa różne zagadnienia. Kalibracja ekstrudera dotyczy tego, czy mechanizm realizuje polecenie podania filamentu. Kalibracja flow lub extrusion multiplier dotyczy końcowego dostrojenia ilości materiału w procesie drukowania. Nie należy zastępować pierwszego etapu drugim.
Flow, extrusion multiplier i ustawienie w trakcie wydruku
Nazwy parametrów zależą od oprogramowania. W PrusaSlicer używa się określenia extrusion multiplier, a w innych środowiskach spotkasz flow lub flow rate. W praktyce są to ustawienia służące do regulacji ilości ekstruzji. Warto jednak sprawdzić, gdzie jest zapisany parametr, ponieważ ustawienie w slicerze i regulacja flow w firmware mogą funkcjonować niezależnie.
W profilach, w których wartość 1 oznacza poziom bazowy, wartość 0,95 odpowiada 95 procentom, a 1,05 — 105 procentom. Zmiana wykonana podczas wydruku może być pomocna do obserwacji reakcji modelu, ale docelową wartość dla filamentu należy zapisać w odpowiednim profilu, aby kolejne wydruki korzystały z tych samych ustawień.
Prusa zaznacza, że właściwy extrusion multiplier może różnić się między typami materiałów, kolorami, a nawet szpulami. Z tego powodu nie warto traktować pojedynczej wartości jako uniwersalnej kalibracji całej drukarki. Rozsądniej przypisać wynik do konkretnego filamentu i wrócić do weryfikacji po zmianie materiału, producenta albo koloru.
Metoda pomiaru ścianki: kiedy i jak jej użyć
Metoda pomiarowa opiera się na wydruku cienkościennego modelu testowego i porównaniu zmierzonej grubości ścianki z szerokością ekstruzji ustawioną w profilu. W procedurze Prusa dla dyszy 0,4 mm stosowana jest szerokość ekstruzji 0,45 mm. Tę wartość należy traktować jako przykład dla wskazanego profilu, a nie jako uniwersalny cel dla każdej dyszy, wysokości warstwy i konfiguracji.
Do pomiaru wykonaj kilka odczytów w środkowej części każdej ścianki i wylicz średnią. Następnie podziel ustawioną szerokość ekstruzji przez średnią zmierzoną grubość ścianki. Otrzymany wynik służy do ustalenia nowego extrusion multiplier. Po zapisaniu zmiany ponownie drukuje się model i w razie potrzeby powtarza pomiary.
Ta metoda wymaga narzędzia pomiarowego o odpowiedniej dokładności. Pojedyncza ścianka jest cienka, dlatego niewiarygodny odczyt może prowadzić do błędnej korekty. Jeżeli nie masz pewności co do pomiaru, praktyczniejsza może być ocena warstwy górnej.
Metoda wizualna: ocena top layer bez obliczeń
Metoda wizualna polega na wydruku modelu kontrolnego i ocenie jego górnej powierzchni. Szukaj równych linii, jednolitej powierzchni oraz braku wyraźnego nagromadzenia materiału przy obrysach. Powierzchnię można ocenić wzrokiem i delikatnie dotykiem, bez zastępowania tej procedury pomiarem wymiarów całego modelu.
Jeżeli na górnej warstwie pozostaje nadmiar tworzywa przy obrysach, zmniejsz extrusion multiplier. Jeżeli pomiędzy liniami widać szczeliny, zwiększ go. Prusa zaleca wykonywanie korekt małymi krokami, rzędu 1–2 procent, a następnie ponowne wydrukowanie próbki.
Metoda wizualna jest użyteczna, gdy celem jest uzyskanie równej, estetycznej warstwy górnej. Nie zwalnia jednak z wcześniejszej kontroli podawania filamentu. Gdy problem wynika z niestabilnej pracy ekstrudera albo ograniczenia w hotendzie, wynik może być niepowtarzalny i nie nadaje się do zapisania jako stały profil materiału.
Jak prowadzić kalibrację, aby wynik dało się powtórzyć
Do testu użyj jednego filamentu i nie zmieniaj w trakcie serii najważniejszych warunków profilu. Nie mieszaj jednocześnie korekty temperatury, przepływu i ustawień mechanizmu ekstrudera. W przeciwnym razie po udanym wydruku trudno będzie ustalić, która zmiana rzeczywiście odpowiada za rezultat.
Zapisz punkt wyjścia, każdą wprowadzoną wartość i rezultat kolejnej próbki. Wystarczy prosta notatka zawierająca nazwę materiału, kolor, ustawioną temperaturę, aktualny flow oraz obserwację powierzchni lub wynik pomiaru. Dzięki temu można wrócić do wartości bazowej, jeśli nowa korekta pogorszy efekt.
Redakcyjna rekomendacja: traktuj profil przepływu jako ustawienie materiałowe, a nie jako sposób na doraźne ratowanie każdego nieudanego wydruku. Taka organizacja ustawień ułatwia porównywanie wyników i ogranicza przypadkowe przenoszenie korekt między różnymi szpulami.
Jak podjąć decyzję?
| Potrzeba | Na co zwrócić uwagę | Czego unikać |
|---|---|---|
| Widoczne szczeliny między liniami lub obrysami | Temperaturę dla materiału, drożność dyszy, swobodę prowadzenia filamentu, pracę ekstrudera i rzeczywistą ilość podawanego materiału. | Natychmiastowego zwiększania flow bez sprawdzenia podawania filamentu. |
| Nadmiar tworzywa i nierówności na warstwie górnej | Nagromadzenie materiału przy obrysach oraz powtarzalność objawu na wydruku testowym. | Zmiany kilku parametrów naraz, które uniemożliwią ocenę wyniku. |
| Kalibracja nowej szpuli | Stałe warunki testu i osobny profil lub zapis ustawienia dla używanego filamentu. | Przenoszenia wyniku automatycznie na inne materiały, kolory lub marki. |
| Wynik pomiaru cienkiej ścianki | Kilka pomiarów wykonanych w środkowej części ścianek oraz właściwą szerokość ekstruzji z profilu. | Stosowania przykładowej szerokości ekstruzji z innego profilu jako wartości uniwersalnej. |
Dobór do zastosowania
Szczeliny są widoczne od początku wydruku, a ilość materiału wygląda na niestabilną
Przerwij strojenie flow i wróć do diagnostyki podawania filamentu, ekstrudera oraz drożności układu. Dopiero po usunięciu niestabilności wykonaj próbę kalibracyjną.
Wydruk jest kompletny, ale top layer ma zgrubienia przy obrysach
Wykonaj test wizualny i zmniejsz extrusion multiplier małym krokiem. Następnie wydrukuj ponownie ten sam model kontrolny i porównaj powierzchnię.
Zmieniłeś markę, kolor albo szpulę filamentu
Potraktuj poprzedni wynik flow jako punkt odniesienia, nie jako gwarantowaną wartość. W razie widocznej różnicy wykonaj ponowną kalibrację dla nowego materiału.
Chcesz ustawić przepływ na podstawie pomiaru
Użyj modelu cienkościennego zgodnego z własnym profilem, wykonaj kilka pomiarów i porównaj średnią z ustawioną szerokością ekstruzji. Po zmianie parametru zawsze zweryfikuj wynik kolejnym wydrukiem.
Checklista
- Sprawdź, czy używasz właściwego profilu materiału i temperatury dla bieżącego testu.
- Zweryfikuj drożność dyszy oraz drogę filamentu od szpuli do ekstrudera.
- Oceń pracę ekstrudera i potwierdź, że podaje zadaną ilość filamentu.
- Wykonaj kalibrację flow dopiero po zakończeniu kontroli mechanicznego podawania.
- Wybierz jedną metodę: pomiarową dla cienkiej ścianki albo wizualną dla warstwy górnej.
- Zmieniając flow lub extrusion multiplier, stosuj małe kroki.
- Po każdej zmianie wydrukuj nową próbkę w tych samych warunkach.
- Zapisz wynik osobno dla konkretnego filamentu, koloru i używanego profilu.
Przeczytaj także
- flow i extrusion multiplier
- problemy z drukiem 3D FDM
- kalibracja drukarki 3D FDM
- testy kalibracyjne
- OrcaSlicer
Najczęściej zadawane pytania
Czy under-extrusion zawsze naprawia się przez zwiększenie flow?
Nie. Najpierw sprawdź temperaturę, drożność dyszy, prowadzenie filamentu, pracę ekstrudera oraz poprawność ilości podawanego materiału. Flow koryguje się dopiero wtedy, gdy podstawowe warunki podawania są potwierdzone.
Czy jedna wartość flow pasuje do wszystkich filamentów?
Nie należy tego zakładać. Wartość może różnić się zależnie od typu materiału, jego koloru, marki, a także między szpulami. Wynik kalibracji warto zapisać dla konkretnego filamentu.
Czy flow i extrusion multiplier to to samo?
To nazwy ustawień używanych do regulacji ilości ekstruzji. Zależnie od programu lub firmware mogą być zapisane w różnych miejscach. Ustawienie w slicerze i regulacja w firmware mogą działać niezależnie.
O ile zmieniać extrusion multiplier podczas testu wizualnego?
W procedurze wizualnej zalecane są małe korekty, zwykle o 1–2 procent, po których wykonuje się kolejny wydruk kontrolny.
Źródła i metodologia
Materiał opracowano na podstawie wybranych źródeł pierwotnych i branżowych. Linki służą weryfikacji danych; redakcja porządkuje informacje według własnej struktury i kryteriów.