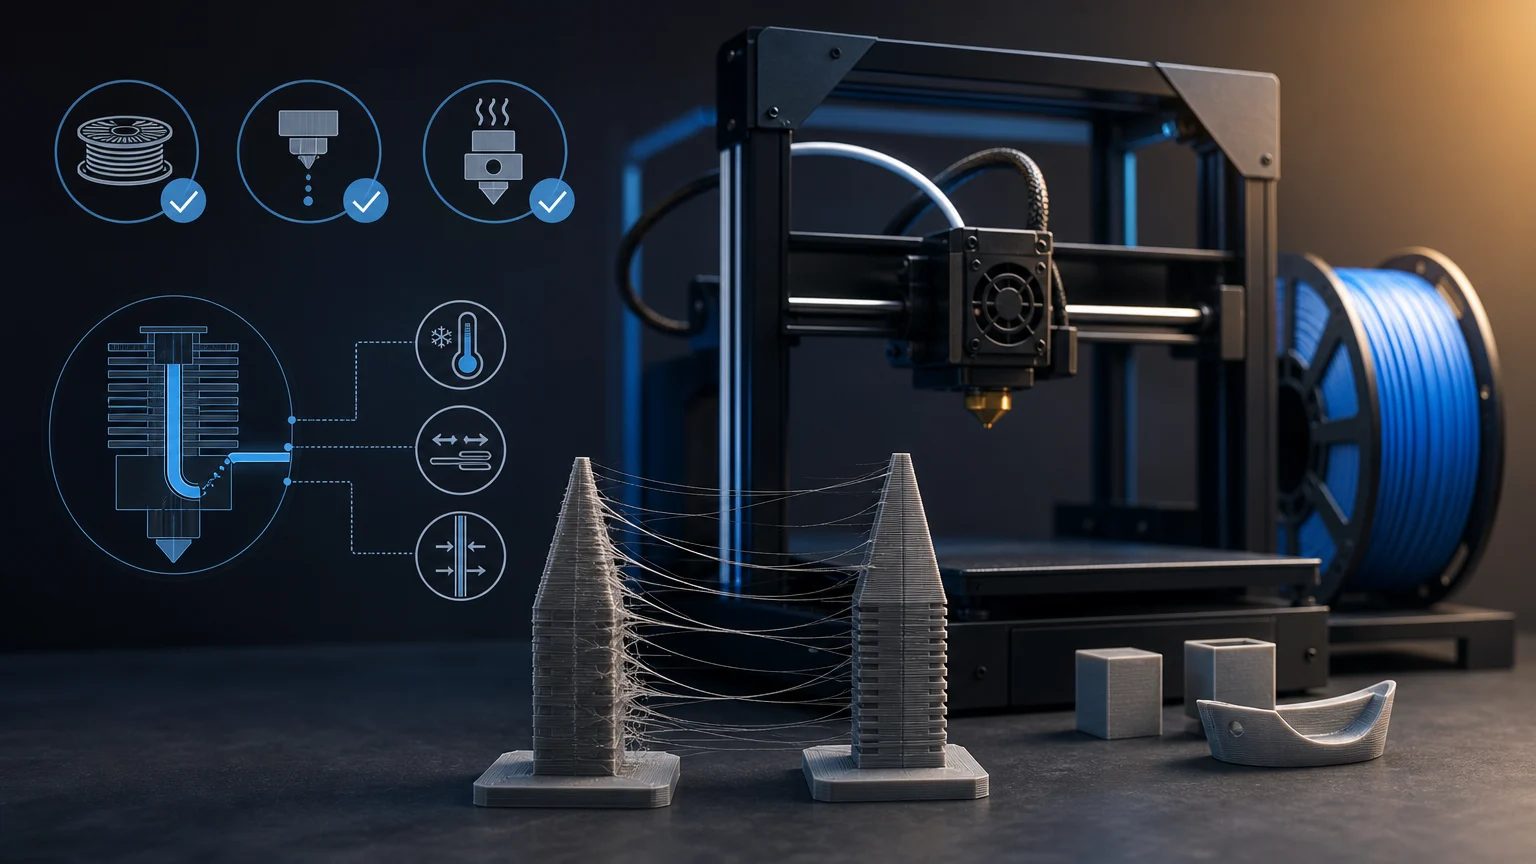
Cienkie włókna rozciągnięte między detalami modelu to typowy problem druku FDM, znany jako nitkowanie, stringing lub oozing. Nie oznacza automatycznie awarii drukarki. Zwykle jest skutkiem połączenia zbyt płynnego materiału, niedopasowanej retrakcji, wilgoci w filamencie albo problemu z dyszą i hotendem. Kluczem jest zmienianie jednego czynnika naraz oraz ocena wyniku na krótkim, powtarzalnym teście.
nitkowanie w druku 3D – najważniejsze informacje
- Nitkowanie powstaje, gdy stopiony filament nadal wydostaje się z dyszy podczas przejazdu głowicy między oddzielnymi fragmentami modelu.
- Przed zmianą parametrów sprawdź filament, dyszę i hotend, a następnie testuj ustawienia retrakcji oraz temperatury pojedynczo.
- Temperaturę dyszy warto obniżać stopniowo, małymi krokami, ponieważ zbyt wysoka sprzyja swobodnemu wypływowi tworzywa.
- Retrakcję należy kalibrować dla konkretnej drukarki, ekstrudera i materiału; zbyt duża może wywołać niedo-ekstruzję lub zator.
- Praktyczna diagnostyka może obejmować kontrolę materiału i dyszy, test retrakcji, korektę temperatury oraz optymalizację przejazdów; zmieniaj jeden parametr naraz.
Czym jest nitkowanie i skąd bierze się podczas przejazdów?
Podczas drukowania obrysu lub wypełnienia dysza podaje stopiony filament pod ciśnieniem. Gdy głowica kończy pracę w jednym miejscu i przemieszcza się do kolejnego, materiał może przez chwilę nadal wypływać. Jeśli przejazd przebiega przez pustą przestrzeń, cienka nić zostaje rozciągnięta pomiędzy punktami modelu. To właśnie nitkowanie.
Pojedyncze, bardzo delikatne włókna nie zawsze świadczą o źle przygotowanym profilu. W druku z wielu oddzielnych wysp, drobnych wypustek, podpór lub elementów ustawionych obok siebie liczba przejazdów rośnie, więc rośnie też ryzyko pozostawienia nitek. Problem staje się istotny, gdy włókna tworzą gęstą pajęczynę, przyklejają się do powierzchni albo pogarszają wygląd i wymiarowość detalu.
W praktyce należy rozróżnić nitkowanie od smug powodowanych przez materiał przyklejony do zewnętrznej części dyszy. Jeśli dysza zbiera tworzywo, może przeciągać je po modelu niezależnie od tego, czy sama retrakcja działa poprawnie. Dlatego diagnostyka nie powinna zaczynać się wyłącznie od zwiększania cofania filamentu.
Najczęstsze przyczyny nitkowania
Częstą przyczyną nitkowania jest zbyt wysoka temperatura dyszy, zwłaszcza w połączeniu z nieprawidłową retrakcją. Materiał staje się wtedy rzadszy i łatwiej wypływa pod wpływem pozostałego ciśnienia w układzie podawania. Temperatura wpływa również na lepkość, dlatego niewielka korekta może wyraźnie zmniejszyć liczbę włókien bez radykalnej zmiany innych parametrów.
Drugim częstym źródłem problemu jest nieprawidłowo ustawiona retrakcja. Jej zadaniem jest krótkie cofnięcie filamentu przed przejazdem, aby ograniczyć ciśnienie w dyszy. Znaczenie ma zarówno długość cofnięcia, jak i jego prędkość, minimalna długość przejazdu aktywująca retrakcję oraz sposób ponownego podania materiału. Warto pamiętać, że parametr odpowiedni dla jednej konstrukcji podawania nie musi działać na innej.
Wilgotny filament również sprzyja nitkowaniu. Tworzywa różnią się podatnością na pobieranie wilgoci z powietrza, czyli higroskopijnością. Szczególnej uwagi wymagają zwykle materiały elastyczne, PVA oraz poliamidy, ale problem może dotyczyć także innych filamentów przechowywanych w niekorzystnych warunkach. Objawami bywają nitki, nierówna powierzchnia, trzaski podczas ekstruzji i niestabilny wypływ materiału.
Przyczyną mechaniczną może być zabrudzona dysza, resztki wcześniejszego materiału na jej zewnętrznej powierzchni albo nieprawidłowo zmontowany hotend. Jeżeli tworzywo wycieka ponad blokiem grzejnym lub gromadzi się na dyszy, regulacja slicera nie usunie źródła problemu. Należy wtedy przerwać strojenie profilu i najpierw skontrolować elementy sprzętowe.
Od czego zacząć: diagnostyka w dobrej kolejności
Najmniej efektywne podejście polega na przypadkowej zmianie temperatury, prędkości i retrakcji jednocześnie. Po takim teście trudno ocenić, co poprawiło wydruk, a co wprowadziło nowe ryzyko. Lepiej przyjąć kolejność od prostych kontroli do parametrów wymagających kalibracji.
Na początek obejrzyj szpulę i powierzchnię drukowanego modelu. Jeżeli filament długo leżał na otwartym powietrzu, ma objawy zawilgocenia albo wcześniejsze wydruki także były niestabilne, zacznij od suszenia filamentu zgodnie z zaleceniami producenta danego tworzywa. Nie zakładaj, że nowo otwarta szpula jest zawsze idealnie sucha.
Następnie rozgrzej drukarkę w bezpieczny sposób i sprawdź, czy na zewnętrznej części dyszy nie ma zwęglonych pozostałości, kropli tworzywa lub nagaru. Oczyść dyszę odpowiednimi narzędziami, zachowując ostrożność przy gorących elementach. Jeśli zauważysz wyciek w okolicy połączeń hotendu, nierówne osadzenie części albo ślady tworzywa nad blokiem grzejnym, sprawdź poprawność montażu przed dalszym drukowaniem.
Dopiero po tych krokach przejdź do profilu materiału i drukarki. Zachowaj aktualne ustawienia jako punkt odniesienia. Wykonaj ten sam model testowy po każdej zmianie, najlepiej zawierający dwa lub więcej smukłych elementów rozdzielonych pustą przestrzenią. Dzięki temu porównasz ilość nitek, jakość ścianek oraz ewentualne braki materiału po retrakcji.
Temperatura dyszy: jak korygować ją bez pogorszenia druku
Jeśli druk jest poprawnie sklejony, a głównym defektem są nitki, obniżaj temperaturę dyszy małymi krokami. Praktycznym punktem wyjścia jest korekta o 5°C, a następnie wydruk tego samego testu. Producent dokumentacji Prusa wskazuje zakres prób 5–10°C przy ograniczaniu stringingu, jednak właściwy wynik zależy od konkretnego filamentu, prędkości, dyszy i konstrukcji hotendu.
Nie schodź z temperaturą wyłącznie po to, aby pozbyć się ostatnich włókien. Zbyt niska wartość może pogorszyć łączenie warstw, zmniejszyć stabilność przepływu i doprowadzić do niedo-ekstruzji. Oceń więc cały detal: powierzchnie, ostrość narożników, jednolitość ścian oraz wytrzymałość połączeń, jeśli część ma pełnić funkcję użytkową.
Temperatura i prędkość druku działają razem. Im szybciej drukarka ma przetłoczyć materiał, tym większe są wymagania dotyczące jego płynności. Jeżeli po obniżeniu temperatury pojawiają się oznaki niestabilnej ekstruzji, zamiast natychmiast wracać do wysokiej temperatury rozważ także umiarkowane ograniczenie prędkości w profilu. Zmianę wykonuj świadomie i testuj osobno.
Retrakcja: długość, prędkość i granice bezpiecznej regulacji
Retrakcja nie jest uniwersalnym numerem, który można skopiować między drukarkami. Układ direct drive ma krótszą drogę filamentu między mechanizmem podającym a strefą topienia niż ekstruder Bowden, dlatego zwykle reaguje na inne długości cofania. Różnice wynikają też z podatności materiału na ściskanie i rozciąganie.
Kalibrację rozpocznij od wartości bazowej z profilu dostarczonego dla drukarki i filamentu. Następnie wykonaj serię testów, zmieniając pojedynczy parametr w niewielkim zakresie. Celem nie jest maksymalna retrakcja, lecz najkrótsza wartość, która zapewnia najmniejsze nitkowanie przy zachowaniu stabilnego początku kolejnych ścieżek. To ogranicza niepotrzebne ruchy filamentu i ryzyko problemów z podawaniem.
Zbyt mała długość retrakcji często pozostawia nitki, lecz zbyt duża nie jest rozwiązaniem. Cofanie materiału zbyt daleko lub zbyt agresywnie może prowadzić do opóźnionego wznowienia wypływu, ubytków na początku ścianek, ścierania filamentu przez koło napędowe lub problemów z podawaniem. Podobnie zbyt wysoka prędkość retrakcji może przekroczyć możliwości mechanizmu podawania.
W slicerze znaczenie mają też ustawienia towarzyszące. Włączona retrakcja przy zmianie warstwy może ograniczyć nitki w tym momencie druku. Funkcja wipe pomaga zmniejszyć nadmiar materiału, gdy dysza wykonuje ruch po kończonej ścieżce. Ustawienie ograniczające przejazdy przez obrysy zmniejsza widoczność ewentualnego wycieku, a optymalizacja trasy przejazdów może redukować liczbę sytuacji, w których nić zostanie rozciągnięta nad otwartą przestrzenią.
Przejazdy, Z-hop i układ modeli na stole
Nawet dobrze dobrana retrakcja nie eliminuje fizyki przejazdów. Każdy długi ruch jałowy daje czas na wypływ resztkowy, dlatego warto przeanalizować trasę głowicy w podglądzie slicera. Jeżeli przejazdy często przecinają otwarte wnętrza lub zewnętrzne powierzchnie, przydatne są funkcje minimalizujące przekraczanie obrysów.
Z-hop, czyli podniesienie osi Z na czas przejazdu, przede wszystkim chroni model przed zahaczeniem dyszą. Może jednak wpływać na czas ruchu i zachowanie nitek. Niższa wartość podnoszenia może ograniczyć stringing, ale całkowite wyłączenie tej funkcji nie zawsze jest bezpieczne dla wysokich, cienkich lub odkształcających się elementów. Priorytetem pozostaje brak kolizji z wydrukiem.
Jeśli drukujesz wiele niewielkich części jednocześnie, oceń, czy korzystniejszy będzie inny układ na stole albo druk sekwencyjny. Drukowanie pojedynczych obiektów po kolei może ograniczyć nitki rozciągane między nimi, ale wymaga sprawdzenia bezpiecznej przestrzeni dla ruchu głowicy. Nie należy go włączać bez kontroli ostrzeżeń slicera i geometrii części.
Materiały trudniejsze w strojeniu
PETG często tworzy bardziej widoczne nitki niż PLA, ponieważ w stanie stopionym łatwo rozciąga się na cienkie włókna. Nie oznacza to, że należy stosować ekstremalną retrakcję. W pierwszej kolejności warto dopilnować suchości materiału, rozsądnej temperatury i czystości dyszy, a potem dopracować parametry cofania na prostym teście.
TPU i inne filamenty elastyczne wymagają cierpliwości. Materiał może rozciągać się podczas cofania i inaczej reagować na szybkie ruchy ekstrudera, dlatego ustawienia skuteczne dla sztywnego PLA bywają nieadekwatne. Preferuj niewielkie, kontrolowane zmiany i obserwuj, czy po retrakcji nie występują przerwy w ekstruzji.
PVA oraz poliamidy są szczególnie wrażliwe na warunki przechowywania. W ich przypadku nitkowanie może być sygnałem, że problem materiałowy dominuje nad ustawieniami slicera. Jeżeli po zmianie retrakcji rezultat jest chaotyczny lub niestabilny, wróć do kontroli wilgoci zamiast dalej zwiększać wartości cofania.
Jak podjąć decyzję?
| Potrzeba | Na co zwrócić uwagę | Czego unikać |
|---|---|---|
| Cienkie nitki, ale ściany modelu są równe | Temperatura dyszy ustawiona zbyt wysoko lub zbyt długa trasa przejazdów | Jednoczesnej zmiany temperatury, retrakcji i prędkości |
| Nitki oraz trzaski, nierówna powierzchnia lub niestabilny wypływ | Wilgotny filament i konieczność jego prawidłowego wysuszenia | Dalszego zwiększania retrakcji przed sprawdzeniem materiału |
| Krople i smugi zaczepiają się o model | Resztki tworzywa na zewnętrznej części dyszy | Kalibracji slicera bez wcześniejszego czyszczenia dyszy |
| Po zwiększeniu retrakcji pojawiają się przerwy w ścianach | Zbyt dużą długość lub prędkość cofania | Kolejnego zwiększania wartości retrakcji |
| Materiał wycieka przy bloku grzejnym lub ponad dyszą | Nieszczelność albo błąd montażu hotendu | Dalszego drukowania i maskowania problemu ustawieniami |
Dobór do zastosowania
PLA, drukarka z ekstruderem direct drive, pojedyncze nitki między dwoma wieżami testowymi
Najpierw sprawdź czystość dyszy, potem obniż temperaturę małym krokiem. Jeśli problem pozostaje, wykonaj serię testów retrakcji wokół ustawienia bazowego dla danego profilu.
PETG, gęsta pajęczyna na wielu detalach i filament przechowywany poza szczelnym pojemnikiem
Najpierw potraktuj wilgoć jako główną hipotezę i przygotuj materiał ponownie. Dopiero po tym oceniaj temperaturę oraz retrakcję, ponieważ strojenie mokrej szpuli daje mylące wyniki.
TPU, nitki oraz okresowe braki materiału po ruchach jałowych
Nie zwiększaj gwałtownie retrakcji. Testuj małe korekty, obserwując zarówno włókna, jak i początek kolejnych ścieżek. Elastyczny materiał może reagować na cofanie inaczej niż PLA.
Drukarka z ekstruderem Bowden, nitki głównie przy przejazdach między wieloma małymi częściami
Kalibruj retrakcję pod konkretny układ Bowden, a dodatkowo przeanalizuj trasę przejazdów i rozmieszczenie modeli. Ograniczenie długich ruchów nad pustą przestrzenią może pomóc bez ekstremalnych ustawień.
Nitki łączą się z grubymi kroplami, a na dyszy widać nagromadzone tworzywo
Wstrzymaj strojenie slicera, oczyść dyszę i sprawdź hotend. Po usunięciu problemu mechanicznego wróć do testu bazowego, ponieważ wcześniejsze wyniki nie będą miarodajne.
Checklista
- Zapisz używany profil i wykonaj zdjęcie lub zachowaj wydruk referencyjny przed zmianami.
- Sprawdź, czy problem pojawia się na jednej szpuli, czy na wszystkich używanych materiałach.
- Oceń filament pod kątem zawilgocenia i w razie potrzeby wysusz go zgodnie z zaleceniami producenta.
- Oczyść zewnętrzną powierzchnię rozgrzanej dyszy, stosując bezpieczne narzędzia i procedury.
- Sprawdź hotend pod kątem wycieków, luźnych połączeń i śladów tworzywa poza dyszą.
- Wydrukuj powtarzalny test z oddzielonymi elementami, używając aktualnych ustawień bazowych.
- Obniż temperaturę o mały krok i porównaj nitkowanie oraz jakość całego modelu.
- Wykonaj test retrakcji, zmieniając jedną wartość naraz.
- Wybierz najkrótszą retrakcję, która ogranicza nitki bez ubytków materiału po przejazdach.
- Włącz lub sprawdź wipe, retrakcję przy zmianie warstwy oraz funkcje ograniczające przejazdy przez obrysy.
Przeczytaj także
Najczęściej zadawane pytania
Czy retrakcja zawsze usuwa nitkowanie?
Nie. Retrakcja ogranicza wypływ tworzywa podczas przejazdu, ale nie naprawi wilgotnego filamentu, zabrudzonej dyszy, wycieku z hotendu ani zbyt wysokiej temperatury. Najlepiej traktować ją jako jeden z elementów procesu diagnostycznego.
Czy większa retrakcja oznacza mniej nitek?
Tylko do pewnego momentu. Zbyt duża retrakcja może powodować niedo-ekstruzję po przejeździe, ścieranie filamentu lub problemy z przepływem. Szukaj najkrótszego ustawienia, które daje czysty wynik bez skutków ubocznych.
Jak rozpoznać, że przyczyną jest wilgotny filament?
Podejrzenie jest uzasadnione, gdy oprócz nitek pojawiają się trzaski podczas drukowania, nierówny wypływ, chropowata powierzchnia albo pogorszenie wyników po dłuższym przechowywaniu otwartej szpuli. Potwierdzeniem jest porównanie wydruku po prawidłowym wysuszeniu materiału.
Czy można po prostu usunąć nitki po wydruku?
Tak, delikatne włókna można usuwać mechanicznie, a ostrożnie użyte ciepłe powietrze może je stopić. Jest to jednak wykończenie gotowej części, nie naprawa przyczyny. Zbyt długie ogrzewanie może zdeformować powierzchnię modelu.
Źródła i metodologia
Materiał opracowano na podstawie wybranych źródeł pierwotnych i branżowych. Linki służą weryfikacji danych; redakcja porządkuje informacje według własnej struktury i kryteriów.
- Stringing and oozing — Prusa Knowledge Base
- Suszenie filamentu — Prusa Knowledge Base
- Retraction — OrcaSlicer Wiki
- Retraction test — OrcaSlicer Wiki
Przeczytaj także: Druk 3D nie wychodzi — podstawowa checklista diagnostyczna FDM