Poziomowanie stołu drukarki 3D FDM jest podstawą powtarzalnej pierwszej warstwy, ale samo określenie bywa używane dla kilku różnych ustawień. Tramming wyrównuje geometrię układu, Z-offset ustala odległość dyszy od powierzchni, a mesh leveling tworzy mapę wysokości stołu. Dopiero właściwa kolejność tych działań pozwala sensownie ocenić, czy problem wynika z ustawień, pomiaru czy mechaniki drukarki.
poziomowanie stołu 3D – najważniejsze informacje
- Poziomowanie stołu to nie jedna czynność: obejmuje mechaniczne wyrównanie geometrii, ustawienie Z-offsetu i ewentualny pomiar siatki wysokości.
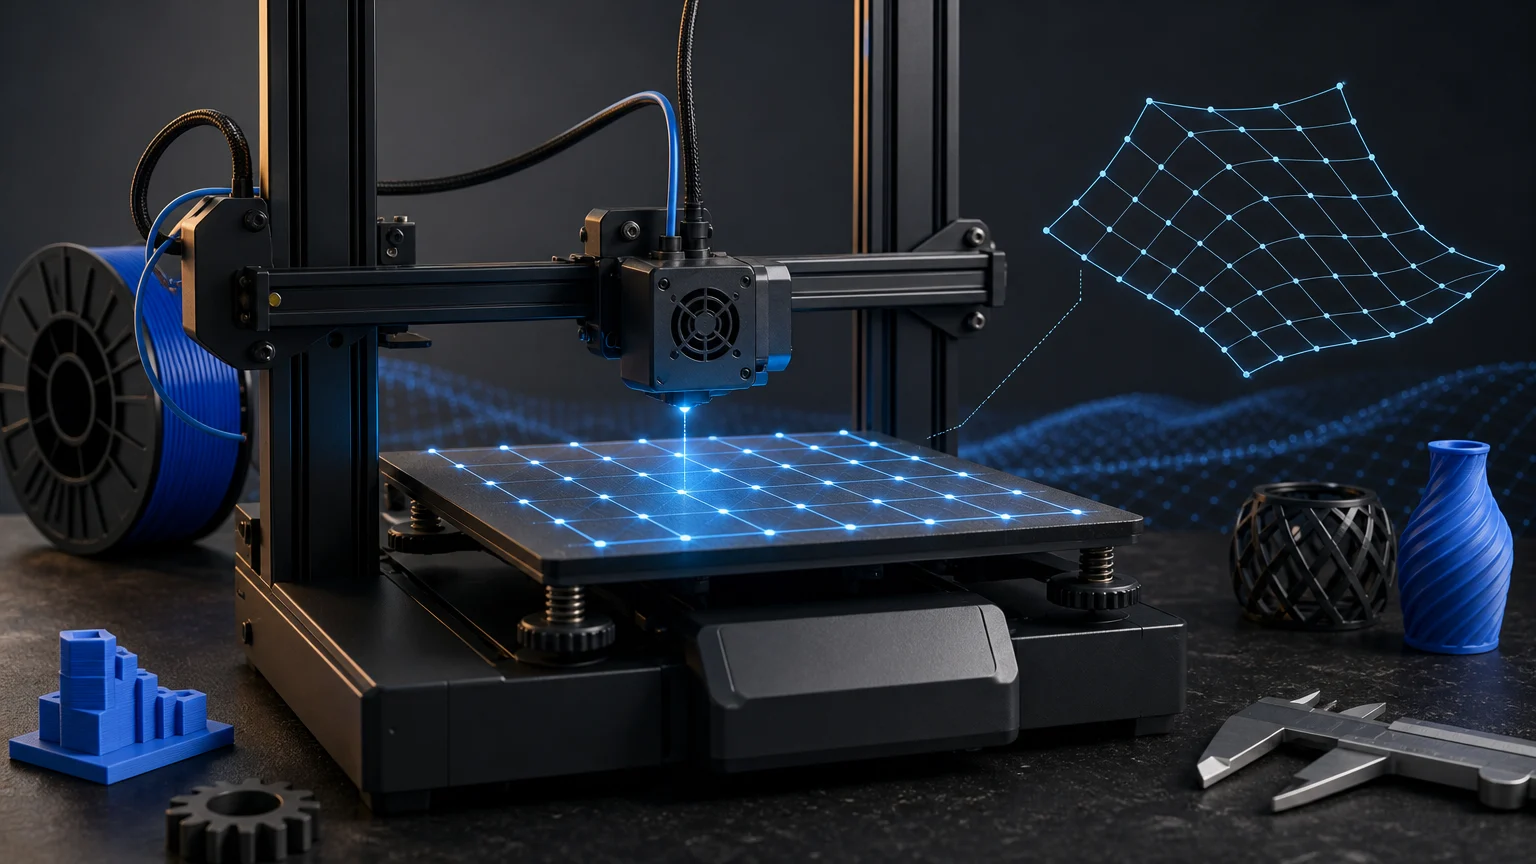
- Mesh leveling zapisuje różnice wysokości w wielu punktach powierzchni i pozwala firmware kompensować je podczas druku.
- Automatyczny pomiar siatki nie zastępuje kontroli mechaniki, czystości dyszy ani poprawnego Z-offsetu.
- Gdy pierwsza warstwa wygląda podobnie źle na całej powierzchni, najpierw sprawdź Z-offset. Gdy różnice zależą od miejsca na stole, rozpocznij od trammingu, sondy i ponownego pomiaru mesh.
- W Marlin, jeżeli dane poziomowania mają przetrwać wyłączenie drukarki, zapisz je do EEPROM, o ile funkcja EEPROM jest włączona; po homingu G28 sprawdź, czy kompensacja siatki jest aktywna.
Poziomowanie stołu: trzy ustawienia, które warto rozdzielić
W praktyce pod hasłem poziomowanie stołu kryją się trzy odrębne elementy kalibracji. Pierwszym jest tramming, czyli mechaniczne wyrównanie położenia stołu albo płaszczyzny ruchu dyszy. W drukarkach z regulowanym stołem wykonuje się go zwykle przez korektę punktów mocowania. Celem jest uzyskanie możliwie zbliżonej geometrii przed uruchomieniem kompensacji programowej.
Drugim ustawieniem jest Z-offset. Definiuje on położenie robocze dyszy względem powierzchni po wykonaniu bazowania osi. To właśnie ten parametr ma kluczowe znaczenie, gdy pierwsza warstwa na całym stole jest konsekwentnie zbyt mocno dociskana albo zbyt słabo łączona z powierzchnią.
Trzeci element to mesh leveling, nazywany też siatkowym poziomowaniem stołu. Drukarka mierzy wysokość powierzchni w wielu punktach i zapisuje wynik jako mapę. Podczas druku firmware wykorzystuje tę mapę do kompensacji lokalnych różnic wysokości. Mesh nie jest jednak zamiennikiem ani dla trammingu, ani dla ustawienia Z-offsetu.
Co robi mesh leveling, a czego nie naprawi
Mesh leveling jest przydatny wtedy, gdy powierzchnia stołu ma lokalne różnice wysokości, których nie da się usunąć samym wyrównaniem mechanicznym. System pomiarowy może działać ręcznie lub z użyciem sondy, zależnie od konstrukcji drukarki i konfiguracji firmware.
W Marlin dostępne są różne rozwiązania poziomowania. Ręczny Mesh Bed Leveling polega na ustawianiu punktów siatki przez użytkownika, natomiast automatyczne poziomowanie korzysta z pomiarów wykonywanych przez sondę. Polecenie G29 służy do procedur związanych z poziomowaniem, ale jego dokładne zachowanie zależy od funkcji włączonych w danej kompilacji firmware.
Mapa mesh opisuje stan zmierzony w konkretnych warunkach. Nie należy oczekiwać, że rozwiąże problem zabrudzonej końcówki dyszy, luźnego mocowania stołu, niestabilnej bramy lub błędnego działania sondy. Jeżeli baza mechaniczna albo warunki pomiaru są nieprawidłowe, nowa mapa może jedynie odtworzyć ten nieprawidłowy stan.
W drukarkach Prusa mesh bed leveling jest wykonywany przed wydrukiem w celu pomiaru powierzchni w wielu punktach. To przykład automatycznej procedury, która ogranicza ręczne działania użytkownika, ale nadal nie zwalnia z kontroli pierwszej warstwy i stanu drukarki.
Prawidłowa kolejność kalibracji
Najbezpieczniej traktować kalibrację jako sekwencję, a nie pojedyncze kliknięcie funkcji poziomowania. Najpierw przygotuj drukarkę do pomiaru: usuń pozostałości filamentu z dyszy, sprawdź poprawne osadzenie płyty roboczej i upewnij się, że elementy ruchome oraz mocowanie stołu nie mają wyczuwalnych luzów.
Następnie wykonaj tramming, jeśli konstrukcja drukarki go wymaga i umożliwia. Regulację prowadź zgodnie z procedurą przewidzianą dla danego modelu. Mesh leveling ma kompensować pozostałe różnice powierzchni, a nie zastępować podstawowe ustawienie geometrii.
Po trammingu ustaw lub zweryfikuj Z-offset. Ocena powinna opierać się na obserwacji pierwszej warstwy, a nie wyłącznie na zakończeniu automatycznej procedury bez komunikatu o błędzie. Jeśli drukarka udostępnia korektę podczas drukowania, wykorzystuj ją jako narzędzie doprecyzowania ustawienia, a potem zapisz docelową wartość zgodnie z obsługą swojego firmware.
Dopiero po tych czynnościach wykonaj pomiar mesh. Po zakończeniu sprawdź, czy wynik został zapisany i czy drukarka korzysta z niego przy kolejnym wydruku. Na koniec wydrukuj prosty wzorzec obejmujący kilka obszarów stołu. Taki test ma potwierdzić zachowanie pierwszej warstwy na powierzchni roboczej, a nie tylko sam fakt wykonania pomiaru.
Marlin: zapis mapy i aktywacja kompensacji
W Marlin po wykonaniu poziomowania dane muszą zostać zapisane do pamięci EEPROM, jeśli mają przetrwać wyłączenie drukarki. Służy do tego polecenie M500, o ile obsługa EEPROM jest włączona w firmware. Sam pomiar bez zapisu nie daje gwarancji, że mapa będzie dostępna przy następnym uruchomieniu.
Istotna jest także kolejność poleceń w procedurze startowej. Homing wykonywany poleceniem G28 może wyłączyć kompensację poziomowania. Po G28 należy więc upewnić się, że kompensacja mesh została ponownie aktywowana. W Marlin zwykle robi się to poleceniem M420 S1 albo procedurą przewidzianą przez konfigurację drukarki.
Nie kopiuj w ciemno kompletnej sekwencji G-code z innej maszyny. Funkcje dostępne pod G29, sposób zapisu danych oraz obsługa kompensacji zależą od konfiguracji Marlin. Warto sprawdzić startowy G-code profilu w slicerze i dokumentację firmware zainstalowanego w konkretnej drukarce.
Jeżeli korzystasz z drukarki, której producent przygotował własne menu kalibracyjne, wykonuj podstawową procedurę przez interfejs urządzenia. Ręczna edycja G-code ma sens wtedy, gdy wiesz, jakie funkcje obsługuje dana konfiguracja i chcesz zweryfikować zachowanie startowej sekwencji.
Jak czytać objawy na pierwszej warstwie
Najpierw określ, czy problem ma charakter globalny, czy lokalny. To prosty podział, który pomaga ograniczyć liczbę przypadkowych zmian ustawień. Nie zmieniaj jednocześnie Z-offsetu, regulacji stołu, mapy mesh i parametrów ekstruzji, ponieważ po takim działaniu trudno ustalić, co faktycznie zmieniło rezultat.
Jeżeli pierwsza warstwa jest podobnie nieprawidłowa na całym stole, punktem wyjścia jest Z-offset. Dotyczy to sytuacji, w której linie pierwszej warstwy wszędzie wyglądają na zbyt mocno dociśnięte albo wszędzie nie tworzą stabilnej, jednolitej warstwy. Po korekcie ponownie oceń wydruk testowy.
Jeśli jakość pierwszej warstwy wyraźnie zmienia się między obszarami stołu, sprawdź tramming, działanie sondy, mocowanie stołu oraz aktualność mapy mesh. Następnie wykonaj nowy pomiar. Taki układ objawów wskazuje, że samo globalne przesunięcie dyszy w osi Z nie odpowiada w pełni rozkładowi problemu.
Wzorzec walidacyjny powinien obejmować środek i obrzeża powierzchni, a jego ocena powinna uwzględniać ciągłość oraz równomierność linii. Jeśli nieprawidłowość pojawia się tylko w jednym rejonie, nie zakładaj automatycznie, że winny jest profil slicera. Najpierw zweryfikuj pomiar i stan elementów odpowiadających za położenie powierzchni.
Diagnostyka: od prostych kontroli do ponownego pomiaru
Czysta dysza jest warunkiem wiarygodnej kalibracji. Przyklejony filament może wpływać na punkt kontaktu lub odczyt podczas procedury pomiarowej. Przed rozpoczęciem pracy usuń pozostałości zgodnie z zasadami bezpiecznej obsługi rozgrzanej drukarki.
Sprawdź również powierzchnię roboczą. Płyta powinna być osadzona tak, jak podczas zwykłego drukowania. Jeżeli jest zdejmowana, warto skontrolować jej prawidłowe ułożenie przed każdym pomiarem, który ma zostać zapisany jako aktualna mapa.
Kolejny etap to ocena powtarzalności. Gdy kolejne pomiary dają różne rezultaty lub pierwsza warstwa zmienia się mimo niezmienionych ustawień, nie poprawiaj od razu wartości w mapie. Sprawdź sondę, jej mocowanie, przewody oraz elementy mechaniczne istotne dla położenia stołu i układu ruchu.
Dopiero po wykluczeniu oczywistych problemów mechanicznych i przygotowaniu dyszy wykonaj nowy mesh. Następnie zapisz dane, aktywuj kompensację po homingu oraz sprawdź efekt na teście pierwszej warstwy. Taka kolejność pozwala oddzielić problem kalibracji od problemu sprzętowego.
Kiedy wrócić do kalibracji
Powtórz kontrolę po czynnościach, które mogą zmienić położenie dyszy, stołu lub elementów pomiarowych. Dotyczy to między innymi prac serwisowych przy hotendzie, dyszy, sondzie, stole i układzie ruchu. Po takich zmianach wcześniejsza mapa nie powinna być traktowana jako automatycznie aktualna.
Warto wrócić do procedury także wtedy, gdy test pierwszej warstwy pokaże lokalne różnice, których wcześniej nie było. Zanim jednak wykonasz pełną kalibrację, sprawdź proste elementy: czystość dyszy, osadzenie płyty oraz widoczne luzy. To ogranicza ryzyko tworzenia mapy na nieprzygotowanej drukarce.
Poziomowanie jest tylko częścią szerszej kalibracji drukarki 3D FDM krok po kroku. Gdy pierwsza warstwa jest już prawidłowa, dalsze ustawienia jakości, takie jak przepływ, temperatura czy retrakcja, oceniaj osobnymi testami. Dzięki temu nie przypisujesz problemów ekstruzji błędnie do stołu.
Jak podjąć decyzję?
| Potrzeba | Na co zwrócić uwagę | Czego unikać |
|---|---|---|
| Pierwsza warstwa jest podobnie zła na całym stole | Z-offset oraz efekt korekty na jednolitym teście pierwszej warstwy | Równoczesnej zmiany Z-offsetu, mapy mesh i regulacji mechanicznej |
| Pierwsza warstwa różni się między środkiem i obrzeżami | Tramming, osadzenie płyty, mocowanie stołu, działanie sondy i aktualność mesh | Traktowania problemu wyłącznie jako błędnego globalnego Z-offsetu |
| Mapa mesh nie działa po restarcie drukarki | Zapis danych do EEPROM po pomiarze | Założenia, że sam pomiar został automatycznie zachowany |
| Pierwsza warstwa pogarsza się po homingu | Aktywację kompensacji po G28 i zawartość startowego G-code | Pomijania kontroli procedury startowej |
| Kolejne pomiary dają niepowtarzalne efekty | Czystość dyszy, sondę, jej mocowanie oraz luzy mechaniczne | Ręcznego korygowania mapy bez sprawdzenia przyczyny |
Dobór do zastosowania
Użytkownik początkujący, który właśnie przygotowuje pierwszy wydruk
Zacznij od kontroli osadzenia płyty, czystości dyszy i procedury kalibracyjnej przewidzianej przez producenta. Wynik potwierdź prostym testem pierwszej warstwy, zanim przejdziesz do bardziej zaawansowanych ustawień.
Użytkownik drukarki z regulowanym stołem i sondą
Najpierw wykonaj tramming, następnie sprawdź Z-offset, a na końcu zmierz mesh. Po zmianie elementów hotendu, sondy lub stołu powtórz odpowiednią część procedury.
Użytkownik Marlin z własnym startowym G-code w slicerze
Sprawdź, czy po G28 kompensacja poziomowania jest aktywowana oraz czy mapa została zapisana do EEPROM. Dopasuj polecenia do funkcji dostępnych w zainstalowanej konfiguracji firmware.
Użytkownik z dobrym środkiem stołu i słabymi narożnikami
Nie zaczynaj od globalnej korekty Z-offsetu. Zweryfikuj tramming, powierzchnię roboczą, mocowanie, sondę i wykonaj nowy pomiar mesh.
Checklista
- Oczyść dyszę z pozostałości filamentu przed pomiarem.
- Sprawdź prawidłowe osadzenie płyty roboczej.
- Zweryfikuj, czy stół i układ ruchu nie mają wyczuwalnych luzów.
- Wykonaj tramming, jeśli konstrukcja drukarki tego wymaga.
- Ustaw lub skontroluj Z-offset na podstawie testu pierwszej warstwy.
- Wykonaj pomiar mesh po przygotowaniu mechaniki i powierzchni.
- Jeżeli dane poziomowania mają przetrwać wyłączenie drukarki i EEPROM jest obsługiwane, zapisz je do EEPROM.
- Po G28 sprawdź, czy kompensacja mesh jest aktywna.
- Wydrukuj wzorzec obejmujący środek oraz obrzeża stołu.
- Zmieniając ustawienia, koryguj jeden obszar problemu naraz.
Przeczytaj także
- kalibracja drukarki 3D FDM krok po kroku
- słaba adhezja pierwszej warstwy
- checklista diagnostyczna FDM
- konserwacja drukarki 3D FDM
- testy kalibracyjne w druku 3D
- pierwszy wydruk 3D
Najczęściej zadawane pytania
Czy mesh leveling zastępuje ręczne poziomowanie stołu?
Nie. Mesh leveling kompensuje różnice wysokości zapisane w mapie, ale nie zastępuje mechanicznego wyrównania geometrii, kontroli mocowania ani ustawienia Z-offsetu.
Dlaczego po automatycznym poziomowaniu pierwsza warstwa nadal jest zła?
Najpierw rozróżnij problem globalny od lokalnego. Jednolity problem na całej powierzchni wskazuje na potrzebę kontroli Z-offsetu. Różnice między obszarami stołu wymagają sprawdzenia trammingu, sondy, mocowania powierzchni i ponownego pomiaru mesh.
Czy po G28 w Marlin trzeba ponownie włączyć mesh leveling?
Po homingu G28 należy sprawdzić, czy kompensacja poziomowania jest aktywna. W konfiguracjach Marlin stosuje się do tego między innymi M420 S1, ale właściwa sekwencja zależy od konfiguracji firmware i startowego G-code.
Czy po G29 trzeba zapisać ustawienia?
Jeżeli mapa ma pozostać dostępna po wyłączeniu drukarki, należy zapisać dane do EEPROM. W Marlin służy do tego M500, o ile EEPROM jest obsługiwane przez daną konfigurację.
Źródła i metodologia
Materiał opracowano na podstawie wybranych źródeł pierwotnych i branżowych. Linki służą weryfikacji danych; redakcja porządkuje informacje według własnej struktury i kryteriów.