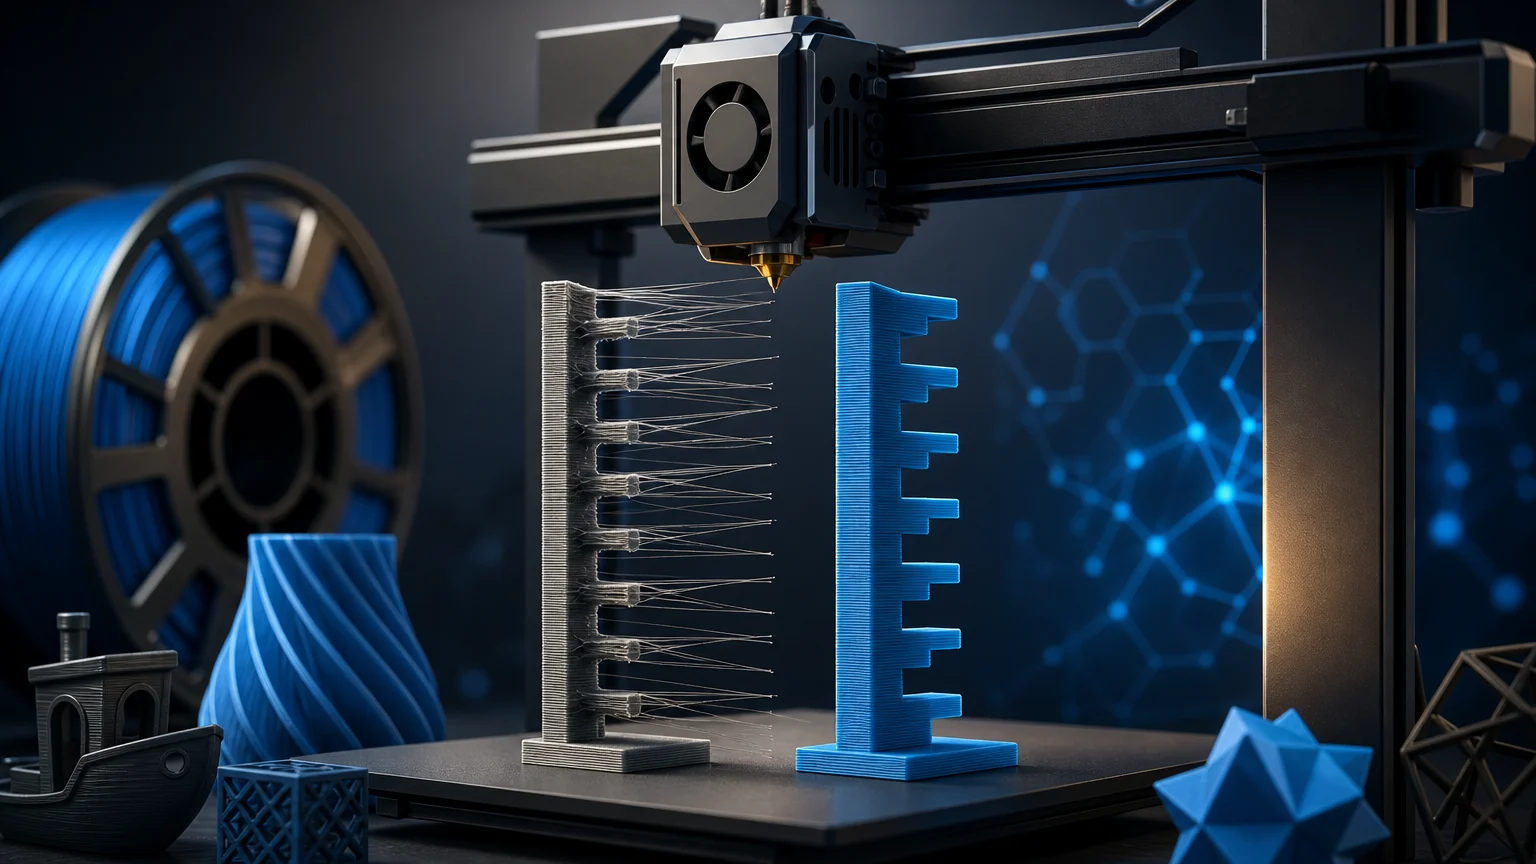
Nitkowanie w druku 3D to częsty problem jakościowy, który potrafi zepsuć wygląd nawet poprawnie wydrukowanego modelu. Cienkie włókna pojawiają się zwykle wtedy, gdy dysza przemieszcza się pomiędzy oddzielnymi obszarami. Skuteczne usuwanie stringingu nie polega na wpisaniu przypadkowej wartości z internetu, lecz na krótkiej, uporządkowanej diagnostyce ustawień i stanu drukarki.
nitkowanie w druku 3D – najważniejsze informacje
- Stringing, nazywany też nitkowaniem lub oozingiem, to cienkie włókna materiału widoczne przede wszystkim między oddzielnymi częściami drukowanego modelu.
- Diagnostykę warto zacząć od retrakcji, temperatury dyszy, czystości dyszy oraz ustawień przejazdów w slicerze.
- Nie istnieje jedna poprawna wartość retrakcji dla wszystkich drukarek i filamentów. Ustawienia zależą między innymi od materiału oraz konstrukcji układu podawania filamentu.
- Zmiany wprowadzaj pojedynczo i oceniaj wynik na tym samym modelu testowym. Ułatwia to ustalenie, które ustawienie wymaga dalszego strojenia.
- Funkcje slicera ograniczające przejazdy nad obrysami mogą zmniejszyć liczbę miejsc, w których powstają nitki.
Czym jest stringing i kiedy pojawia się nitkowanie?
Stringing to angielskie określenie cienkich nitek filamentu pozostawianych między elementami modelu. W polskich opisach problemu spotkasz też nazwy nitkowanie i oozing. Charakterystycznym objawem są włókna rozpięte między wieżami testowymi, otworami, wypustami albo osobnymi detalami drukowanymi jednocześnie na stole.
Problem jest związany z przejazdami jałowymi, czyli ruchami dyszy wykonywanymi bez planowanego odkładania ścieżki modelu. Gdy geometria zawiera oddzielone od siebie obszary, liczba takich przejazdów może rosnąć. Dlatego warto oceniać wydruk nie tylko po samym fakcie występowania nitek, ale też po tym, gdzie dokładnie się pojawiają.
Stringing nie powinien być diagnozowany na podstawie jednego przypadkowego wydruku. Model o wielu rozdzielonych punktach i długich przejazdach jest lepszym materiałem do oceny niż prosty, zwarty prostopadłościan. Pozwala powtarzalnie obserwować efekt po każdej zmianie ustawień.
Od czego zacząć usuwanie nitek?
Najpraktyczniej jest sprawdzić cztery obszary: ustawienia retrakcji, temperaturę dyszy, czystość dyszy oraz strategię przejazdów ustawioną w slicerze. Taka kolejność pozwala nie mieszać jednocześnie kilku potencjalnych źródeł problemu.
Przed rozpoczęciem strojenia użyj jednego filamentu i jednego modelu testowego. Zapisz użyty profil, temperaturę oraz bieżące ustawienia retrakcji. Następnie zmieniaj tylko jeden parametr lub jedną grupę ściśle powiązanych parametrów. Jest to redakcyjna metoda organizacji testu, która pomaga zachować porównywalność kolejnych wydruków.
Nie kopiuj bezrefleksyjnie gotowych wartości retrakcji z forów, filmów czy profili przeznaczonych dla innej drukarki. Konfiguracja zależy od konkretnego urządzenia, materiału i układu podawania filamentu. Wartości odpowiednie dla jednej konfiguracji mogą nie być właściwym punktem docelowym dla drugiej.
Retrakcja: najważniejsze ustawienie przy stringingu
Retrakcja jest ustawieniem slicera związanym z zachowaniem filamentu przed przejazdem dyszy. W kontekście nitkowania należy sprawdzić przede wszystkim długość retrakcji oraz jej prędkość. Oba parametry powinny być dostrajane do konkretnej konfiguracji, a nie traktowane jako uniwersalne ustawienie jakościowe.
Znaczenie ma konstrukcja układu podawania. Drukarki z ekstruderem typu direct drive oraz maszyny z układem Bowden różnią się prowadzeniem filamentu, dlatego nie należy zakładać identycznych ustawień retrakcji. To samo dotyczy zmiany materiału: profil, który ogranicza nitki dla jednego filamentu, może wymagać korekty po założeniu innego.
Dostrajanie warto prowadzić etapami. Najpierw sprawdź aktualną długość retrakcji, potem jej prędkość, a po każdej zmianie wydrukuj ten sam test. Jeżeli zmienisz naraz temperaturę, długość retrakcji, prędkość retrakcji i trasowanie przejazdów, wynik nie wskaże jasno, który element przyniósł poprawę albo pogorszenie.
Ważne jest także sprawdzenie, czy profil slicera odpowiada rzeczywistej drukarce i zastosowanemu ekstruderowi. Przy kopiowaniu profili łatwo przenieść ustawienia stworzone dla odmiennego układu. Zanim rozpoczniesz szczegółowe korekty, upewnij się, że pracujesz na właściwym profilu urządzenia.
Temperatura dyszy: obniżaj stopniowo i oceniaj wynik
Zbyt wysoka temperatura jest jedną z częstych przyczyn nitkowania. Jeśli retrakcja została już sprawdzona, kolejnym krokiem jest stopniowe obniżanie temperatury dyszy i porównywanie rezultatów na tym samym modelu testowym.
Nie ma jednej temperatury, którą można wskazać jako właściwą dla każdego filamentu tego samego typu. W praktyce punkt odniesienia stanowią zalecenia dla używanego materiału, a dalsze strojenie wymaga obserwacji konkretnego wydruku. Nie należy też zakładać, że ustawienie skuteczne dla jednej szpuli automatycznie będzie optymalne dla każdej innej.
Wprowadzaj małe, pojedyncze korekty i zapisuj rezultat. Oceń liczbę oraz długość nitek, a także ogólny wygląd modelu. Jeżeli testujesz temperaturę, nie zmieniaj w tej samej serii ustawień retrakcji. Dzięki temu zachowasz czytelny punkt odniesienia.
Redakcyjna wskazówka: po znalezieniu ustawienia, które wyraźnie ogranicza nitkowanie, zachowaj osobny profil materiałowy. Pozwoli to wrócić do sprawdzonego punktu startowego przy kolejnych wydrukach z tego samego filamentu.
Czysta dysza i kontrola przygotowania drukarki
Zabrudzona dysza jest wymieniana wśród możliwych przyczyn stringingu, dlatego jej stan należy uwzględnić przed długim strojeniem profilu. Jeżeli na dyszy jest nagromadzony materiał, najpierw wykonaj jej czyszczenie zgodnie z procedurą właściwą dla drukarki i używanego filamentu.
Kontrola dyszy nie zastępuje regulacji retrakcji ani temperatury. To osobny punkt diagnostyczny. Warto wykonać go wcześnie, aby nie próbować kompensować ustawieniami slicera problemu związanego ze stanem elementu roboczego.
Po czyszczeniu powtórz ten sam test bez jednoczesnego zmieniania wielu parametrów. Jeśli rezultat się zmienił, masz bardziej wiarygodną podstawę do dalszej pracy. Jeśli nie, przejdź do kolejnego obszaru: retrakcji, temperatury albo trasy przejazdów.
Przejazdy dyszy i funkcje slicera ograniczające nitkowanie
Długie przejazdy nad pustą przestrzenią sprzyjają widoczności nitek, dlatego warto przeanalizować strategię ruchów ustawioną w slicerze. W niektórych programach dostępne są funkcje ograniczające przejazdy przez obrysy, na przykład Avoid crossing perimeters.
Takie ustawienia nie są zamiennikiem prawidłowo dostrojonej retrakcji i temperatury. Traktuj je jako kolejny element profilu, który warto sprawdzić, zwłaszcza gdy nitki pojawiają się w konkretnych miejscach modelu związanych z przejazdami dyszy.
Po włączeniu lub zmianie funkcji przejazdów porównaj trasę ruchów w podglądzie slicera oraz efekt na wydruku testowym. Sprawdź, czy zmiana odpowiada problemowi, który obserwujesz. Jeżeli nitki występują głównie między oddzielnymi obszarami, analiza przejazdów będzie szczególnie użyteczna.
Metodyczna diagnostyka zamiast przypadkowych zmian
Najczęstym błędem podczas walki ze stringingiem jest równoczesne zmienianie zbyt wielu ustawień. Po takim teście trudno ustalić, czy poprawę przyniosła retrakcja, temperatura, czyszczenie dyszy czy strategia przejazdów. Zamiast tego przygotuj prostą sekwencję: stan dyszy, retrakcja, temperatura, przejazdy.
Jeżeli po korekcie jednego parametru efekt jest słabszy, wróć do poprzedniego ustawienia i sprawdź inną zmienną. Nie traktuj każdego wyniku jako trwałej recepty dla wszystkich modeli. Inny układ geometrii może oznaczać inną liczbę i długość przejazdów.
Warto rozdzielić dwa cele. Pierwszym jest ograniczenie nitek na modelu testowym. Drugim jest przygotowanie profilu, który zachowa przewidywalne działanie przy realnych projektach. Po zakończeniu strojenia wykonaj więc wydruk modelu, który rzeczywiście planujesz wytwarzać, i dopiero wtedy zdecyduj, czy profil wymaga dalszej korekty.
Jak podjąć decyzję?
| Potrzeba | Na co zwrócić uwagę | Czego unikać |
|---|---|---|
| Nitki pojawiają się na większości testów | Aktualna długość i prędkość retrakcji oraz zgodność profilu z konstrukcją ekstrudera | Przenoszenia gotowej wartości retrakcji z innej drukarki bez testu |
| Nitkowanie nasila się przy bieżącym profilu materiału | Możliwość stopniowego obniżenia temperatury dyszy i porównania wydruków | Jednoczesnej zmiany temperatury i kilku ustawień retrakcji |
| Na dyszy widać pozostałości materiału | Czyszczenie dyszy zgodne z procedurą dla urządzenia i filamentu | Kompensowania zabrudzeń wyłącznie zmianami w slicerze |
| Nitki powstają przede wszystkim między odległymi elementami | Ustawienia przejazdów oraz funkcje ograniczające przechodzenie przez obrysy | Oceny ustawień przejazdu bez sprawdzenia ich w podglądzie slicera |
Dobór do zastosowania
Użytkownik drukarki z ekstruderem direct drive
Punkt wyjścia stanowią ustawienia retrakcji właściwe dla tej konkretnej konfiguracji. Nie kopiuj automatycznie profilu przygotowanego dla układu Bowden.
Użytkownik drukarki z układem Bowden
Sprawdź retrakcję w profilu przeznaczonym dla używanej drukarki i dostrajaj ją na powtarzalnym modelu testowym.
Nitki występują po zmianie filamentu
Zachowaj poprzedni profil jako punkt odniesienia, a dla nowego materiału osobno sprawdź temperaturę i retrakcję.
Nitkowanie jest widoczne między wieloma oddzielnymi elementami
Po kontroli retrakcji i temperatury przeanalizuj ustawienia przejazdów w slicerze, w tym funkcję ograniczającą przejazdy przez obrysy.
Checklista
- Użyj jednego modelu testowego z oddzielonymi elementami.
- Zapisz wyjściowe ustawienia temperatury i retrakcji.
- Sprawdź, czy profil slicera odpowiada używanej drukarce oraz typowi ekstrudera.
- Obejrzyj dyszę i w razie potrzeby wykonaj jej czyszczenie.
- Dostrój długość retrakcji, a następnie prędkość retrakcji.
- Testuj temperaturę dyszy stopniowo, bez jednoczesnej zmiany retrakcji.
- Sprawdź ustawienia przejazdów i funkcję Avoid crossing perimeters, jeśli jest dostępna.
- Po każdej korekcie porównaj wynik na identycznym modelu testowym.
- Zapisz profil, który daje akceptowalny rezultat dla danego filamentu i drukarki.
Przeczytaj także
Najczęściej zadawane pytania
Czy jedna wartość retrakcji usuwa nitkowanie w każdej drukarce?
Nie. Ustawienia retrakcji zależą od drukarki, materiału i konstrukcji układu podawania filamentu. Szczególnie nie należy automatycznie przenosić wartości między układem Bowden a direct drive.
Czy najpierw zmieniać temperaturę, czy retrakcję?
W praktycznej diagnostyce sprawdź najpierw aktualne ustawienia retrakcji i stan dyszy, a następnie testuj stopniowe obniżanie temperatury. Najważniejsze jest wykonywanie zmian pojedynczo, aby wynik dało się porównać.
Czy funkcja Avoid crossing perimeters wystarczy, aby usunąć stringing?
Nie należy traktować jej jako jedynego rozwiązania. Jest to ustawienie związane z planowaniem przejazdów, które warto sprawdzić razem z retrakcją, temperaturą i czystością dyszy.
Dlaczego nitki są widoczne głównie między oddzielnymi częściami modelu?
Stringing pojawia się podczas przejazdów dyszy między fragmentami modelu. Modele z rozdzielonymi elementami lub większą liczbą przejazdów są dlatego dobrym materiałem do testowania tego problemu.
Źródła i metodologia
Materiał opracowano na podstawie wybranych źródeł pierwotnych i branżowych. Linki służą weryfikacji danych; redakcja porządkuje informacje według własnej struktury i kryteriów.